

في حين أن الأغشية الأرضية HDPE هي معيار الصناعة للصلابة، فإن العديد من المشاريع تتطلب مرونة أكبر لاستيعاب التسوية أو الأشكال الهندسية المعقدة. هذا هو المكان الذي يتفوق فيه LLDPE، ولكن خصائصه الفريدة يمكن أن تؤدي إلى فشل اللحام إذا كنت تستخدم تقنيات HDPE. يمكن للوحة الممتدة أو التماس المحموم أن يعرض نظام الاحتواء بأكمله للخطر بسهولة.
يركز هذا الدليل النهائي بشكل خاص على اللحام وتركيب الأغشية الأرضية LLDPE. سوف نستكشف سلوك اللحام الفريد الخاص به مقارنةً بـ HDPE، ونفصل المعدات والمعلمات الصحيحة، ونقدم نصائح عملية لاستكشاف الأخطاء وإصلاحها. وهذا سوف يمنح فريقك المعرفة اللازمة لضمان تركيبات بطانة LLDPE قوية ومتينة وخالية من التسرب.
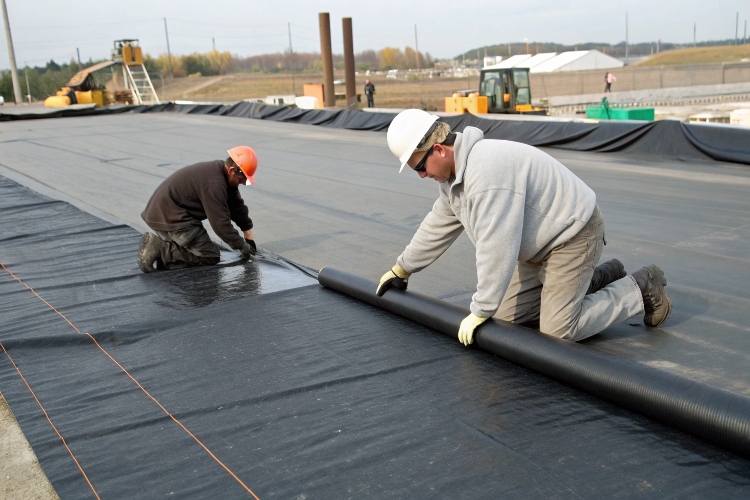
لإتقان تركيب LLDPE، يجب علينا أولاً أن نفهم ما الذي يجعله مختلفًا بشكل أساسي عن نظيره الأكثر صرامة، HDPE.
البولي إيثيلين الخطي منخفض الكثافة (LLDPE) تم تصميمه للتطبيقات التي تتطلب مرونة واستطالة معززة. على عكس البنية البلورية العالية لـ HDPE، فإن LLDPE لديه بنية جزيئية غير متبلورة مع سلاسل بوليمر أقصر. وهذا يمنحها كثافة أقل والعديد من المزايا الرئيسية:
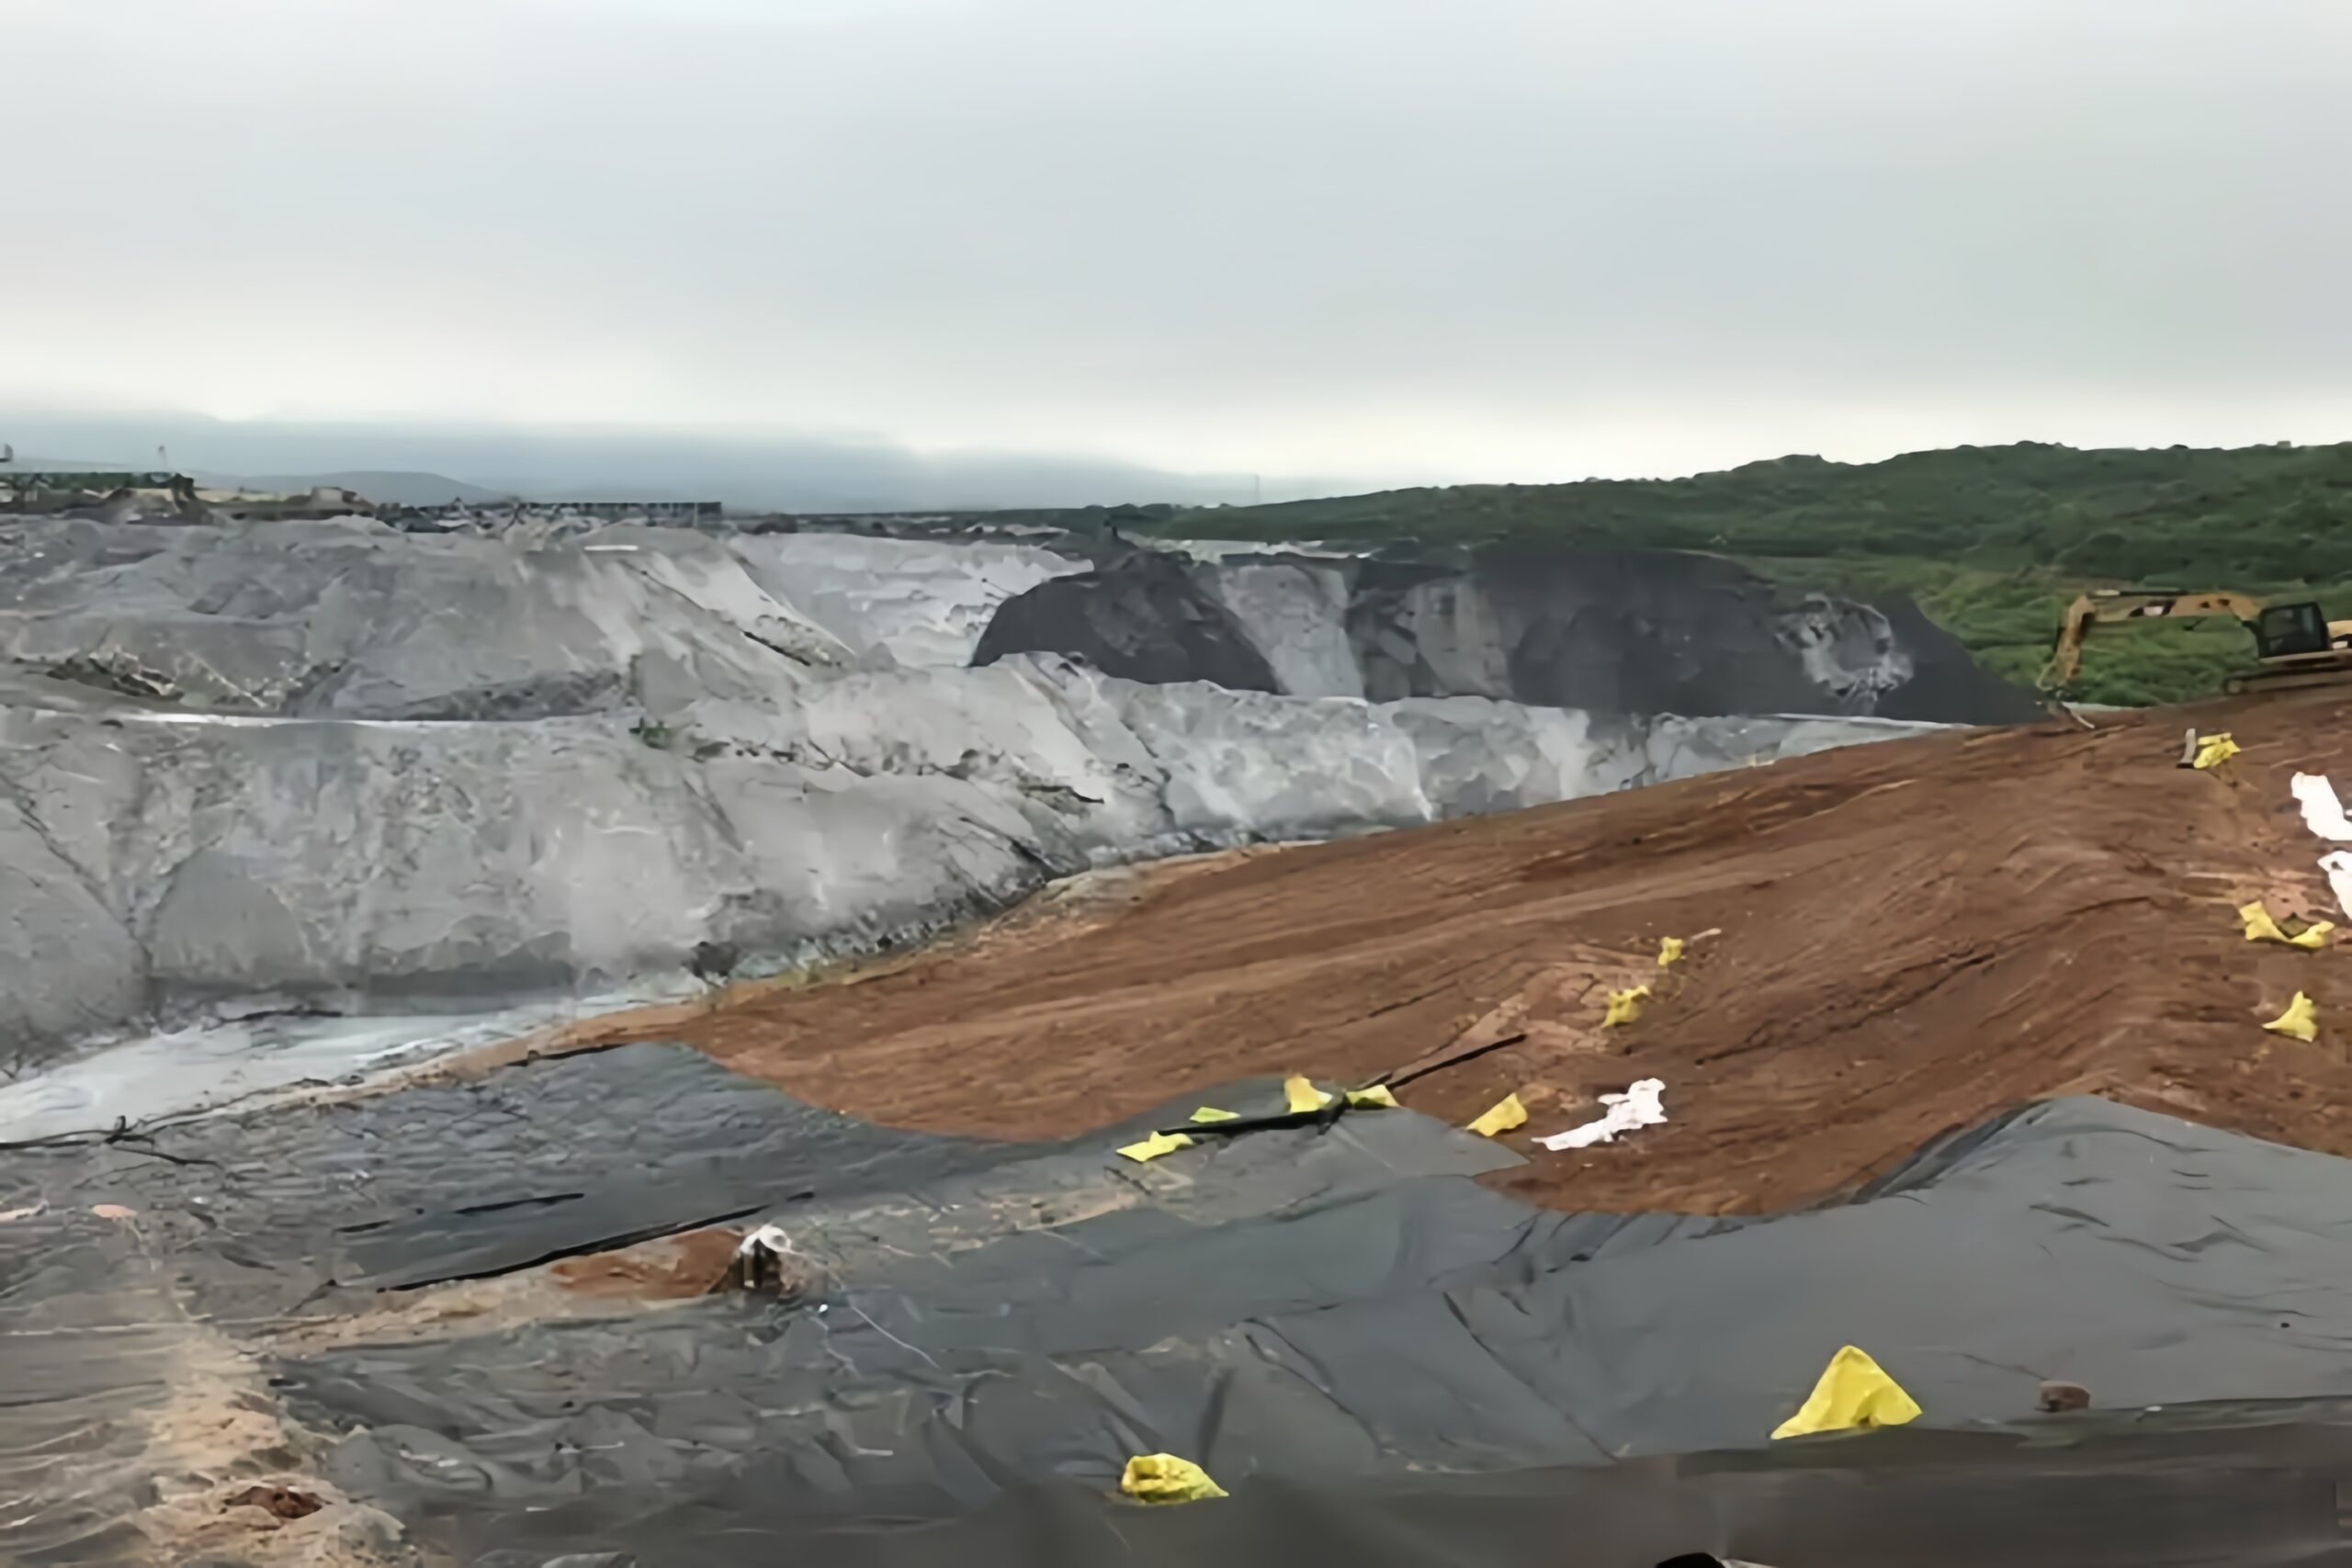
- مرونة فائقة: يمكن أن يتوافق LLDPE بسهولة مع الأرضيات غير المستوية، والزوايا الحادة، والتسوية التفاضلية دون خلق نقاط ضغط عالية. وهذا يجعلها مثالية لأغطية مدافن النفايات، وسدود الاحتواء الثانوية، والبرك غير المنتظمة.
- استطالة أعلى: يمكن أن يتمدد بشكل ملحوظ أكثر من HDPE قبل أن ينكسر، مما يوفر مقاومة أفضل للضغوط الناجمة عن حركة الأرض.
- مقاومة ممتازة للإجهاد متعدد المحاور: إن قدرتها على الثني في اتجاهات متعددة تجعلها متينة للغاية في الظروف الديناميكية.
- مقاومة جيدة للثقب: على الرغم من أنها ليست بنفس صلابة HDPE، إلا أن نعومتها تسمح لها بالتشوه حول جسم مثقوب، وغالبًا ما توفر مقاومة أفضل للثقب في العالم الحقيقي.
هذه الخصائص تجعل من LLDPE الخيار المفضل للمشاريع التي من المتوقع أن يتم الاستيطان فيها على المدى الطويل أو حيث يجب أن تتناسب البطانة مع الأشكال المعقدة وغير الموحدة.
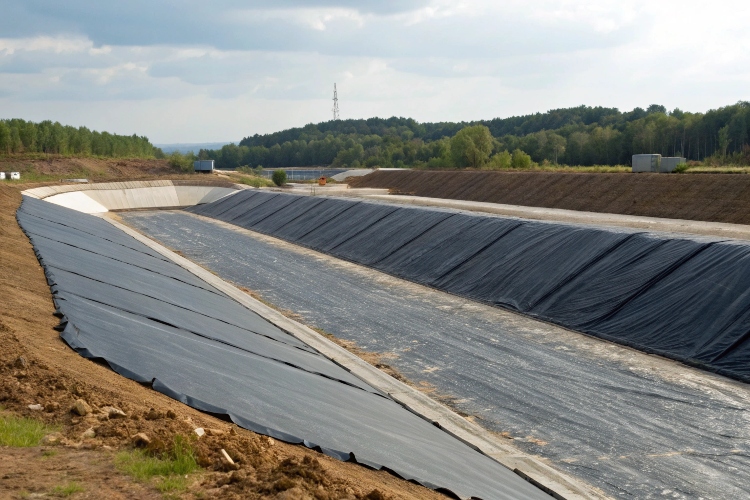
الخطأ الأكثر خطورة الذي يمكن أن يرتكبه طاقم التثبيت هو لحام LLDPE باستخدام نفس المعلمات تمامًا مثل HDPE. في حين أن كلاهما من مادة البولي إيثيلين، فإن سلوكيات اللحام الخاصة بهما تختلف بشكل واضح. إن فهم هذه الاختلافات هو المفتاح لتحقيق خط ناجح.
LLDPE has a broader "melting window" من HDPE. وهذا يعني أنه ينتقل من الحالة الصلبة إلى المنصهرة على نطاق أوسع من درجات الحرارة، مما يجعله أكثر تسامحًا إلى حد ما مع التقلبات الطفيفة في درجات الحرارة. ومع ذلك، فهو أيضًا أكثر ليونة عند صهره. وهذا يتطلب توازنًا دقيقًا بين الحرارة والسرعة والضغط.
فيما يلي ملخص للاختلافات السلوكية الرئيسية:
| خصائص اللحام | البولي إيثيلين عالي الكثافة (HDPE) | البولي إيثيلين الخطي منخفض الكثافة (LLDPE) |
|---|---|---|
| صلابة المواد | جامدة وقاسية | ناعمة ومرنة للغاية |
| سلوك الذوبان | نقطة انصهار حادة وضيقة | نافذة ذوبان أكثر نعومة وأوسع |
| حساسية درجة الحرارة | يتطلب درجات حرارة عالية ودقيقة | يتطلب درجات حرارة أقل. عرضة لارتفاع درجة الحرارة |
| حساسية الضغط | يحتاج إلى ضغط أسطواني عالي للاندماج | يحتاج إلى ضغط أقل ويتم التحكم فيه بعناية |
| تدفق المواد | Less prone to "squeezing out" في التماس | يمكن الضغط عليه بسهولة إذا كان الضغط مرتفعًا جدًا |
| المناولة | يحافظ على شكله أثناء النشر | يمكن أن تتمدد إذا تم سحبها، مما يؤدي إلى ظهور التجاعيد |
في نهاية المطاف، يعني لحام LLDPE بنجاح استخدام درجات حرارة منخفضة وضغط أقل مقارنةً بـ HDPE، مع إدارة المادة بعناية لمنع التمدد والتجاعيد عند اللحامات.
3. معدات اللحام الموصى بها وإعدادات بطانات LLDPE
معدات لحام LLDPE مماثلة لتلك الخاصة بـ HDPE، لكن إعداد واختيار نماذج محددة أمر مهم. يجب فقط على القائمين على التركيب ذوي الخبرة الموثقة (نوصي بحد أدنى 500000 قدم مربع من تركيب LLDPE) تشغيل هذه المعدات.
- لحام الإسفين الساخن: بالنسبة للـ LLDPE، وخاصة الدرجات الرقيقة، غالبًا ما يتم تفضيل آلات اللحام ذات بكرات الضغط المطاطية أو السيليكون على البكرات الفولاذية لمنع الضغط المفرط على المادة المنصهرة. يجب أن تحتوي الماكينة على أدوات تحكم دقيقة في درجة الحرارة والسرعة.
- لحام البثق: يتم استخدام ماكينة لحام البثق القياسية المحمولة للإصلاحات والأعمال التفصيلية. من الضروري استخدام قضيب لحام مصنوع من LLDPE المتوافق كيميائيًا مع الغشاء الأرضي الذي يتم تركيبه.
- بنادق الهواء الساخن: يستخدم للمعالجة المؤقتة والإصلاحات الصغيرة المفصلة.
- معدات الاختبار: يعد مقياس التوتر الميداني ومجموعة أدوات اختبار ضغط الهواء وصندوق التفريغ كلها ضرورية لمراقبة الجودة.
يجب معايرة جميع المعدات واختبارها بشكل صحيح من خلال اللحامات التجريبية قبل بدء إنتاج اللحام.
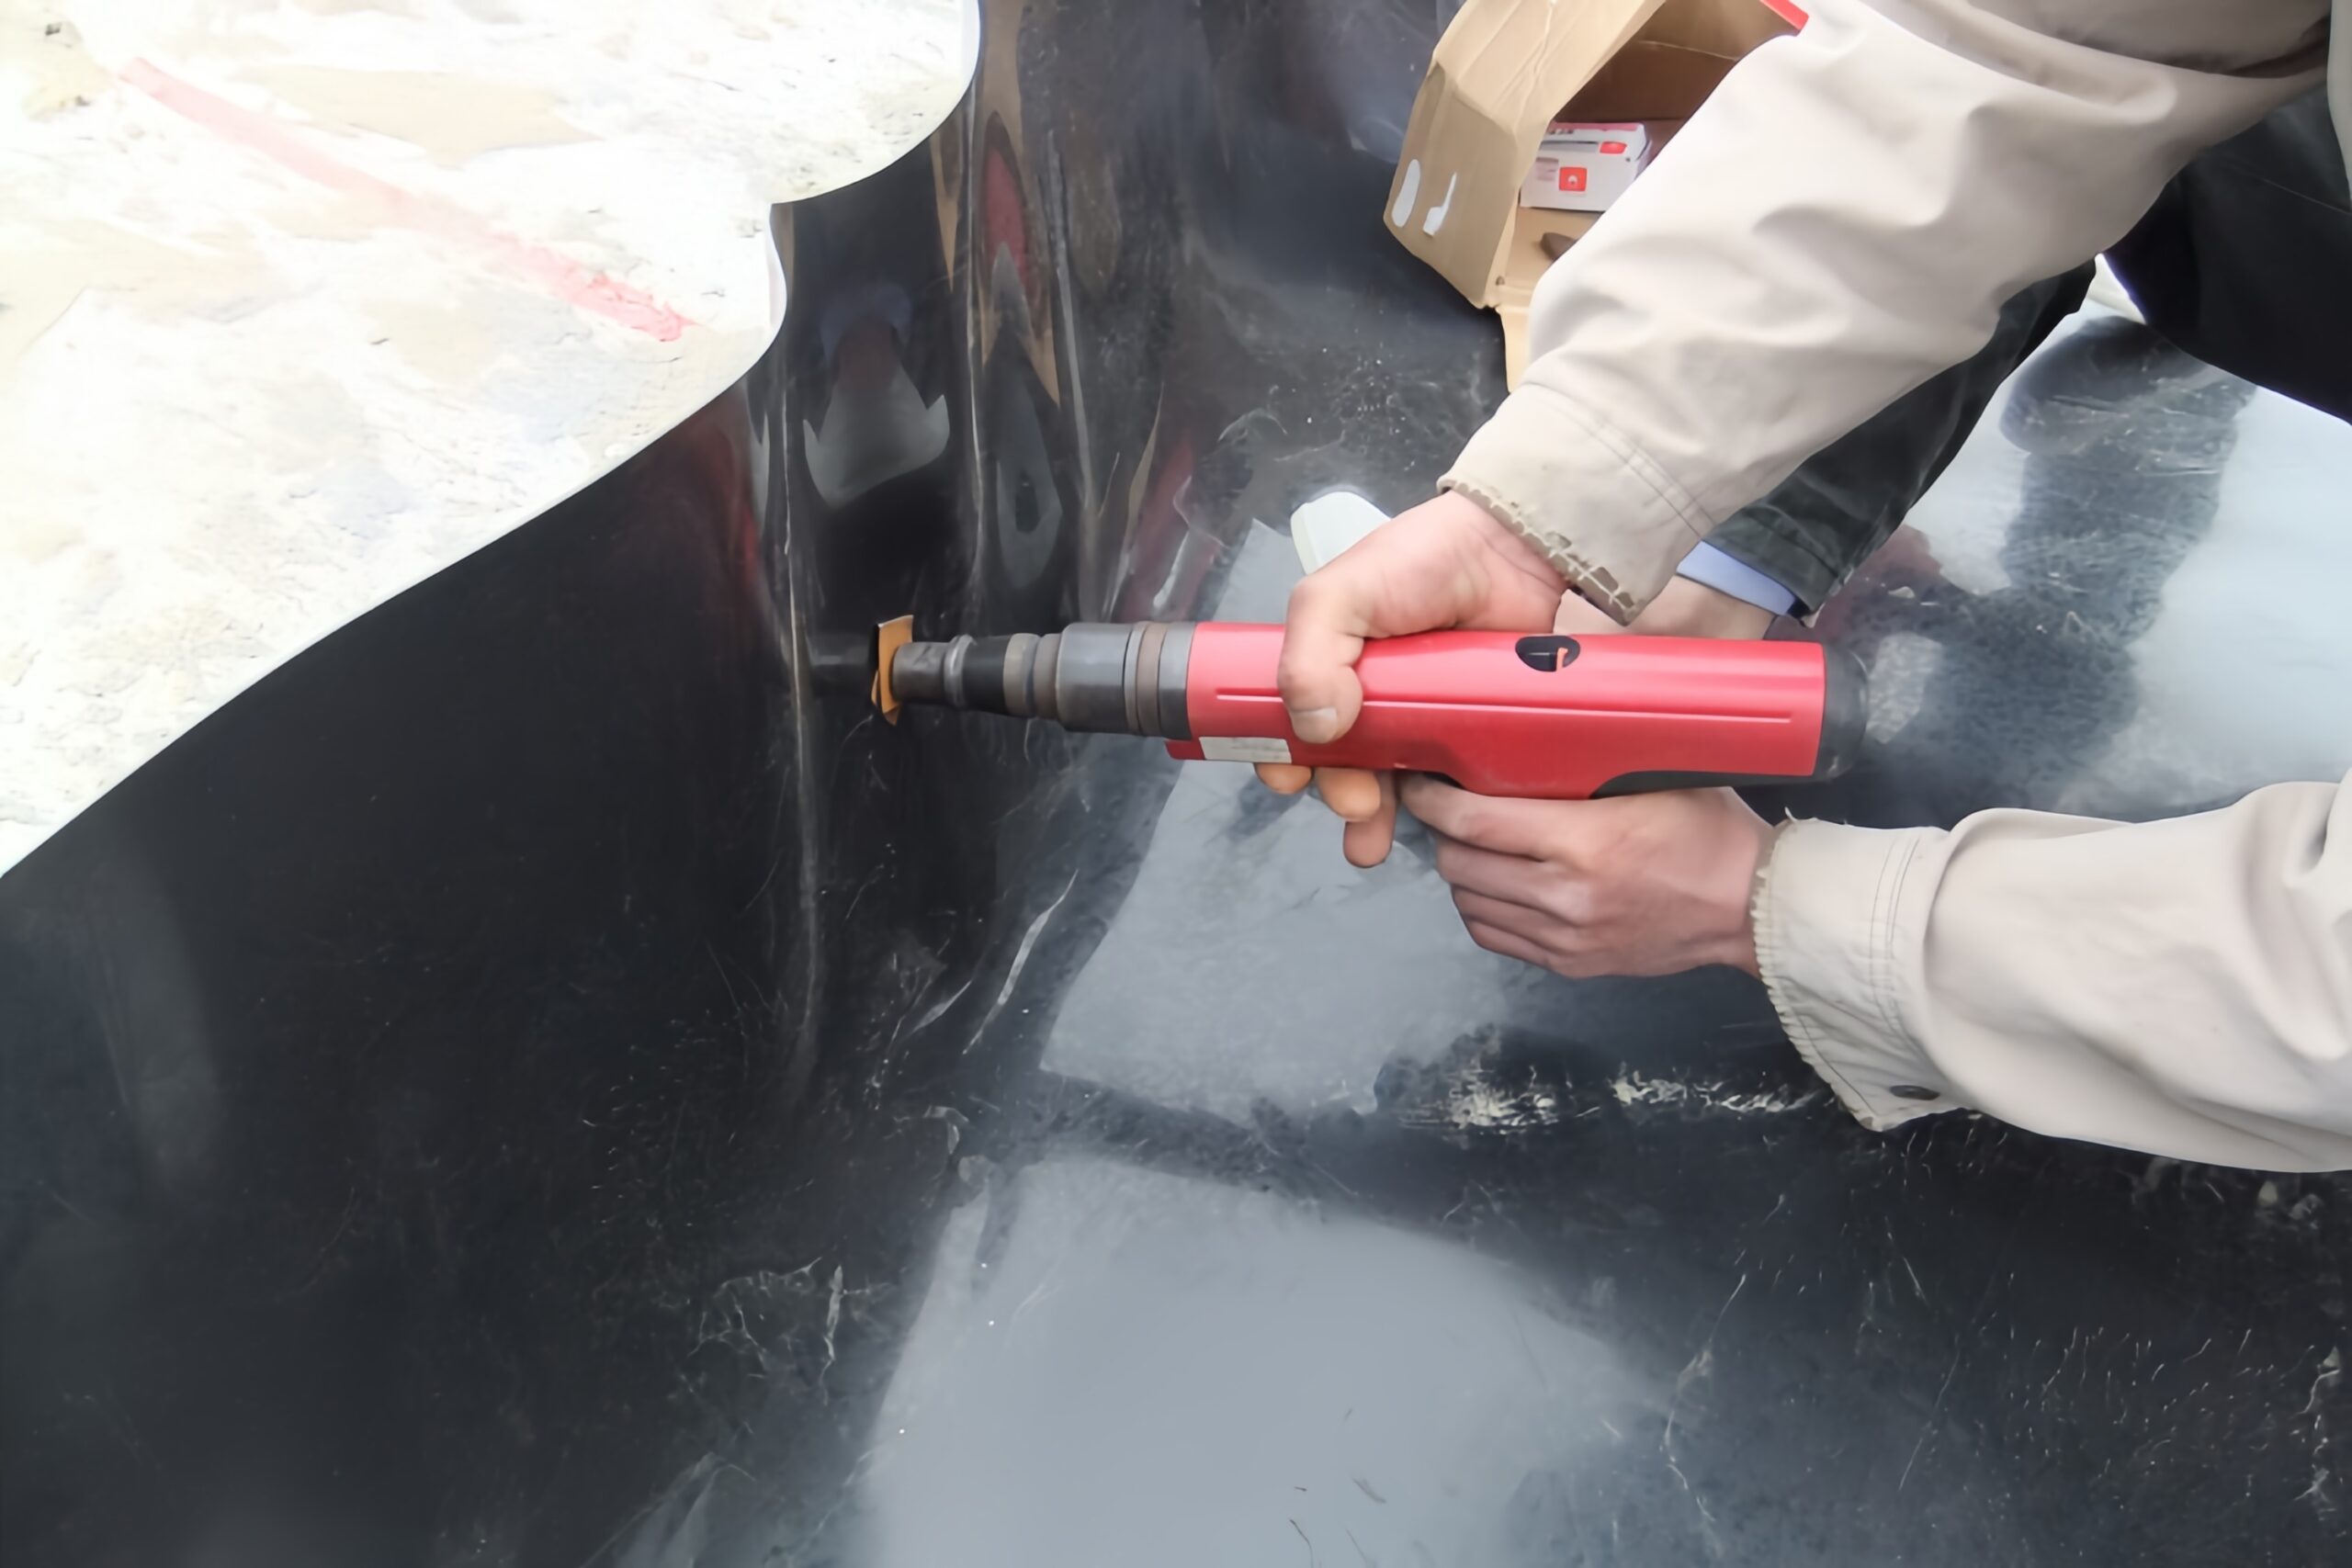
4. التحضير المسبق لللحام: تنظيف السطح، والمحاذاة، والتحكم في التداخل
التحضير المناسب هو أساس اللحام الجيد. في حين أن المبادئ الأساسية هي نفسها بالنسبة لجميع الأغشية الأرضية، فإن مرونة LLDPE تتطلب اهتمامًا إضافيًا بالمحاذاة.
أولاً، يجب أن تكون الأرضية ناعمة ومضغوطة وخالية من أي أشياء حادة يمكن أن تلحق الضرر بالبطانة. يجب أن تكون البطانة على اتصال وثيق مع الطبقة السفلية، دون أي جسر فوق الفراغات.
للحصول على مراجعة تفصيلية لإعداد الطبقة الأساسية، ونشر اللوحة، والإرساء، تكون العملية مطابقة تقريبًا لإجراءات HDPE الخاصة بنا. يرجى الرجوع إلى لدينا دليل تركيب غشاء أرضي HDPE للحصول على قائمة مرجعية شاملة.
خطوات التحضير الرئيسية الخاصة بـ LLDPE هي:
- التحكم في التداخل: تأكد من وجود تداخل بحد أدنى 150 مم (6 بوصات) للحام الصهر و100 مم (4 بوصات) للحام بالبثق. وهذا يوفر ما يكفي من المواد للحام ولأخذ عينات الاختبار المدمرة.
- تنظيف: يجب أن تكون منطقة التداخل نظيفة وجافة تمامًا. أي رطوبة أو غبار أو طين ستؤدي إلى خلق فراغ في اللحام.
- إدارة التجاعيد: LLDPE's flexibility can lead to more wrinkles. All wrinkles and "fishmouths" (الطيات في التداخل) يجب التعامل معها قبل اللحام. يجب قطع فم السمكة بشكل مسطح على طول خط التماس ثم يتم ترقيعه لاحقًا باستخدام ماكينة لحام البثق.
5. تحسين معلمات اللحام: إعدادات درجة الحرارة والضغط والسرعة
هذه هي الخطوة الأكثر أهمية لنجاح لحام LLDPE. الهدف هو إعادة المادة إلى حالتها المنصهرة المثالية دون ارتفاع درجة حرارتها أو ممارسة الكثير من الضغط بحيث يتم ضغط البوليمر المنصهر من التماس. المعلمات أدناه هي نقطة البداية؛ يتطلب كل مشروع لحامات تجريبية لضبط هذه الإعدادات وفقًا لظروف الموقع المحددة وسمك المادة.
| طريقة اللحام | نطاق درجة الحرارة (درجة مئوية) | نطاق السرعة (م/دقيقة) | الاعتبارات الرئيسية للـLLDPE |
|---|---|---|---|
| هوت ويدج فيوجن | 310 - 420 | 1.0 - 2.0 | ابدأ عند الطرف الأدنى من نطاق درجة الحرارة. نافذة ذوبان LLDPE الأوسع تجعله أكثر تسامحًا، ولكن يمكن أن يتلف بسهولة بسبب الحرارة الزائدة. |
| لحام البثق | 200 - 260 (منبثق) | 0.2 - 0.5 | يجب أن يتم طحن السطح لمدة لا تزيد عن 20 دقيقة قبل اللحام. استخدم قضيب لحام LLDPE متوافق وركز على يد ثابتة لوضع حبة موحدة. |
مهم: لا ينبغي أن يستمر اللحام عندما تكون درجات الحرارة المحيطة أقل من 5 درجات مئوية أو أعلى من 45 درجة مئوية دون إجراءات محددة. في الطقس البارد، قد تكون هناك حاجة إلى التسخين المسبق لمنطقة التماس. في الطقس الحار، هناك حاجة إلى إعدادات درجة حرارة منخفضة. ظروف المطر أو الثلج أو الرياح العاتية غير مقبولة للحام.
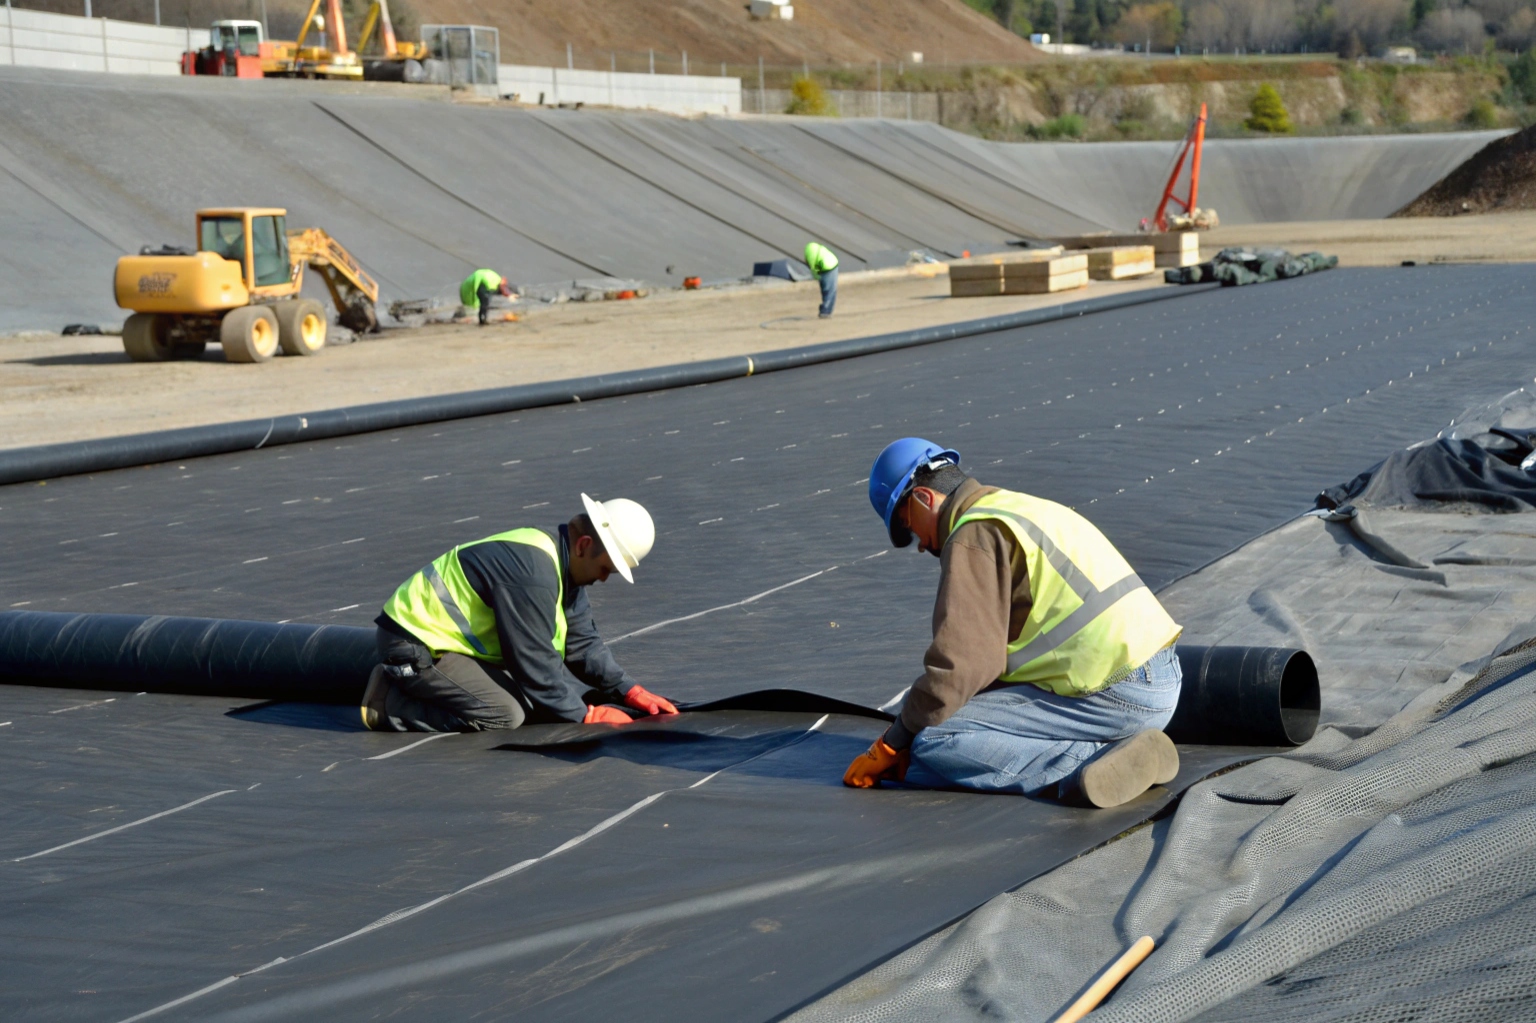
6. تقنيات البثق مقابل لحام الإسفين الساخن على صفائح LLDPE
في حين يتم استخدام اللحام الإسفيني الساخن في طبقات المجال الرئيسية، فإن اللحام بالبثق عبارة عن حرفة تستخدم في جميع الأعمال التفصيلية التي تجعل نظام البطانة كاملاً.
لحام الإسفين الساخن
العملية واضحة ومباشرة: تنتقل الآلة على طول التداخل المحاذي مسبقًا، وتقوم بتسخين المواد وضغطها معًا. مع LLDPE، تتمثل المهمة الأساسية للمشغل في التأكد من تغذية البطانة في الماكينة بدون تجاعيد ومراقبة علامات السخونة الزائدة (الدخان الزائد أو المواد المضغوطة).
لحام البثق
تتطلب هذه العملية اليدوية المزيد من المهارة وتستخدم في الرقع وأحذية الأنابيب والدرزات على شكل حرف T.
- تحضير: يتم طحن الأسطح المراد لحامها بشكل خفيف لإزالة الطبقة المؤكسدة وإنشاء سطح جديد ومحكم للترابط. ثم يتم تنظيف هذه المنطقة من كل الغبار.
- معالجة: يتم تثبيت الرقعة أو الحذاء في مكانه باستخدام مسدس الهواء الساخن لمنعه من الحركة.
- اللحام: يقوم المشغل بوضع حبة متواصلة من LLDPE المنصهر من مسدس البثق على طول حافة الرقعة. المفتاح هو تطبيق ضغط ثابت والحفاظ على سرعة ثابتة لإنشاء لحام موحد وخالي من الفراغات.
7. طرق اختبار الجودة في الموقع ومعايير القبول
يجب التحقق من كل بوصة من اللحام. نقوم بإجراء اختبارات غير إتلافية بنسبة 100% على جميع طبقات اللحام، مدعومة باختبارات إتلافية دورية للتأكد من معلمات اللحام.
- طبقات المحاكمة: قبل أي لحام إنتاجي، يجب على كل آلة لحام ومشغل إنتاج لحام تجريبي (1.5 متر للصهر، 3 متر للبثق). ويتم ذلك في بداية كل نوبة وبعد أي توقف طويل.
- الاختبار المدمر (DT): يتم اختبار عينة من اللحام التجريبي في الموقع باستخدام مقياس التوتر لقوة التقشير والقص (ASTM D6392). يكون اللحام مقبولاً فقط إذا انكسرت المادة نفسها، وليس خط التماس. يُعرف هذا باسم فشل رابط الفيلم المسيل للدموع (FTB) ويؤكد أن اللحام أقوى من الورقة الأصلية.
- الاختبارات غير المدمرة (NDT):
- اختبار ضغط الهواء: بالنسبة إلى اللحامات ذات المسار المزدوج، يتم ضغط قناة الهواء للتحقق من عدم وجود تسربات.
- اختبار صندوق الفراغ: بالنسبة لجميع اللحامات والطبقات T، يتم تطبيق محلول صابوني ويتم استخدام صندوق مفرغ للتحقق بصريًا من وجود فقاعات، مما قد يشير إلى وجود تسرب.
لمزيد من المعلومات حول معدات وإجراءات الاختبار، يمكنك الرجوع إلى قسم مراقبة الجودة في موقعنا دليل تركيب HDPE.

8. مشكلات لحام LLDPE الشائعة ونصائح عملية لاستكشاف الأخطاء وإصلاحها
ونظرًا لخصائصه الفريدة، فإن البولي إثيلين المنخفض الكثافة الخطي (LLDPE) يطرح تحديات محددة. وإليك كيفية حلها:
مشكلة: "فم السمكة" (التجاعيد في التماس)
- سبب: محاذاة اللوحة بشكل غير صحيح أو تمديد المواد أثناء النشر. مرونة LLDPE تجعل هذا الأمر أكثر شيوعًا من HDPE.
- حل: لا تلحم فوق فم السمكة. قطع التجاعيد بشكل مسطح على طول محور التماس. بعد أن يتم لحام خط التماس الرئيسي، قم بتغطية منطقة القطع برقعة منفصلة ملحومة بالبثق.
مشكلة: الإفراط في الضغط
- سبب: ضغط اللحام مرتفع جدًا، أو درجة الحرارة مرتفعة جدًا، مما يتسبب في دفع LLDPE الناعم المنصهر خارج خط التماس.
- حل: قم بتقليل ضغط الأسطوانة على ماكينة اللحام الإسفينية الساخنة أو خفض درجة الحرارة. قم بإجراء لحام تجريبي جديد لتأكيد المعلمات المحدثة.
المشكلة: الانصهار غير الكافي (اللحام البارد)
- سبب: درجة الحرارة منخفضة جدًا أو سرعة السفر سريعة جدًا. لم تصبح المادة ساخنة بدرجة كافية لتندمج بشكل صحيح.
- حل: زيادة درجة الحرارة و/أو خفض السرعة. يجب قطع الجزء ذو اللحام البارد وإعادة لحامه أو تغطيته برقعة البثق.
9. أفضل الممارسات لضمان أداء التماس المرن والمتين
بالإضافة إلى معايير اللحام الفنية، تضمن الإدارة الشاملة للمشروع تركيب LLDPE ناجحًا.
- استخدم المثبتين المعتمدين: هذا لا يمكن المبالغة فيه. لا تعمل إلا مع أطقم العمل التي تتمتع بخبرة محددة وموثقة في تركيب الأغشية الأرضية LLDPE.
- التعامل السليم مع المواد: يتم تخزين اللفات على سطح أملس، محمي من حركة المرور والأضرار. تأكد من وضع علامة صحيحة على جميع اللفات مع الشركة المصنعة والسمك ورقم الدفعة.
- التوثيق الدقيق: احتفظ بسجلات يومية لكل شيء: تخطيط اللوحة، وأرقام اللفائف المستخدمة، ومعرف اللحام لكل خط، والظروف الجوية، وجميع نتائج اختبار مراقبة الجودة. هذه البيانات لا تقدر بثمن بالنسبة لتوقيع المشروع والضمان.
- حماية الخطوط الملاحية المنتظمة: بمجرد لحام القسم واجتيازه مراقبة الجودة، يجب تغطيته بالتربة الواقية أو طبقة التكسية الأرضية في أقرب وقت ممكن لحمايته من التعرض للأشعة فوق البنفسجية والأضرار العرضية.
خاتمة
يعتبر الغشاء الأرضي LLDPE مادة ممتازة للمشاريع التي تتطلب المرونة والمتانة، ولكنه ليس بديلاً مباشرًا للـ HDPE. تتطلب خصائص اللحام الفريدة الخاصة بها درجات حرارة منخفضة، وتحكمًا دقيقًا في الضغط، ومشغلين ماهرين يفهمون سلوكها. ومن خلال احترام هذه الاختلافات، وتنفيذ رقابة صارمة على الجودة، واتباع التقنيات المحددة الموضحة في هذا الدليل، يمكنك بثقة بناء أنظمة احتواء LLDPE طويلة الأمد وعالية الأداء.