

Terwyl HDPE geomembrane die industriestandaard vir rigiditeit is, vereis baie projekte groter buigsaamheid om nedersetting of komplekse geometrieë te akkommodeer. Dit is waar LLDPE uitblink, maar die unieke eienskappe daarvan kan lei tot mislukte sweislasse as jy HDPE-tegnieke gebruik. ’n Gestrekte paneel of ’n oorverhitte naat kan maklik jou hele insluitingstelsel in die gedrang bring.
Hierdie uiteindelike gids fokus spesifiek op sweis en installering van LLDPE geomembrane. Ons sal die unieke sweisgedrag daarvan in vergelyking met HDPE ondersoek, die korrekte toerusting en parameters uiteensit, en praktiese wenke vir probleemoplossing verskaf. Dit sal jou span die kennis gee om sterk, duursame en lekvrye LLDPE-voeringinstallasies te verseker.
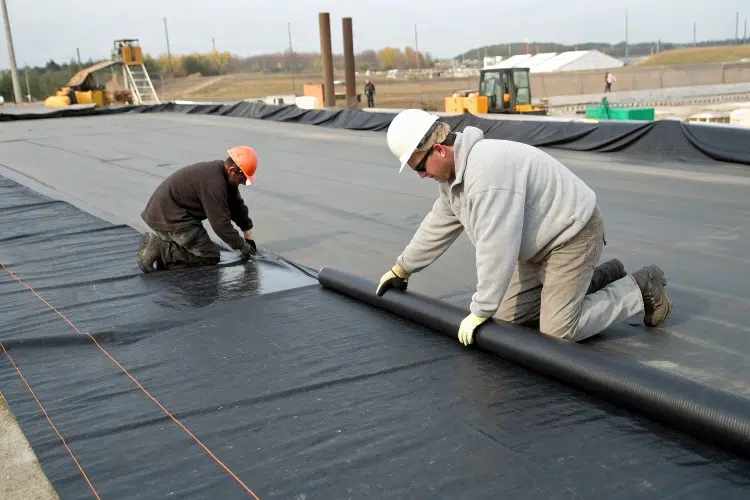
Om LLDPE-installasie te bemeester, moet ons eers verstaan wat dit fundamenteel verskil van sy meer rigiede eweknie, HDPE.
Lineêre lae-digtheid poliëtileen (LLDPE) is ontwerp vir toepassings wat verbeterde buigsaamheid en verlenging vereis. Anders as die hoogs kristallyne struktuur van HDPE, het LLDPE 'n meer amorfe molekulêre struktuur met korter polimeerkettings. Dit gee dit 'n laer digtheid en verskeie sleutelvoordele:
- Uitstekende buigsaamheid: LLDPE kan maklik voldoen aan ongelyke ondergronde, skerp hoeke en differensiële setting sonder om hoë spanningspunte te skep. Dit maak dit ideaal vir vullisdoppies, sekondêre inperkingsputte en damme met onreëlmatige vorm.
- Hoër verlenging: Dit kan aansienlik meer as HDPE strek voordat dit breek, wat beter weerstand bied teen spanning wat deur grondbeweging veroorsaak word.
- Uitstekende veelassige spanningskraakweerstand: Sy vermoë om in verskeie rigtings te buig maak dit hoogs duursaam in dinamiese toestande.
- Goeie punksieweerstand: Alhoewel dit nie so hard soos HDPE is nie, laat sy sagtheid dit om 'n stukkende voorwerp vervorm, wat dikwels 'n beter werklike punksieweerstand bied.
Hierdie eienskappe maak LLDPE die voorkeurkeuse vir projekte waar langtermyn vestiging verwag word of waar die voering komplekse, nie-eenvormige vorms moet pas.
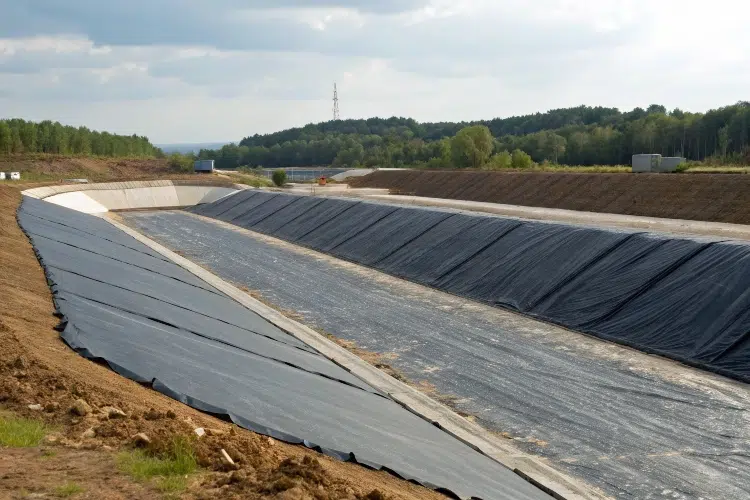
Die mees kritieke fout wat 'n installasiespan kan maak, is om LLDPE te sweis met presies dieselfde parameters as HDPE. Alhoewel albei poliëtileen is, verskil hul sweisgedrag duidelik. Om hierdie verskille te verstaan, is die sleutel tot 'n suksesvolle naat.
LLDPE has a broader "melting window" as HDPE. Dit beteken dat dit oor 'n groter reeks temperature oorgaan van solied na gesmelt, wat dit ietwat meer vergewensgesind maak vir geringe temperatuurskommelings. Dit is egter ook baie sagter as dit gesmelt word. Dit vereis 'n delikate balans van hitte, spoed en druk.
Hier is 'n opsomming van die belangrikste gedragsverskille:
| Sweis Kenmerk | Hoë-digtheid poliëtileen (HDPE) | Lineêre lae-digtheid poliëtileen (LLDPE) |
|---|---|---|
| Materiaal hardheid | Styf en styf | Sag en hoogs buigsaam |
| Smeltgedrag | Skerp, smal smeltpunt | Sagter, breër smeltvenster |
| Temperatuurgevoeligheid | Vereis hoë, presiese temperature | Vereis laer temperature; geneig tot oorverhitting |
| Drukgevoeligheid | Benodig hoë roldruk om te versmelt | Benodig laer, noukeurig beheerde druk |
| Materiaalvloei | Less prone to "squeezing out" by die naat | Druk maklik uit as die druk te hoog is |
| Hantering | Hou sy vorm tydens ontplooiing | Kan rek as dit getrek word, wat lei tot plooie |
Uiteindelik beteken sweis van LLDPE om laer temperature en minder druk in vergelyking met HDPE te gebruik, terwyl die materiaal versigtig bestuur word om strek en kreukels by die nate te voorkom.
3. Aanbevole sweistoerusting en -opstelling vir LLDPE-voerings
Die toerusting vir die sweis van LLDPE is soortgelyk aan dié vir HDPE, maar die opstelling en keuse van spesifieke modelle is belangrik. Slegs installeerders met gedokumenteerde ondervinding (ons beveel 'n minimum van 500 000 vk. voet LLDPE-installasie aan) moet hierdie toerusting gebruik.
- Hot-Wedge Welders: Vir LLDPE, veral dunner grade, word sweisers met rubber- of silikoondrukrolle dikwels bo staalrolle verkies om oormatige druk van die gesmelte materiaal te voorkom. Die masjien moet presiese temperatuur- en spoedkontroles hê.
- Ekstrusie sweisers: ’n Standaard handekstrusie-sweismasjien word vir herstelwerk en detailwerk gebruik. Dit is van kardinale belang om 'n sweisstaaf van LLDPE te gebruik wat chemies versoenbaar is met die geomembraan wat geïnstalleer word.
- Warmluggewere: Word gebruik vir tydelike takelwerk en klein, gedetailleerde herstelwerk.
- Toetstoerusting: 'n Veldtensiometer, lugdruktoetsstel en vakuumboks is alles noodsaaklik vir kwaliteitbeheer.
Alle toerusting moet behoorlik gekalibreer en deur middel van proefsweislasse getoets word voordat produksiesweiswerk begin.
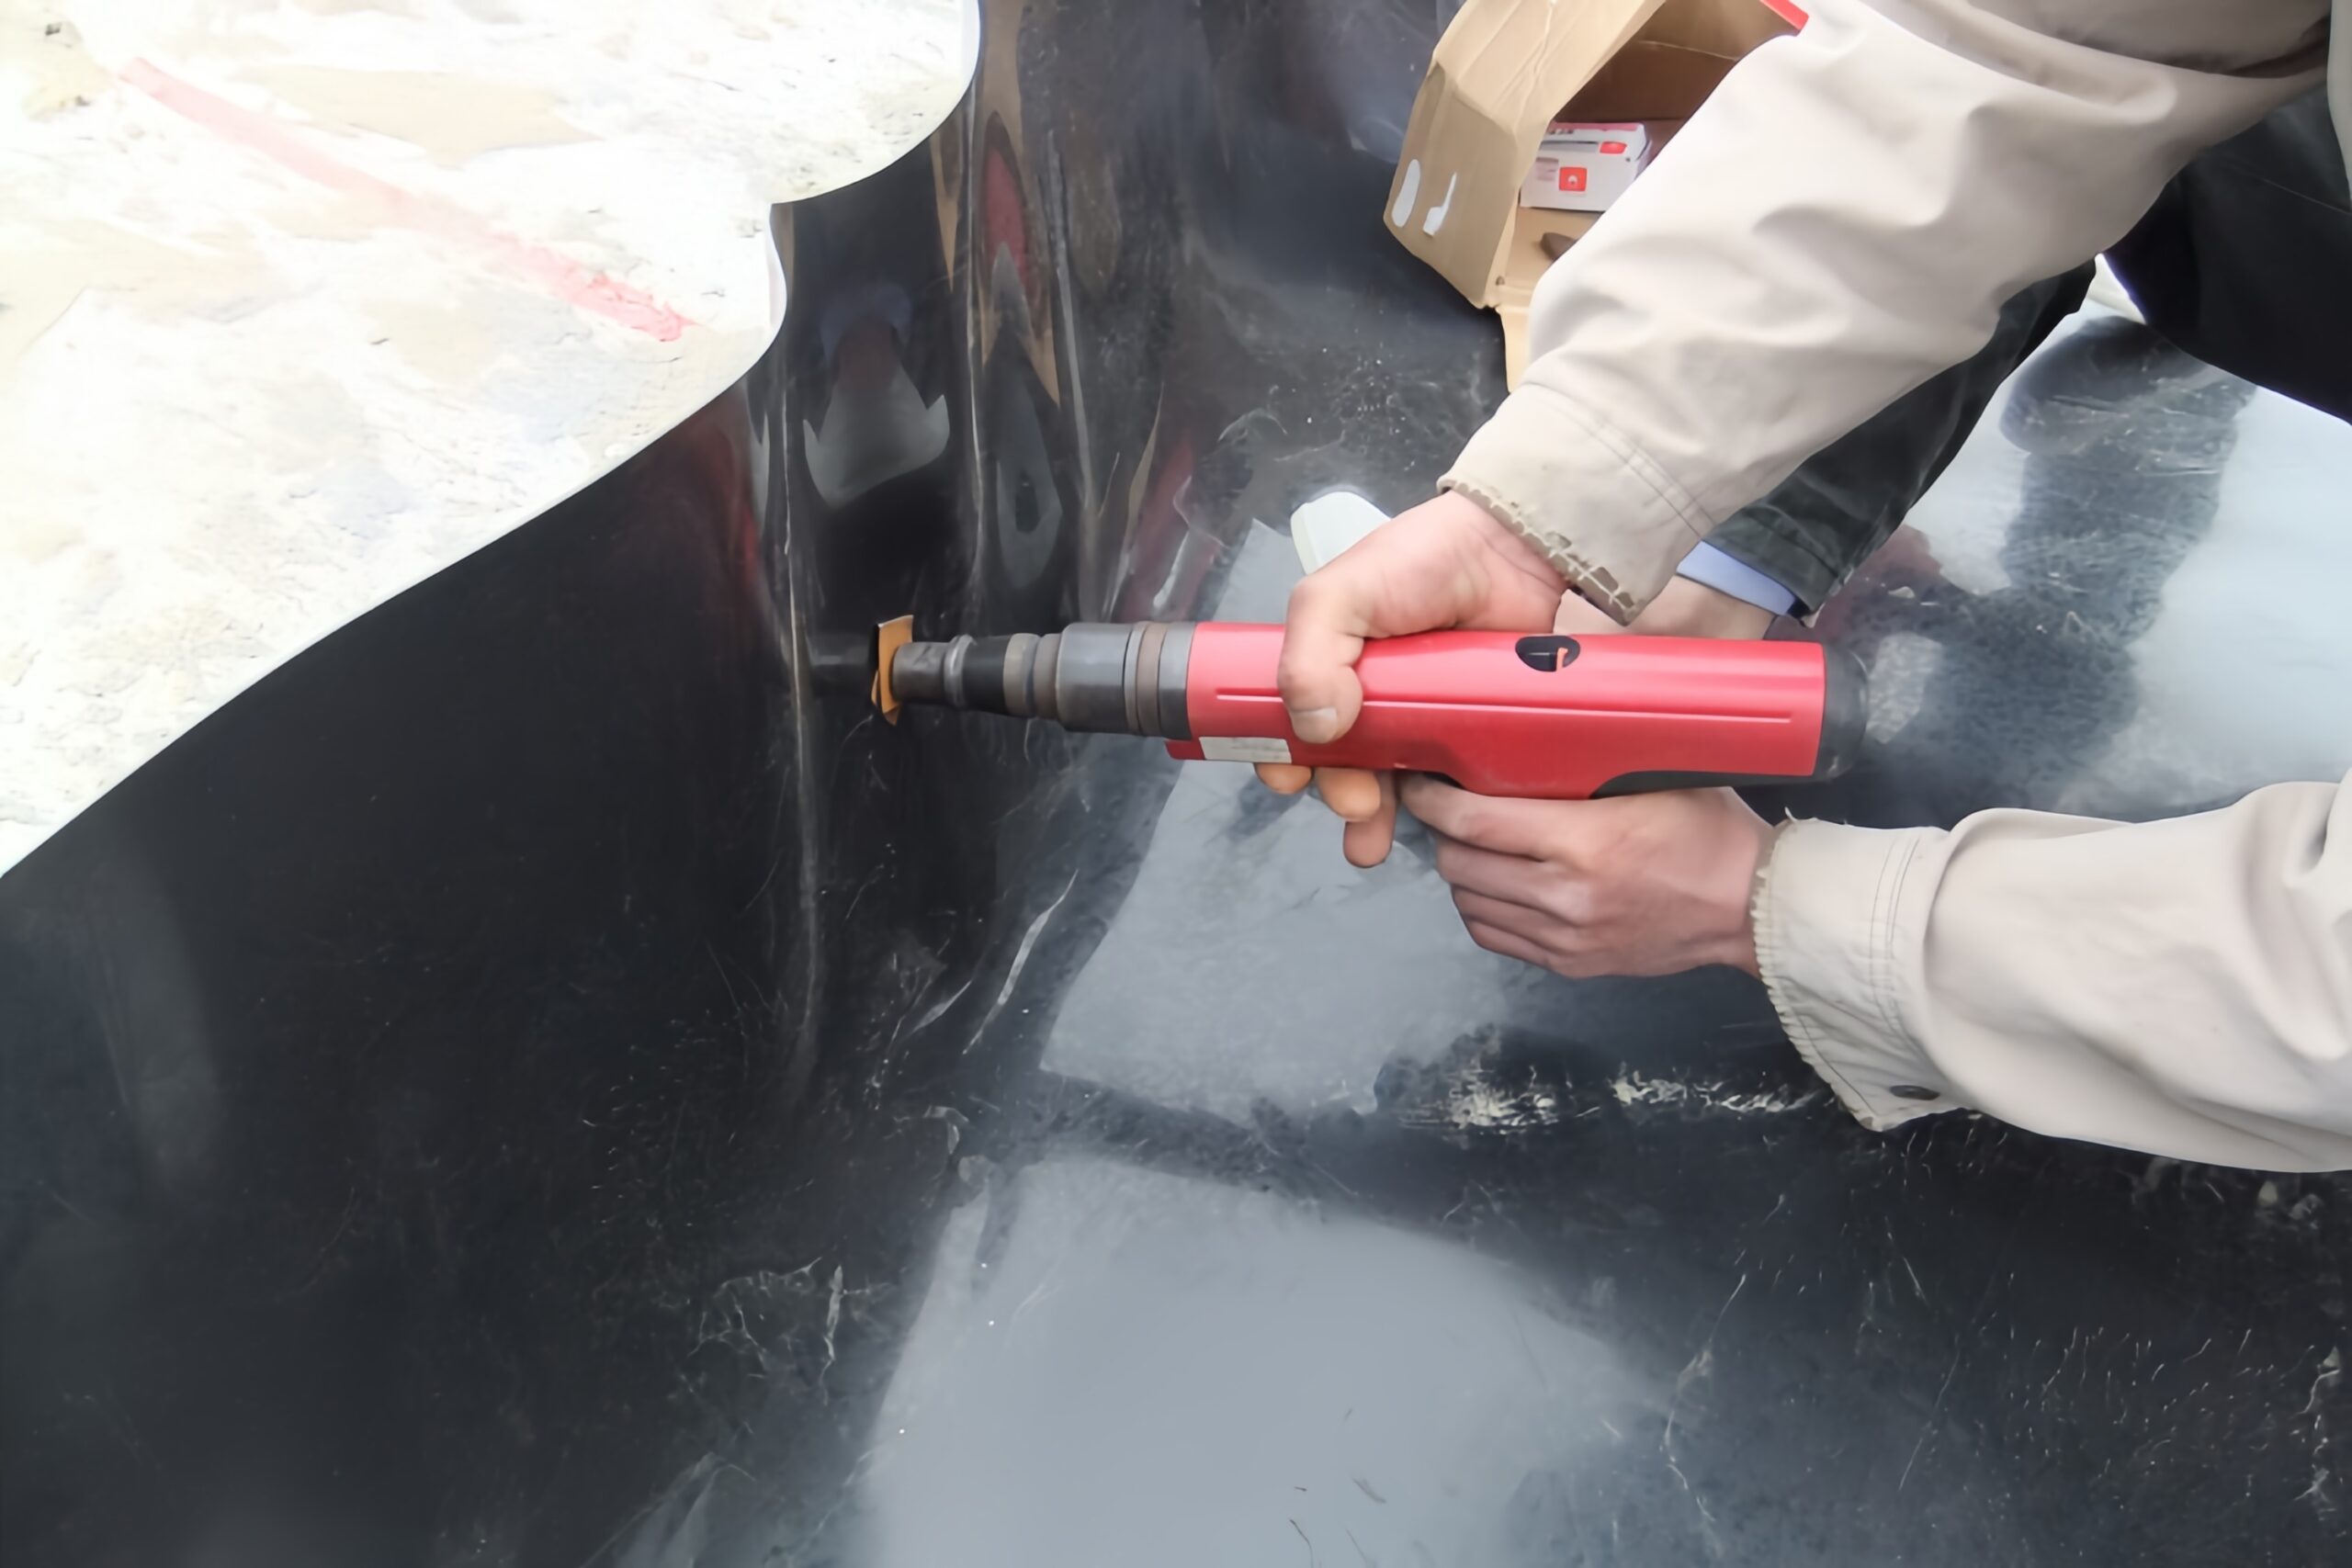
4. Voorsweisvoorbereiding: Oppervlakskoonmaak, belyning en oorvleuelingsbeheer
Behoorlike voorbereiding is die basis van 'n goeie sweislas. Terwyl die kernbeginsels dieselfde is vir alle geomembrane, vereis die buigsaamheid van LLDPE ekstra aandag aan belyning.
Eerstens moet die ondergrond glad, gekompakteer wees en vry van enige skerp voorwerpe wat die voering kan beskadig. Die voering moet in intieme kontak met die ondergrond lê, met geen oorbrugging oor leemtes nie.
Vir 'n gedetailleerde oorsig van subgraadvoorbereiding, paneelontplooiing en verankering, is die proses byna identies aan ons HDPE-prosedures. Verwys asseblief na ons HDPE Geomembraan Installasiegids vir 'n omvattende kontrolelys.
Die belangrikste LLDPE-spesifieke voorbereidingstappe is:
- Oorvleuelingsbeheer: Verseker 'n minimum oorvleueling van 150 mm (6 duim) vir smeltsweiswerk en 100 mm (4 duim) vir ekstrusie-sweiswerk. Dit verskaf genoeg materiaal vir die sweislas en vir vernietigende toetsmonsterneming.
- Skoonmaak: Die oorvleuelingsone moet heeltemal skoon en droog wees. Enige vog, stof of modder sal 'n leemte in die sweislas skep.
- Rimpelbestuur: LLDPE's flexibility can lead to more wrinkles. All wrinkles and "fishmouths" (voue in die oorvleueling) moet hanteer word voor sweiswerk. ’n Visbek moet langs die naat plat gesny word en later met ’n ekstrusie-sweismasjien gelap word.
5. Optimalisering van sweisparameters: temperatuur, druk en spoedinstellings
Dit is die mees kritieke stap vir 'n suksesvolle LLDPE-sweislas. Die doel is om die materiaal tot sy optimale gesmelte toestand te bring sonder om te oorverhit of soveel druk toe te pas dat die gesmelte polimeer uit die naat gedruk word. Die parameters hieronder is 'n beginpunt; elke projek vereis proefsweislasse om hierdie instellings te verfyn vir die spesifieke terreintoestande en materiaaldikte.
| Sweismetode | Temperatuurreeks (°C) | Spoedreeks (m/min) | Sleuteloorwegings vir LLDPE |
|---|---|---|---|
| Hot-Wedge Fusion | 310 – 420 | 1.0 – 2.0 | Start at the lower end of the temperature range. LLDPE's wider melting window makes it more forgiving, but it can be easily damaged by excessive heat. |
| Ekstrusie sweiswerk | 200 – 260 (Ekstrudate) | 0.2 – 0.5 | Die oppervlak moet nie meer as 20 minute voor sweiswerk gemaal word nie. Gebruik 'n versoenbare LLDPE-sweisstaaf en fokus op 'n bestendige hand om 'n eenvormige kraal te lê. |
Belangrik: Sweiswerk moet nie voortgaan wanneer omgewingstemperature onder 5°C of bo 45°C is sonder spesifieke prosedures nie. In koue weer kan voorverhitting van die naatarea nodig wees. In warm weer is laer temperatuurinstellings nodig. Reën, sneeu of hoë windtoestande is onaanvaarbaar vir sweiswerk.
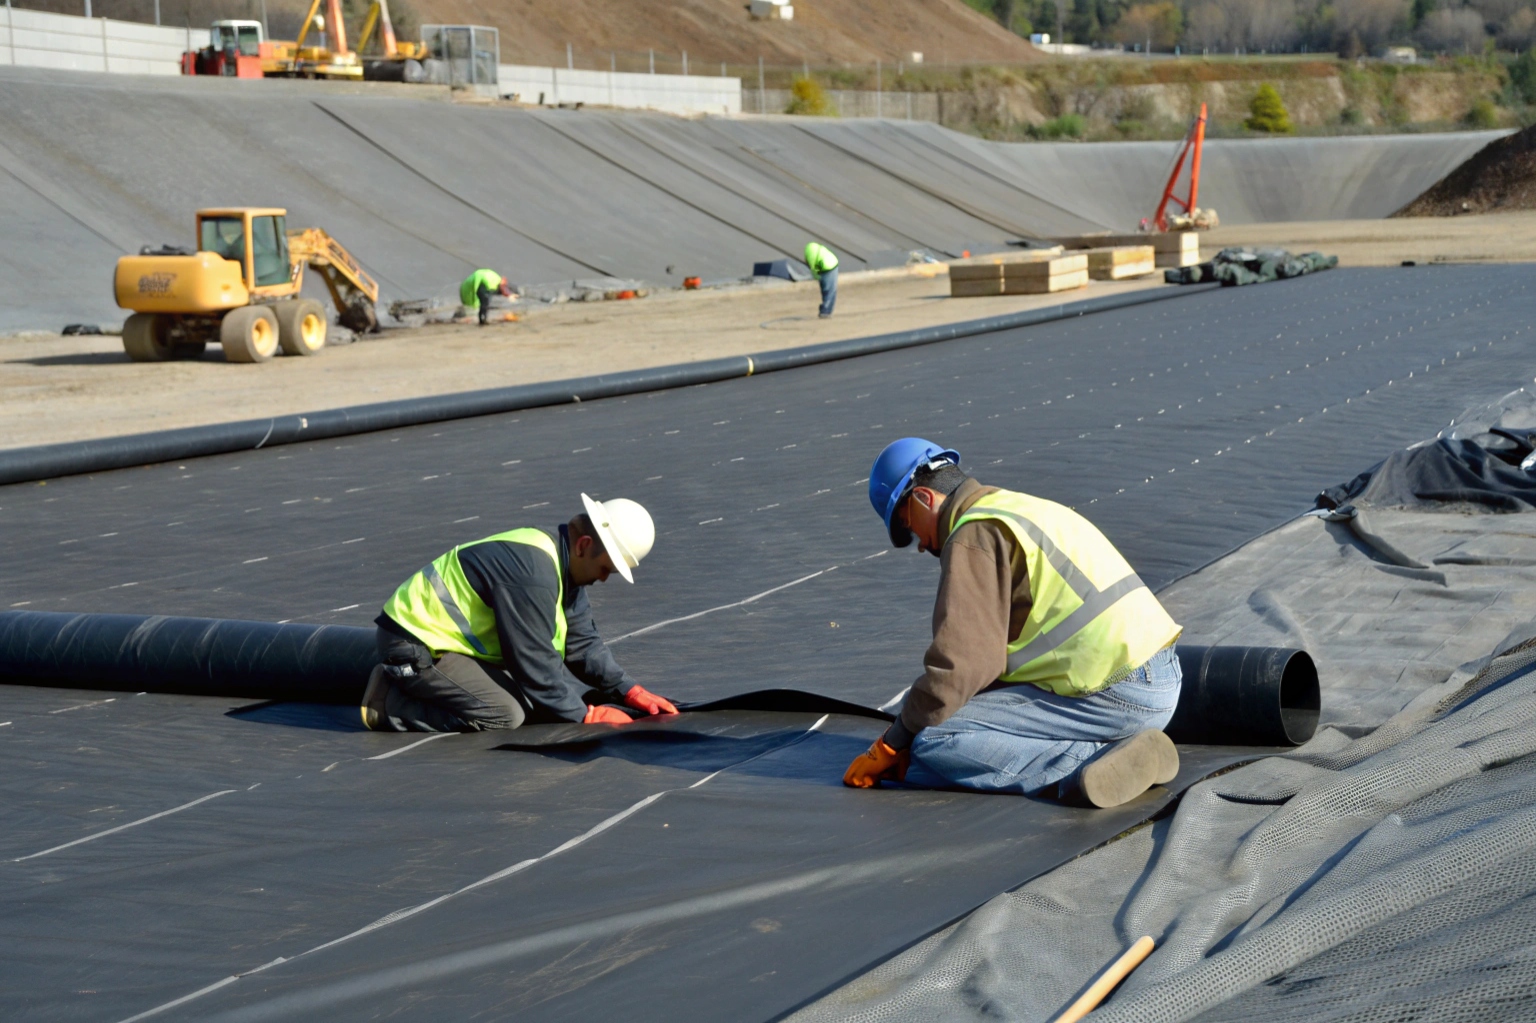
6. Tegnieke vir Ekstrusie vs. Hot Wedge Welding op LLDPE-velle
Terwyl warmwigsweiswerk vir die hoofveldnate gebruik word, is ekstrusie-sweiswerk 'n handwerk wat gebruik word vir al die detailwerk wat 'n voeringstelsel volledig maak.
Hot Wedge Welding
The process is straightforward: the machine travels along the pre-aligned overlap, heating and pressing the material together. With LLDPE, the operator's primary job is to ensure the liner is feeding into the machine without wrinkles and to watch for signs of overheating (excessive smoke or squeezed-out material).
Ekstrusie sweiswerk
Hierdie handleiding vereis meer vaardigheid en word gebruik vir pleisters, pypstewels en T-nate.
- Voorbereiding: Die oppervlaktes wat gesweis moet word, word liggies gemaal om die geoksideerde laag te verwyder en 'n vars, tekstuuroppervlak vir binding te skep. Hierdie area word dan van alle stof skoongemaak.
- Slagwerk: Die pleister of stewel word met 'n warmlugpistool op sy plek vasgemaak om te verhoed dat dit beweeg.
- Sweiswerk: Die operateur lê 'n aaneenlopende kraal gesmelte LLDPE uit die ekstrusiegeweer langs die rand van die pleister. Die sleutel is om konsekwente druk toe te pas en 'n bestendige spoed te handhaaf om 'n eenvormige, leemtevrye sweislas te skep.
7. Gehaltetoetsmetodes en aanvaardingskriteria op die terrein
Elke enkele duim sweislas moet geverifieer word. Ons doen 100% nie-vernietigende toetse op alle veldnate, gerugsteun deur periodieke vernietigende toetse om die sweisparameters te bevestig.
- Proefnate: Voor enige produksiesweiswerk moet elke sweismasjien en operateur 'n proefsweislas vervaardig (1,5 m vir samesmelting, 3 m vir ekstrusie). Dit word gedoen aan die begin van elke skof en na enige langdurige stop.
- Destruktiewe toetsing (DT): 'n Monster van die proefsweislas word op die terrein getoets met 'n tensiometer vir skil- en skuifsterkte (ASTM D6392). Die sweislas is slegs aanvaarbaar as die materiaal self breek, nie die naat nie. Dit staan bekend as 'n Film Tear Bond (FTB) mislukking en bevestig dat die sweislas sterker is as die moedervel.
- Nie-vernietigende toetsing (NDT):
- Lugdruk toets: Vir dubbelspoor-smeltsweislasse word die lugkanaal onder druk geplaas om na lekkasies te kyk.
- Vakuumbokstoets: Vir alle ekstrusie-sweislasse en T-nate word 'n seepoplossing toegedien en 'n vakuumboks word gebruik om visueel te kyk vir borrels, wat 'n lek sou aandui.
Vir meer inligting oor die toetstoerusting en -prosedures, kan u die kwaliteitsbeheerafdeling in ons verwys HDPE Installasiegids.

8. Algemene LLDPE-sweiskwessies en praktiese wenke vir probleemoplossing
As gevolg van sy unieke eienskappe, bied LLDPE spesifieke uitdagings. Hier is hoe om dit op te los:
Uitgawe: "Visbek" (Rimpel in naat)
- Oorsaak: Improper panel alignment or material stretching during deployment. LLDPE's flexibility makes this more common than with HDPE.
- Oplossing: Moenie oor 'n visbek sweis nie. Sny die rimpel plat langs die naat-as. Nadat die hoofnaat gesweis is, bedek die gesnyde area met 'n aparte ekstrusie-gesweisde pleister.
Uitgawe: Oormatige uitdruk
- Oorsaak: Sweisdruk is te hoog, of die temperatuur is te warm, wat veroorsaak dat die sagte, gesmelte LLDPE uit die naat gestoot word.
- Oplossing: Verminder die roldruk op die warmwigsweismasjien of verlaag die temperatuur. Voer 'n nuwe proefsweislas uit om die opgedateerde parameters te bevestig.
Probleem: Onvoldoende samesmelting (koue sweis)
- Oorsaak: Temperature is too low or travel speed is too fast. The material didn't get hot enough to fuse properly.
- Oplossing: Verhoog die temperatuur en/of verlaag die spoed. 'n Deel met 'n koue sweislas moet uitgesny en weer gesweis word of met 'n ekstrusiepleister bedek word.
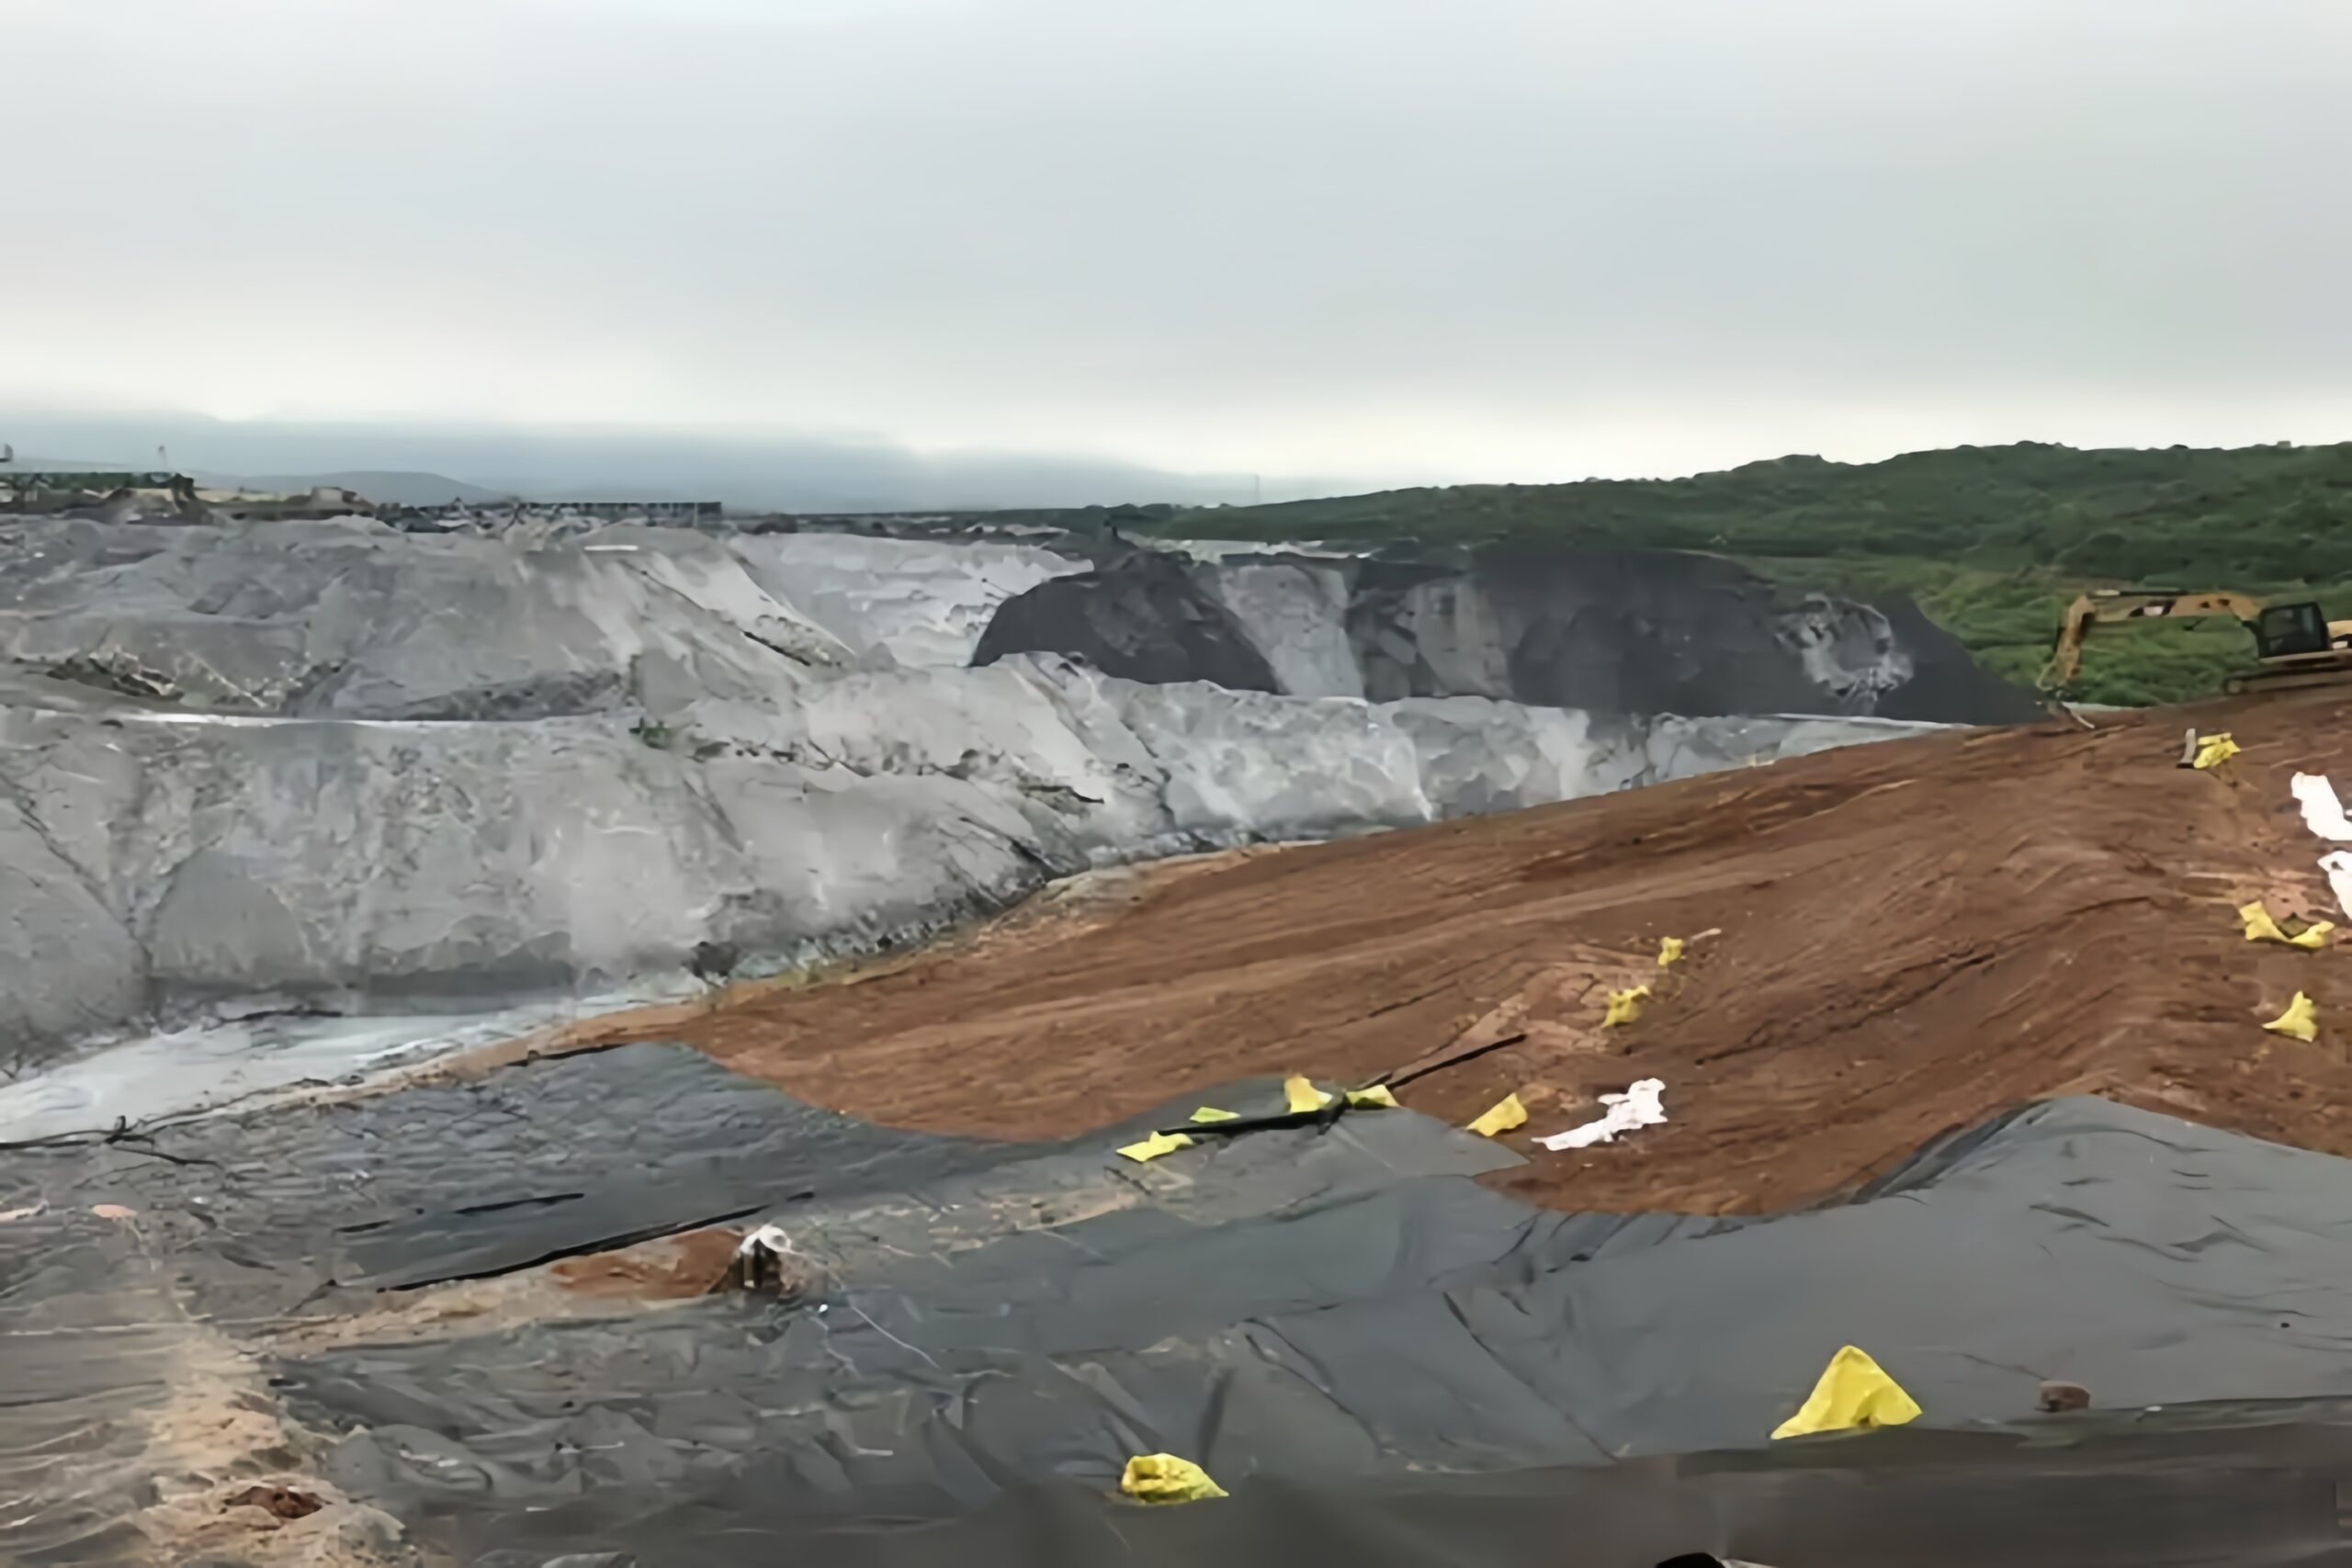
9. Beste praktyke om buigsame en duursame naatprestasie te verseker
Behalwe die tegniese sweisparameters, verseker algehele projekbestuur 'n suksesvolle LLDPE-installasie.
- Gebruik gesertifiseerde installeerders: Dit kan nie oorbeklemtoon word nie. Werk slegs met spanne wat spesifieke, gedokumenteerde ervaring het met die installering van LLDPE geomembrane.
- Behoorlike materiaalhantering: Bêre rolle op 'n gladde oppervlak, beskerm teen verkeer en skade. Maak seker dat alle rolle behoorlik gemerk is met vervaardiger, dikte en lotnommer.
- Noukeurige dokumentasie: Hou daaglikse logboeke van alles: paneeluitleg, rolnommers wat gebruik word, sweiser-ID vir elke naat, weerstoestande en alle QC-toetsresultate. Hierdie data is van onskatbare waarde vir projekaftekening en waarborg.
- Beskerm die voering: Sodra 'n gedeelte gesweis is en QC geslaag het, moet dit so gou moontlik met sy beskermende grond- of geotekstiellaag bedek word om dit teen UV-blootstelling en toevallige skade te beskerm.
Gevolgtrekking
LLDPE-geomembraan is 'n uitstekende materiaal vir projekte wat buigsaamheid en duursaamheid vereis, maar dit is nie 'n drop-in plaasvervanger vir HDPE nie. Die unieke sweiseienskappe vereis laer temperature, noukeurige drukbeheer en bekwame operateurs wat die gedrag daarvan verstaan. Deur hierdie verskille te respekteer, streng gehaltebeheer te implementeer en die spesifieke tegnieke te volg wat in hierdie gids uiteengesit word, kan jy met selfvertroue langdurige, hoë-prestasie LLDPE-insluitingstelsels bou.