Your anaerobic digestion plant is an energy factory, but for many operators, a "silent thief" está robando ingresos cada hora. Es posible que lo vea en medidores de flujo de gas que consistentemente indican valores más bajos de lo que predicen sus modelos biológicos. Puedes olerlo cuando el viento cambia de dirección. O puede que sólo lo descubras durante una auditoría de seguridad. este ladrón es fuga de gas.
Si bien las fallas catastróficas aparecen en los titulares, es la fuga lenta y generalizada de metano la que silenciosamente socava la rentabilidad de los proyectos de biogás en todo el mundo. Identificar la fuente rara vez es tan simple como encontrar un agujero en el plástico. Requiere una comprensión forense de cómo se construyen estos sistemas, cómo envejecen y cómo reaccionan al estrés operativo.
Las causas comunes de fugas de gas en sistemas de revestimiento de biogás incluyen parámetros inadecuados de soldadura de costura, sellado inadecuado alrededor de las penetraciones de tuberías, degradación química por exposición a H₂S y fatiga mecánica causada por fluctuaciones de presión. Las fugas rara vez se deben al material de la geomembrana en sí, sino a fallas en los detalles de la instalación, el control de calidad (QA/QC) y el mantenimiento operativo a largo plazo.

From our experience supplying and overseeing projects across global markets, we have found that 90% of leakage issues are preventable. However, prevention starts with understanding that a "leak" Casi nunca es sólo un agujero: es un síntoma de una supervisión sistémica.
Por qué las fugas de gas suelen ser un problema del sistema y no un defecto material
When a leak is detected, the immediate reaction from the project owner is often to blame the material supplier. "This geomembrane is defective," es una frase que escuchamos incluso antes de que comience cualquier investigación. Si bien los defectos de fabricación son posibles, en la industria moderna de los geosintéticos son estadísticamente la causa menos probable de pérdida de gas.
La producción de HDPE de alta calidad (Polietileno de alta densidad) o LLDPE (polietileno lineal de baja densidad) es un proceso altamente automatizado y rígidamente controlado. Si compra a un fabricante acreditado que cumple con los estándares GM13 o GM17, la probabilidad de que se produzca un agujero en el medio de un rollo es infinitesimal. La realidad es mucho más compleja: la fuga suele ser un fallo del sistema, no el producto.
La brecha entre los supuestos de diseño y la realidad operativa
Los ingenieros de diseño trabajan en un mundo de condiciones ideales. En los dibujos CAD, la subrasante es perfectamente plana, la temperatura es constante de 20 °C y el equipo de instalación trabaja con precisión robótica.
En el mundo real, la subrasante se asienta de manera desigual, creando puntos de tensión. Las temperaturas ambiente en un lugar de trabajo pueden oscilar entre 5°C por la mañana y 35°C por la tarde, lo que hace que las enormes láminas de plástico se expandan y contraigan significativamente mientras se instalan. Las ráfagas de viento levantan los paneles antes de que sean lastrados.
Las fugas a menudo se originan en esta brecha entre la teoría y la realidad. Por ejemplo, un diseño podría requerir que la penetración de una tubería se selle con una funda estándar. Sin embargo, en el sitio, esa tubería podría entrar en un ligero ángulo en lugar de perfectamente perpendicular. Si el equipo de instalación fuerza una solución estándar a una realidad no estándar sin adaptar los detalles, nace un punto de tensión. Ese punto de tensión eventualmente se convertirá en una fuga.
Por qué el “buen material” por sí solo no puede prevenir las fugas
There is a dangerous misconception in our industry that buying the "best" El material especificado proporciona inmunidad contra fugas. A menudo vemos a los equipos de adquisiciones luchar duramente por un material ligeramente más grueso o una mezcla de resina específica, creyendo que esta es su póliza de seguro.
Piense en ello como construir una casa. Puedes comprar los mejores ladrillos del mundo, pero si el albañil usa mortero de mala calidad o coloca los ladrillos torcidamente, la pared fallará. En un sistema de biogás, el geomembrana es el ladrillo. La soldadura, los detalles de penetración y las uniones mecánicas son el mortero.
El gas, particularmente el metano, es una molécula pequeña increíblemente esquiva. Actúa como un fluido bajo presión, buscando constantemente el camino de menor resistencia. Ese camino nunca pasa a través de la estructura molecular de una lámina sólida de HDPE. Es por los lugares donde se cortó, unió o perforó la lámina durante la construcción. Por lo tanto, la prevención de fugas es 10% selección de materiales y 90% estrategia de ejecución.
Fugas relacionadas con las costuras: el punto débil más común
Si se analizaran los datos de cientos de estudios de detección de fugas en cubiertas de biogás, los puntos de datos se agruparían abrumadoramente en un área específica: las costuras.
Una cubierta de laguna anaeróbica típica implica decenas de miles de metros lineales de vetas de campo. Estos son creados por técnicos arrastrándose sobre manos y rodillas, operando un soldador de cuña que calienta el plástico a más de 300°C para fusionar las láminas. Es un proceso de fabricación manual realizado en un entorno no controlado. Es estadísticamente inevitable que aquí es donde residen sus vulnerabilidades.
Malas prácticas de soldadura y control de calidad inadecuado
La física de una soldadura de geomembrana es exigente. Para que dos láminas de polietileno se fusionen en una sola unidad monolítica y estanca al gas, se deben equilibrar perfectamente tres variables: temperatura, velocidad y presión.
- Temperatura: If the wedge is too cool, you get a "cold weld." The sheets stick together, but the molecules don't interlock. Under the first pressure test, it might hold. But once the cover inflates and peel forces are applied, the layers separate. Conversely, if it's too hot, the polymer degrades and becomes brittle, cracking under stress later.
- Preparación: Este es el paso que más se pasa por alto. El polvo, la humedad o incluso una huella digital en la pista de soldadura pueden impedir la fusión. En un lugar de trabajo embarrado, mantener limpia la superposición requiere una disciplina de la que a veces carecen las cuadrillas cansadas.
El fallo aquí muchas veces no es la soldadura en sí, sino la Control de calidad (QC).
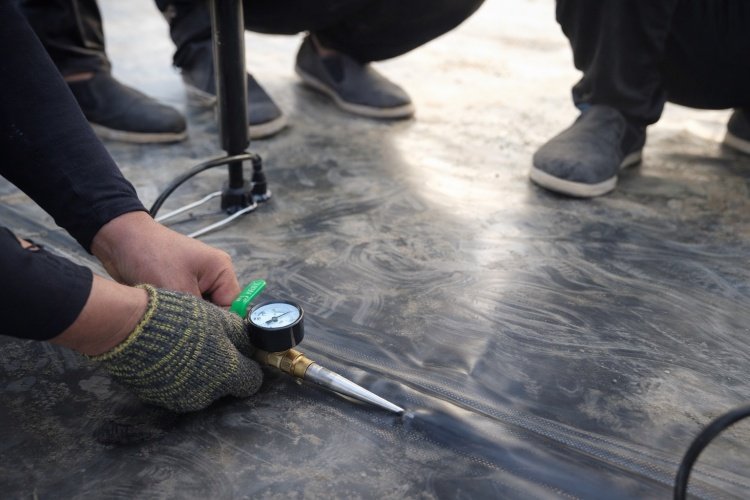
In liquid containment, a small flaw in a double-track weld might not leak water. But in gas containment, that same flaw is a highway for methane. We frequently see projects where the installer performed air channel testing (pressurizing the gap between the two weld tracks) but failed to hold the pressure long enough or ignored a slow pressure drop. A "close enough" La mentalidad en el control de calidad es el principal impulsor de fuga de costura.
Tensión a largo plazo en las costuras bajo presión de gas
Incluso una soldadura que pasa la inspección el día 1 puede fallar el día 1000. Esto se debe a un fenómeno conocido como arrastrarse o craqueo por estrés.
A generic landfill liner sits passively on the ground. A biogas cover, however, is a dynamic structure. As gas is produced, the cover inflates or "balloons." Esta inflación pone "tensión circular" sobre el material, apretándolo como la piel de un tambor. Esta tensión no se aplica únicamente a la lámina sólida; tira directamente de las costuras.
If a seam has a microscopic imperfection—a tiny air bubble or a speck of dust—the constant tension creates a stress concentration point. Over months and years of inflating (daytime) and deflating (nighttime or during gas off-take), this stress works to enlarge that imperfection. Eventually, the weld peels open or cracks. This is why "peel strength" and "shear strength" en las especificaciones de tus materiales no hay sólo números; son predictores de si su planta tendrá fugas en cinco años.
Penetraciones, interfaces y detalles que comúnmente se filtran
Si bien las costuras son las más frecuente ubicación de las fugas, las penetraciones son a menudo la ubicación de la más grande fugas de volumen. Una penetración es cualquier punto donde un objeto extraño (una tubería, el eje de una mezcladora, una columna de concreto o el cable de una bomba sumergible) pasa a través del revestimiento.
Geométricamente, pasar un tubo redondo a través de una lámina plana crea un complejo desafío de sellado. Requiere cortar el revestimiento y reconstruir el sello manualmente. Estas son las partes más difíciles de realizar correctamente en la instalación.
Fundas para tuberías, bridas y componentes integrados
La solución estándar para sellar una tubería es una "bota de tubo"—a sleeve made of geomembrane that is welded to the liner and clamped to the pipe. Here is why they fail:
- El sello de abrazadera: Por lo general, las botas se sellan a la tubería mediante una abrazadera de banda de acero inoxidable y un sellador (masilla). Pero el revestimiento de HDPE y los tubos de acero se expanden y contraen a ritmos muy diferentes. En verano, el transatlántico se expande; en invierno, se encoge. Este movimiento cíclico a menudo afloja la abrazadera o degrada la masilla, creando un espacio.
- Problemas de fabricación en campo: Pre-fabricated factory boots are excellent, but often pipes are in odd locations, forcing installers to "field fabricate" una bota. Esto implica soldadura manual excesiva (soldadura por extrusión). La soldadura por extrusión depende en gran medida del operador. Sólo los técnicos más capacitados pueden crear una soldadura de extrusión 100 % hermética al gas, especialmente en superficies verticales o en la parte inferior de una tubería.
- Vibración: Las bombas y mezcladores vibran. Si la funda de tubería no está diseñada con una junta de aislamiento flexible, esa vibración se transfiere directamente a la soldadura, provocando grietas por fatiga con el tiempo.
Sistemas de Anclaje y Terminaciones de Borde
El perímetro de su digestor es otro riesgo importante de fuga. La cubierta debe anclarse al suelo o al muro de hormigón para crear un sello.
In earth-banked lagoons, this is usually done via an "anchor trench." El revestimiento se entierra en una zanja y se rellena con tierra. La suposición es que el peso del suelo crea el sello. Sin embargo, el suelo es poroso. Si la zanja no está diseñada con un mecanismo específico de bloqueo de gas (como un tapón de arcilla o una capa de bentonita compactada), el gas puede migrar debajo del revestimiento, viajar a través de la matriz del suelo de la zanja de anclaje y liberarse a la atmósfera a metros de la laguna. Hemos visto sitios donde la hierba está muerta en un anillo alrededor de la laguna, una señal reveladora de metano migrando a través del suelo de la zanja de anclaje.
Para tanques de concreto, el revestimiento asume un sello mecánico mediante una barra de listón de acero inoxidable. Las fugas aquí ocurren si la superficie del concreto no es perfectamente lisa (descantillados o huecos en forma de panal) o si el material de la junta detrás de la barra del listón se degrada.
Efectos del envejecimiento de los materiales y la exposición a sustancias químicas
We often think of plastic as eternal, but in the harsh environment of an anaerobic digester, time is an enemy. The material you install today is not the same material you will have in ten years. Chemical and environmental attacks slowly strip away the liner's defenses.
Exposición a H₂S, condensado y ambientes ácidos
El biogás no es sólo metano y CO₂. Contiene un cóctel de gases traza agresivos, en particular Sulfuro de Hidrógeno (H₂S).
En el espacio superior del digestor (el área entre el líquido y la cubierta), el biogás caliente golpea el material de la cubierta más frío y se condensa. Esta humedad reacciona con el H₂S y el CO₂ para formar una solución suave de ácido sulfúrico y carbónico. Este condensado ácido Se adhiere a la parte inferior del revestimiento las 24 horas del día, los 7 días de la semana.
Si bien el polietileno en sí es generalmente resistente a los ácidos, los aditivos dentro the plastic—specifically the antioxidants and UV stabilizers—can be depleted by this chemical attack. This process is called "oxidative induction time (OIT) depletion." Una vez que se consumen los antioxidantes, la propia cadena polimérica comienza a romperse. El material se vuelve quebradizo. Un revestimiento frágil no puede flexionarse con los cambios de presión del gas; en cambio, desarrolla microfisuras que permiten que el gas penetre o se escape.
UV, ciclos de temperatura y degradación a largo plazo
La parte superior de la cubierta se enfrenta a un enemigo diferente: el sol.
La radiación ultravioleta es increíblemente destructiva para las cadenas de polímeros. Las geomembranas de alta calidad se cargan con negro de carbón (generalmente entre un 2 y un 3%) para absorber esta radiación. Sin embargo, en regiones con una intensa exposición solar, la temperatura de la superficie de un revestimiento negro puede alcanzar los 70°C u 80°C.
Este calor extremo hace dos cosas:
- Envejecimiento acelerado: El calor acelera todas las reacciones químicas, incluido el agotamiento de los estabilizadores mencionado anteriormente.
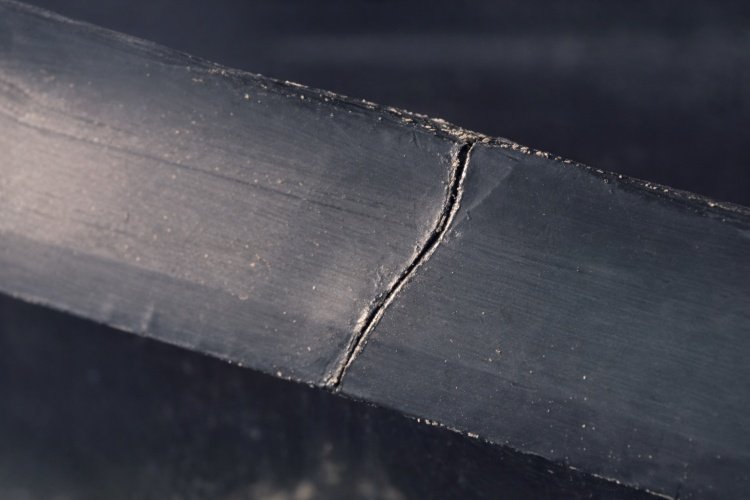
- Fatiga térmica: The cover expands massively during the day (creating wrinkles) and shrinks tight at night. At the top of the wrinkles, the material is bent back and forth daily. This "thermal cycling" puede causar Stress Cracking (SC) a lo largo de las crestas de las arrugas después de varios años. Estas grietas suelen ser invisibles a simple vista hasta que se presuriza la cubierta, momento en el que se abren y gotean.
Factores operativos que aumentan el riesgo de fugas
Sometimes, the system is built perfectly, and the material is flawless, but the way the plant is operated induces leakage. The operator plays a crucial role in maintaining the "gas-tight" estado de la instalación.
Fluctuaciones de presión incontroladas
Una cubierta de geomembrana está diseñada para funcionar dentro de un rango de presión específico, generalmente muy bajo (por ejemplo, de 2 a 5 milibares).
Si el equipo de utilización de gas (motor CHP o antorcha) se desconecta, la presión del gas aumenta instantáneamente. Si las válvulas de alivio de presión de seguridad (PRV) están atascadas, son de tamaño insuficiente o están configuradas incorrectamente, la presión debajo de la cubierta puede aumentar. Esta sobrepresurización estira el revestimiento más allá de su límite elástico.
Mientras que el polietileno es dúctil y puede estirarse, el costuras no puedo. Un pico de presión a menudo crea microdesgarros en la zona afectada por el calor junto a las soldaduras. La cubierta puede verse bien una vez que la presión vuelve a la normalidad, pero el daño ya está hecho. La integridad de la barrera de gas se ha visto comprometida.
Actividades de mantenimiento y daños accidentales
We have visited sites where the primary cause of leakage was clearly "human error" durante el mantenimiento.
- Servicio de batidora: Arrastrar mezcladores sumergibles pesados a través de las escotillas de servicio a menudo implica arrastrar cadenas o cables a través del revestimiento. Un borde afilado en un eslabón de una cadena puede dañar o perforar el material.
- Caminando sobre cubiertas: El personal que camina sobre cubiertas flotantes para inspeccionar puertos o limpiar escombros puede causar daños si tiene piedras atrapadas en las huellas de sus botas.
- Barcos de muestreo: En lagunas grandes, los operadores a veces utilizan embarcaciones pequeñas para tomar muestras de lodo. Hemos visto fugas provocadas por las hélices de estos barcos cortando el revestimiento cuando el nivel del líquido era inferior al esperado, o por el roce del casco del barco contra los taludes laterales.
These "accidental" Los pinchazos suelen ser pequeños y pasan desapercibidos inmediatamente, pero son salidas directas para que escape el gas.
Por qué suelen aparecer fugas años después de la puesta en servicio
Es una paradoja frustrante: una instalación pasa su prueba de presión de entrega inicial con gran éxito, pero cinco años después, tiene fugas significativas. ¿Por qué?
Fatiga acumulativa y fracaso progresivo
Leakage is rarely an "on/off" evento. Es un deterioro progresivo.
Piensa en un clip. Puedes doblarlo una vez y estará bien. Dóblalo diez veces y estará bien. Pero si lo doblas cincuenta veces, se rompe.
Un revestimiento de biogás se somete diariamente a estos ciclos. El aleteo del viento, la inflación/deflación por presión y la expansión/contracción térmica están doblando ese clip. Una soldadura que fuera 90% buena en la instalación podría sobrevivir el primer año. Pero ese 10% de debilidad concentra el estrés. Tras cuatro años de fatiga operativa, esa debilidad se propaga hasta convertirse en una grieta.
Esta es la razón Resistencia al agrietamiento por tensión (SCR) es uno de los valores más críticos en una hoja de datos. Siempre recomendamos materiales que superen los requisitos estándar GRI-GM13 para SCR (normalmente >500 hours) because high SCR is essentially "fatigue insurance" para tu proyecto.
Las señales de alerta temprana a menudo se pasan por alto
Often, the system gives warnings before a major leak impacts revenue, but operators miss them because they don't know what to look for:
- "Waving" Cubiertas: Si una sección de una cubierta flotante ondea vigorosamente con el viento mientras el resto está tensa, sugiere que esa sección ha perdido presión interna, probablemente una fuga.
- Cambios de vegetación: Una mancha de hierba amarilla o muerta en la pendiente cerca de la zanja de anclaje generalmente indica que el metano desplaza el oxígeno en el suelo.
- Oler: The human nose is incredibly sensitive to H₂S. If you smell "rotten eggs" constantemente en un rincón de la laguna, confíe en su olfato: hay una fuga cerca.
Conclusión: prevenir fugas de gas requiere pensar a nivel de sistema
Si quita algo de esta guía, que sea esto: La fuga de gas no es una falla del producto; es un fallo del sistema.
No se pueden solucionar las fugas simplemente comprando un revestimiento más grueso o una marca de plástico más cara. Se resuelve adoptando un enfoque holístico que respete la naturaleza implacable de la contención de gas.
- Diseño para la realidad: Detalle sus penetraciones y zanjas de anclaje para movimiento y asentamiento, no solo para dibujos estáticos.
- Aplicar un control de calidad riguroso: Do not accept "visual inspection" para costuras. Exigir pruebas de canales de aire y pruebas de cajas de vacío en el 100% de las soldaduras.
- Respeta la Química: Asegúrese de que su material esté formulado con antioxidantes de alto rendimiento y estabilizadores UV diseñados específicamente para el ambiente agresivo del biogás.
- Opere con cuidado: Capacite a su equipo para que trate el transatlántico como una pieza delicada de infraestructura crítica, no solo como una cobertura del suelo.
En Waterproof Specialist, hemos visto que los proyectos de biogás más rentables son aquellos en los que los propietarios y contratistas tratan el sistema de revestimiento con el mismo nivel de respeto de ingeniería que el motor del generador. Cuando se cierra la brecha entre el diseño y la realidad, se detiene al ladrón silencioso y se mantienen los ingresos energéticos donde pertenecen: en las tuberías, no en la atmósfera.