

Aumentar las temperaturas del digestor anaeróbico maximiza el rendimiento de metano, pero tiene un costo oculto: la vida útil del revestimiento. Mientras que la biología prospera con el calor, el polietileno estándar se degrada rápidamente. Una geomembrana que dura 50 años en un estanque frío puede fallar en sólo 15 años dentro de un reactor de biogás caliente y agresivo.
La temperatura es el factor más crítico en la longevidad del revestimiento de biogás. Operar incluso 10 °C por encima de los límites estándar puede reducir la vida útil del material en un 50 %. Esta guía explica el envejecimiento térmico, los riesgos de agrietamiento por tensión y cómo seleccionar geomembranas de alta temperatura (PE-HT) para garantizar que su sistema de contención sobreviva durante todo el ciclo de vida del proyecto.
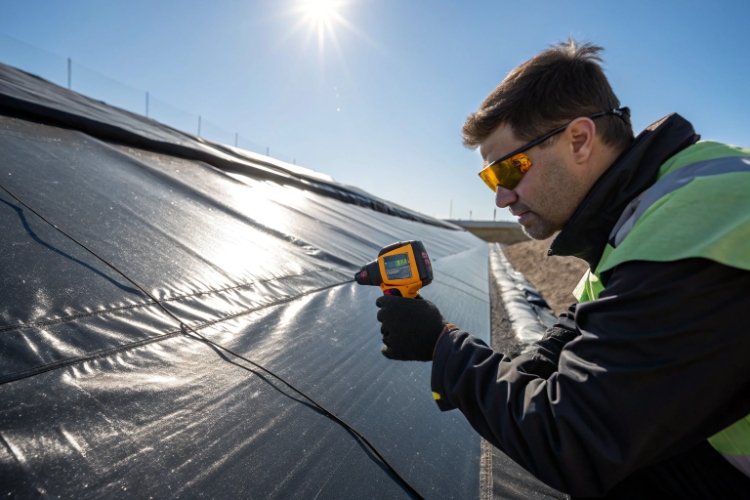
Comprender la relación entre el calor y el rendimiento del polímero es el primer paso para prevenir fallas prematuras.
Por qué es importante la temperatura en las aplicaciones de digestión anaeróbica
En el mundo de los geosintéticos, a menudo tratamos la temperatura como una variable ambiental estática. En aplicaciones de vertederos o embalses, la temperatura la dicta el clima y el suelo. Sin embargo, en la digestión anaeróbica (DA), la temperatura es una variable de proceso diseñada. Está deliberadamente elevado y controlado.
Esta diferencia fundamental cambia la forma en que debemos abordar la selección del revestimiento. Ya no estamos diseñando para un entorno pasivo; Estamos diseñando para un reactor químico activo y calentado.
Temperaturas de funcionamiento típicas en digestores anaeróbicos
Digestión anaeróbica Se basa en cultivos bacterianos específicos que prosperan en bandas estrechas de temperatura. La elección del régimen de temperatura dicta la eficiencia de la planta, pero también dicta el nivel de tensión sobre la geomembrana.
- Psicrófilo (≤20°C): Se trata esencialmente de sistemas de temperatura ambiente, comunes en lagunas cubiertas simples en diferentes climas. Desde la perspectiva de un transatlántico, estos son entornos de bajo estrés. La generación de metano es lenta (0,05–0,1 m³/día) y la degradación térmica del revestimiento es mínima.
- Mesófilo (30–40°C): This is the global standard for industrial biogas. By heating the substrate to approximately 35°C, operators achieve a good balance of stability and output (0.3–0.5 m³/day). For standard HDPE geomembranes, this is the upper limit of "comfortable" operación. El material envejecerá, pero a un ritmo predecible.
- Termófilo (45–60°C): Las plantas de alto rendimiento a menudo elevan las temperaturas a 50–55°C para maximizar el rendimiento y las tasas de eliminación de patógenos (0,4–0,6 m³/día). Si bien es biológicamente eficiente, este es un ambiente extremo para el polietileno. Sin formulaciones de resina especializadas, los revestimientos estándar pueden degradarse rápidamente en esta zona.
Zonas localizadas de alta temperatura en sistemas de biogás
Un error común en el diseño es asumir que la temperatura es uniforme en todo el digestor. El modelado térmico puede mostrar una temperatura total promedio de 38°C, pero la realidad dentro del tanque suele ser diferente.
We frequently see "hot spots" donde la geomembrana está sometida a temperaturas que superan con creces el promedio de diseño. Estos ocurren cerca de:
- Interfaces de bobina de calentamiento: Donde el revestimiento está en estrecho contacto con tuberías de agua caliente o aceite térmico.
- Zonas muertas del mezclador: Áreas donde el sustrato calentado se acumula y no circula, lo que podría crear bolsas de calor localizadas.
- Espacio de cabeza de gas: En las cubiertas flotantes, la superficie negra absorbe la radiación solar desde arriba mientras recibe calor del biogás que se encuentra debajo. En un caluroso día de verano, la temperatura del material de una funda puede superar fácilmente los 70°C, incluso si el líquido debajo está a sólo 35°C.
Por qué “Temperatura de diseño” ≠ “Temperatura de funcionamiento”
When an Engineering, Procurement, and Construction (EPC) firm sends us a specification, it often lists "Design Temperature: 35°C." Sin embargo, siempre pedimos la temperatura máxima de excursión.
Biology is messy. Reactions can "run away," leading to temperature spikes. Heating systems can malfunction. A system designed for 35°C might spend weeks at 45°C during a system upset. If the geomembrane was selected with zero margin for error based strictly on the average temperature, these operational spikes consume the material's lifespan disproportionately fast. The "operating temperature" para la selección del barco siempre debe ser el peor de los casos, no el promedio del mejor de los casos.
Envejecimiento térmico de geomembranas: qué sucede con el tiempo
To understand why heat kills liners, we have to look at the molecular level. A geomembrane doesn't just "melt" en un digestor; envejece químicamente. Este proceso es invisible a simple vista hasta el momento en que el material se agrieta.
Definición de envejecimiento térmico en geomembranas poliméricas
El envejecimiento térmico es el cambio irreversible en las propiedades químicas y físicas de un polímero debido a la exposición al calor. Para Polietileno de alta densidad (HDPE), esto es principalmente un proceso de oxidación. El calor proporciona la energía para que se formen radicales libres, que luego atacan las cadenas de polímeros.
Una vez que las cadenas de polímero comienzan a romperse (escisión de cadena) o a entrecruzarse (formando redes rígidas), el material pierde sus propiedades esenciales. Deja de ser una barrera flexible y resistente y se convierte en una lámina quebradiza parecida a la cera que se puede romper con la mano.
Agotamiento de antioxidantes bajo temperaturas elevadas
High-quality geomembranes are fortified with a package of stabilizers and antioxidants (AO). Think of these antioxidants as "sacrificial soldiers." Su trabajo es interceptar los radicales libres y neutralizarlos antes de que puedan atacar la columna vertebral del polímero.
Sin embargo, la oferta de estos soldados es finita.
- Etapa 1 (Agotamiento): Durante los primeros años de funcionamiento, las propiedades físicas del revestimiento se mantienen perfectas. Sin embargo, dentro del material, se drena el depósito de antioxidante. El calor acelera este agotamiento exponencialmente.
- Etapa 2 (Inducción): Once the antioxidants are effectively gone, the polymer is left defenseless. This is the "induction period" donde comienza la degradación pero aún no es catastrófica.
- Etapa 3 (fracaso): Las propiedades físicas caen en picado. Resistencia al agrietamiento por tensión (SCR) cae a cero y el revestimiento falla.
En un ambiente de 20°C, la Etapa 1 podría durar 100 años. En un ambiente de 50°C, sin AO especializados, la Etapa 1 podría terminar en 5 a 7 años.
Impacto del envejecimiento térmico en las propiedades mecánicas
El aspecto más peligroso del envejecimiento térmico es que la resistencia a menudo permanece alta mientras que la ductilidad desaparece. Un revestimiento envejecido térmicamente aún puede tener una alta resistencia a la tracción, lo que significa que es difícil separarlo. Pero pierde su alargamiento de rotura.
El nuevo HDPE actúa como un caramelo; Puede estirarse un 700% antes de romperse. El HDPE envejecido actúa como el vidrio; podría estirarse sólo un 10% antes de romperse. En una laguna de biogás, donde el revestimiento debe flexionarse con la producción de gas y asentarse con la subrasante, esta pérdida de ductilidad es fatal.
Vida útil a largo plazo versus resistencia al calor a corto plazo
Buyers often confuse "heat resistance" (punto de fusión) con "estabilidad térmica" (aging resistance). HDPE melts at around 135°C. Therefore, a buyer might think, "My digester is only 40°C, so I'm nowhere near the limit."
Ésta es una falacia peligrosa. El material es estructuralmente estable a 40°C, pero se está muriendo químicamente. No nos preocupa que el transatlántico se convierta en un charco; Nos preocupa cuántos años puede resistir la oxidación. La resistencia al calor a corto plazo es irrelevante; La estabilidad oxidativa a largo plazo lo es todo.
Efectos de las fluctuaciones de temperatura y los ciclos térmicos
Si bien el calor alto y constante es un problema, fluctuante El calor crea una pesadilla mecánica. Los sistemas de biogás son dinámicos y el revestimiento se expande y contrae constantemente.
Variaciones de temperatura diarias y estacionales
Las cubiertas de biogás están sometidas a un ciclo térmico brutal.
- Fuente interna: El líquido del digestor proporciona un calor base constante.
- Fuente externa: El sol calienta la superficie negra durante el día y el aire ambiente la enfría durante la noche.
En muchas regiones, una cubierta puede oscilar entre 15°C por la noche y 70°C al mediodía. En invierno, la diferencia es aún más extrema: la parte inferior está bañada por gas a 35°C, mientras que la parte superior está cubierta de nieve a -10°C. Esto crea un gradiente térmico masivo. a través del espesor de la hoja.
Expansión y contracción térmica de geomembranas.
El polietileno tiene un coeficiente de expansión térmica muy alto. Por cada cambio de temperatura de 10°C, una lámina de HDPE de 100 metros de largo se expandirá o contraerá aproximadamente entre 12 y 15 cm.
Consider a hot summer day: the cover expands, forming large wrinkles and waves. At night, it cools and contracts, pulling tight like a drumskin. This daily movement—"The Efecto acordeón"—physically fatigues the material.
Estrés por fatiga en costuras y uniones soldadas
Las víctimas de esta expansión y contracción son las costuras y conexiones. Una lámina sin costuras puede soportar este movimiento fácilmente. Pero una costura soldada actúa como un punto rígido en un sistema flexible.
Cuando la lámina se contrae por la noche, genera tensión (esfuerzo cortante) a través de las soldaduras. Cuando se expande durante el día, genera tensiones de compresión y fuerzas de flexión a medida que se forman las arrugas. Repetir este ciclo durante los 365 días del año durante 10 años da como resultado miles de ciclos de estrés. Si la soldadura tiene incluso una imperfección localizada menor, esta fatiga térmica la propagará hacia una grieta.
Por qué el ciclo térmico suele provocar fallos tempranos
We often see failures where the material itself analyzes as "healthy" (antioxidantes altamente retenidos), pero el revestimiento se ha agrietado a lo largo de una arruga o una costura. Esto es Cracking por estrés impulsado por ciclos térmicos.
Thermal cycling is particularly dangerous for "cristalline" Materiales como HDPE. La flexión repetida en la parte superior de una arruga, combinada con la oxidación de la superficie por los rayos UV y el calor, provoca grietas frágiles a lo largo de la cresta de la arruga. Es por eso que gestionar la expansión térmica a través del diseño es tan importante como seleccionar la química adecuada.
Rendimiento del material a temperaturas elevadas
No todo el polietileno es igual en términos de calor. La elección entre tipos de resina (HDPE vs. LLDPE) y formulaciones (Estándar versus Alta Temperatura) definen el destino del proyecto.
Geomembranas de HDPE en digestores de alta temperatura
El HDPE (polietileno de alta densidad) estándar es el caballo de batalla de la industria debido a su resistencia química e impermeabilidad.
- Ventajas: excelente resistencia a los ácidos del condensado; baja permeabilidad a los gases.
- Contras: Menor flexibilidad; susceptible al agrietamiento por estrés ambiental (ESC) si no se formula correctamente; rápido agotamiento de los antioxidantes por encima de 40°C.
Para digestores mesófilos estándar (≤35°C), suele ser suficiente HDPE GM13 de alta calidad. Sin embargo, para sistemas termófilos (>45°C), el HDPE estándar es una elección arriesgada a menos que esté específicamente estabilizado.
Alternativas de LLDPE y poliolefina flexible (fPP)
El LLDPE (polietileno lineal de baja densidad) o el fPP (polipropileno flexible) a menudo se consideran para cubiertas debido a su flexibilidad.
- LLDPE: Mucho mejor para manejar la expansión/contracción térmica sin arrugarse tan marcadamente como el HDPE. Sin embargo, su menor densidad significa que es inherentemente más permeable al metano y ligeramente menos resistente al ataque químico.
- Resistencia a altas temperaturas: Generalmente, el LLDPE tiene una estabilidad térmica menor que el HDPE. Se ablanda a temperaturas más bajas. Mientras maneja el físico estrés del ciclismo mejor, es posible que no soporte el químico estrés de oxidación a alta temperatura, así como un HDPE de primera calidad.
Comparación de rigidez, fluencia y resistencia a la fatiga térmica
Stiffness is a double-edged sword. HDPE is stiff, which creates sharp wrinkles (bad for fatigue) but resists "creep" (estirándose bajo carga) bien. El LLDPE es suave y evita las arrugas, pero es propenso a arrugarse.
A 50°C, la velocidad de fluencia del polietileno aumenta significativamente. Si una cubierta flotante está bajo tensión, las altas temperaturas harán que se alargue y adelgace permanentemente con el tiempo. Este adelgazamiento debilita la barrera. Para cubiertas de alta temperatura y alta tensión, a menudo se prefiere un material reforzado o un HDPE altamente cristalino para resistir esta fluencia.
Selección de materiales para revestimientos frente a cubiertas
Una de las mejores prácticas comunes de la industria es un enfoque híbrido:
- Forro inferior: Usar PEAD. Está sostenido por el suelo, por lo que la flexibilidad es menos crítica. La prioridad aquí es la máxima resistencia química contra los lixiviados/lodos y una alta resistencia a la perforación.
- Cubierta superior: Usar LLDPE o PE-HT (polietileno de alta temperatura). La funda debe moverse, flexionarse e inflarse. LLDPE maneja la dinámica, mientras que PE-HT maneja el calor solar y de proceso.
Efectos de la temperatura en las uniones y detalles de instalación
El impacto de la temperatura comienza incluso antes de encender la planta. Las condiciones durante la instalación establecen la base para el rendimiento futuro del revestimiento.
Concentración de tensión inducida por calor en uniones soldadas
Una soldadura crea una "Zona afectada por el calor" (HAZ) adyacente a la costura. Durante la soldadura, la estructura del polímero en esta zona se altera: cambia la cristalinidad. Esta HAZ suele ser la parte más frágil del revestimiento.
Cuando un digestor se calienta, el estrés del expansión térmica accumulates at this transition zone between the flexible sheet and the rigid weld. If the operational temperature is high, the "tie molecules" Las estructuras cristalinas que mantienen unidas en la ZAT están bajo constante ataque, lo que hace que las uniones sean el primer lugar donde falla.
Importancia del diseño de costura para el movimiento térmico
En aplicaciones de alta temperatura, no podemos simplemente superponer y soldar. Debemos diseñar para el movimiento.
- Flojo: We intentionally install "slack" o material extra. Un revestimiento instalado herméticamente a 20°C estará bajo una tensión enorme cuando se enfríe, pero, curiosamente, en el biogás, el riesgo suele ser expansión. Un revestimiento instalado plano a 20°C parecerá un desastre arrugado a 50°C.
- Bucles de compensación: For pipe penetrations, we use "compensation loops" o conexiones de funda flexibles que permiten que el revestimiento se expanda alejándose de la tubería sin romper la soldadura.
Temperatura de instalación de ventanas y su impacto a largo plazo
Instalar geomembranas en condiciones climáticas extremas es una receta para el desastre.
- Soldar demasiado caliente: If installing on a 40°C day with the sun beating down, the sheet temperature can be 70°C. Welding at this temperature risks "overcooking" el polímero, degradando los antioxidantes justo en la costura antes de que comience el proyecto.
- Soldar demasiado frío: Soldar por debajo de 5°C corre el riesgo de que las soldaduras se vuelvan quebradizas.
Manufacturers provide strict "weather windows." Ignorarlos para acelerar un cronograma compromete la estabilidad térmica de 20 años de la costura para una ganancia de cronograma de 2 días.
Errores comunes de instalación en proyectos de biogás
El error más frecuente que vemos es puente. Esto sucede cuando el revestimiento se instala en una esquina o en un cambio de pendiente sin estar completamente empujado hacia la esquina. Cuando el digestor se llena y se calienta, la presión del líquido y el material ablandador hacen que el revestimiento se estire hacia ese vacío.
A 40-50°C, el material cede (se estira) mucho más fácilmente. Los puentes que podrían mantenerse a temperatura ambiente pueden provocar un desgarro catastrófico debido en gran parte al límite elástico reducido a las temperaturas de funcionamiento.
Pruebas de laboratorio y estándares relacionados con el rendimiento térmico
¿Cómo demostramos que un revestimiento durará 30 años a 40°C? No podemos esperar 30 años para descubrirlo. Nos basamos en pruebas de laboratorio aceleradas.
Pruebas de envejecimiento térmico para geomembranas (ASTM & ES Métodos)
La prueba estándar es ASTM D5721 (Envejecimiento en horno). Samples are placed in a forced-air oven at 85°C for 90 days. After this "baking" Durante este período, se prueban para ver cuánto antioxidante queda (retención de OIT) y si han conservado su resistencia mecánica.
Para aplicaciones estándar, 90 días a 85°C son suficientes. Pero para el biogás, a menudo recomendamos pruebas prolongadas (hasta 180 días o a temperaturas más altas) para simular el ambiente termófilo agresivo.
Tiempo de inducción oxidativa (OIT) y resistencia a la temperatura
OIT (ASTM D3895) es el velocímetro de la vida útil del transatlántico. Mide (en minutos) cuánto tiempo resiste el material a la oxidación en oxígeno puro a 200°C.
- ITO estándar: Mide antioxidantes de acción rápida.
- OIT de alta presión (HP-OIT): Mide estabilizadores a largo plazo (HALS).
For biogas, High-Pressure OIT (ASTM D5885) is the more critical metric. It tells us about the "marathon runner" antioxidantes que protegerán el revestimiento en los años 15 y 20. Un revestimiento con OIT de estándar alto pero OIT de HP bajo puede verse bien en una hoja de especificaciones pero fallar prematuramente en el campo.
Interpretación de datos de envejecimiento acelerado para proyectos reales
Usamos el Ecuación de Arrhenius extrapolar datos de laboratorio al campo. La regla general derivada de esta física es: Por cada 10°C de aumento de temperatura, la velocidad de reacción se duplica (y la vida útil se reduce a la mitad).
Si se prueba que un revestimiento dura 100 años a 20 °C:
- A 30°C: ~50 años.
- A 40°C: ~25 años.
- A 50°C: ~12,5 años.
Esta simple matemática explica por qué los revestimientos estándar fallan tan rápidamente en los digestores termófilos.
Limitaciones de las pruebas de laboratorio frente a las condiciones de campo
Lab tests are "dry" pruebas. Hornean el revestimiento en aire caliente. Pero en un digestor, el revestimiento se sumerge en un líquido caliente, ácido y biológicamente activo.
La inmersión en líquido acelera el agotamiento de los antioxidantes. The antioxidants don't just react; they physically migrate out of the plastic and dissolve into the liquid. This "leaching" efecto significa que la vida útil del biogás en el mundo real a menudo es más corto de lo que sugiere la seca predicción de Arrhenius.
Estrategias de diseño para mitigar la degradación relacionada con la temperatura
Conociendo los riesgos, ¿cómo diseñamos una solución? No podemos cambiar la temperatura de la biología, por lo que debemos actualizar el diseño del sistema.
Permitir la expansión y contracción térmica
Los diseñadores deben dejar de dibujar delineadores como líneas rectas y apretadas.
- Manejo de arrugas: En los revestimientos inferiores, induzca arrugas controladas durante la instalación para proporcionar holgura.
- Lastre de cubierta flotante: Utilice pesos de lastre que permitan que la cubierta se mueva hacia arriba y hacia abajo y se expanda lateralmente sin poner tensión en la zanja de anclaje perimetral.
Diseño adecuado de anclaje y alivio de tensiones
La zanja de anclaje es donde se fija el revestimiento en su lugar. Si el revestimiento se encoge en invierno, la fuerza de extracción sobre la zanja es enorme. Recomendamos:
- Bordes redondeados: Los bordes del concreto deben tener un radio para evitar que el revestimiento se rompa en una esquina afilada de 90 grados cuando esté bajo tensión térmica.
- Cerraduras mecánicas: En tanques de alta temperatura, utilice barras de listones mecánicas que distribuyan la tensión de manera uniforme, en lugar de depender únicamente de la fricción del suelo.
Papel del color, espesor y acabado superficial
- Color: Para cubiertas expuestas, Verde o blanco Las superficies son superiores al negro. Una superficie blanca puede estar entre 20 y 30 °C más fría que una negra en un día soleado. Este simple cambio puede duplicar la vida útil de la superficie superior al reducir la carga térmica y los ciclos.
- Espesor: Thicker is generally better for heat. A 2.0mm liner has a larger "core" que está protegido de la oxidación de la superficie que un revestimiento de 1,0 mm. La ruta de difusión de los antioxidantes es más larga, lo que los mantiene en el material por más tiempo.
Equilibrio del rendimiento térmico con la resistencia química
A veces hay una compensación. Algunos aditivos que aumentan la flexibilidad (para el ciclo térmico) pueden reducir la resistencia química. El objetivo es una mezcla de resina que equilibre Resistencia al agrietamiento por tensión ambiental (ESCR) con Estabilidad oxidativa. Recomendamos resinas de alta calidad (tipo PE 100) que ofrecen >5000 horas de ESCR, proporcionando una red de seguridad contra los efectos combinados del calor y el estrés.
Vida útil esperada de geomembranas en digestores anaeróbicos
Según nuestros datos de suministro global y modelos de envejecimiento acelerado, esto es lo que puede esperar de manera realista.
Factores que influyen más fuertemente en la vida útil
- Temperatura de funcionamiento: El factor dominante.
- Ambiente químico: Presencia de H₂S y tensioactivos.
- Formulación de resina: Paquete estándar versus paquete de alta temperatura.
- Espesor: 1,5 mm frente a 2,0 mm+.
Rangos típicos de vida útil bajo diferentes regímenes de temperatura
-
Escenario A: Mesófilo (35°C), HDPE estándar.
- Expectativa: 25-35 años.
- Notas: Esta es la ventana operativa estándar. Se requiere un buen mantenimiento.
-
Escenario B: Termófilo (55°C), HDPE estándar.
- Expectativa: 5 a 8 años.
- Notas: Ésta es una zona de fracaso. El material estándar se volverá quebradizo y se agrietará rápidamente.
-
Escenario C: HDPE termofílico (55°C), de alta temperatura (PE-HT).
- Expectativa: 15 a 25 años.
- Notas: El uso de resinas especializadas recupera gran parte de la vida útil perdida.
Por qué “20 a 30 años” dependen de los supuestos de temperatura
Las garantías son documentos complicados. La mayoría de las garantías estándar de geomembranas (por ejemplo, 20 años) tienen letra pequeña que excluye el servicio continuo por encima de 40 °C. Si ejecuta una planta termófila y su revestimiento falla en el año 6, el fabricante puede anular la garantía según los registros de temperatura. Aclare siempre la definición de temperatura en su garantía.
Importancia del diseño de temperatura conservadora
Los ingenieros inteligentes aplican un factor de seguridad. Si el proceso está diseñado para 45°C, especifique el revestimiento para 60°C. El costo incremental de un paquete estabilizador de mayor calidad es insignificante en comparación con el costo de vaciar un digestor y volver a revestirlo 10 años antes.
Conclusiones clave para ingenieros y propietarios de proyectos
Las altas temperaturas afectan la longevidad de las geomembranas
El calor no es neutro. Cada grado por encima de 30°C acelera el reloj de la vida útil de su transatlántico. Reconozca esta realidad en sus modelos OPEX (Gastos Operativos).
El ciclo térmico suele ser más crítico que la temperatura máxima
While peak heat depletes chemistry, the daily swing of expansion and contraction breaks the mechanics. Design slack and flexible details to handle this "accordion" movimiento.
La selección de materiales y el diseño son igualmente importantes
No se puede arreglar un mal diseño con un buen plástico, y no se puede arreglar el plástico incorrecto con un buen diseño. Necesita ambos: una especificación de material PE-HT Y un diseño de instalación sin estrés.
Tomar decisiones informadas para el desempeño a largo plazo
En Waterproof Specialist, hemos visto la diferencia entre proyectos que planifican el calor y aquellos que lo ignoran. Los primeros funcionan sin problemas durante décadas; estos últimos enfrentan cierres por fugas incluso antes de que se liquide el financiamiento.
Si está planeando una planta termófila o opera en una zona de alta temperatura, vaya más allá de las especificaciones estándar. Invierta en resinas estabilizadas de alta temperatura y en diseño térmico experto. Es el seguro más barato que jamás comprará.
Conclusión
La temperatura es el acelerador silencioso del envejecimiento en los sistemas de biogás. Al comprender las amenazas combinadas del agotamiento de los antioxidantes, la fatiga térmica y la sinergia química, podrá afrontar con éxito los desafíos de la digestión anaeróbica a alta temperatura.
Ya sea que elija reducir su temperatura de funcionamiento, actualizar a un revestimiento PE-HT especializado o mejorar el diseño de su cubierta, la clave es ser proactivo. Trate el revestimiento como un componente de ingeniería crítico, no como un producto básico, y su sistema de biogás proporcionará energía segura y sin fugas durante las próximas décadas.