

Your anaerobic digestion plant is an energy factory, but for many operators, a "silent thief" vole des revenus toutes les heures. Vous pourriez le voir dans les débitmètres de gaz qui indiquent systématiquement des valeurs inférieures à celles prédites par vos modèles biologiques. Vous pourriez le sentir lorsque le vent change de direction. Ou vous ne le découvrirez peut-être que lors d’un audit de sécurité. Ce voleur est fuite de gaz.
Alors que les échecs catastrophiques font la une des journaux, ce sont les fuites lentes et généralisées de méthane qui sapent discrètement la rentabilité des projets de biogaz dans le monde entier. Identifier la source est rarement aussi simple que de trouver un trou dans le plastique. Cela nécessite une compréhension médico-légale de la façon dont ces systèmes sont construits, comment ils vieillissent et comment ils réagissent au stress opérationnel.
Les causes courantes de fuite de gaz dans les systèmes de revêtement de biogaz comprennent des paramètres de soudage des joints inappropriés, une étanchéité inadéquate autour des pénétrations des tuyaux, une dégradation chimique due à l'exposition au H₂S et une fatigue mécanique causée par les fluctuations de pression. Les fuites sont rarement dues au matériau de la géomembrane lui-même, mais plutôt à des défaillances dans les détails de l'installation, au contrôle qualité (AQ/CQ) et à la maintenance opérationnelle à long terme.
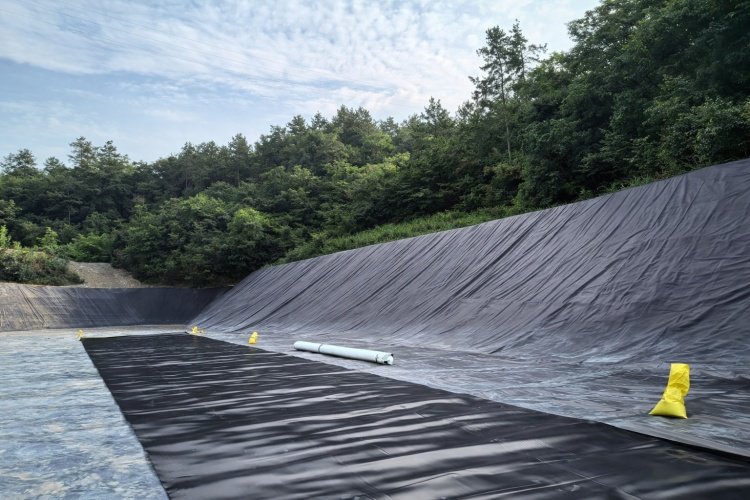
From our experience supplying and overseeing projects across global markets, we have found that 90% of leakage issues are preventable. However, prevention starts with understanding that a "leak" n’est presque jamais simplement un trou – c’est le symptôme d’une surveillance systémique.
Pourquoi les fuites de gaz sont souvent un problème de système et non un défaut matériel
When a leak is detected, the immediate reaction from the project owner is often to blame the material supplier. "This geomembrane is defective," » est une phrase que nous entendons avant même le début d’une enquête. Bien que des défauts de fabrication soient possibles, dans l’industrie moderne des géosynthétiques, ils constituent statistiquement la cause la moins probable de perte de gaz.
La production de PEHD de haute qualité (Polyéthylène haute densité) ou LLDPE (Linear Low-Density Polyéthylène) est un processus hautement automatisé et strictement contrôlé. Si vous achetez auprès d'un fabricant réputé répondant aux normes GM13 ou GM17, la probabilité d'un trou d'épingle au milieu d'un rouleau est infinitésimale. La réalité est bien plus complexe : la fuite est généralement une défaillance du système, pas le produit.
L'écart entre les hypothèses de conception et la réalité opérationnelle
Les ingénieurs concepteurs travaillent dans un monde de conditions idéales. Dans les dessins CAO, le sol de fondation est parfaitement plat, la température est constante de 20°C et l'équipe d'installation travaille avec une précision robotique.
Dans le monde réel, le sol de fondation se stabilise de manière inégale, créant des points de contrainte. Les températures ambiantes sur un chantier peuvent osciller entre 5°C le matin et 35°C l'après-midi, provoquant une dilatation et une contraction significative des énormes feuilles de plastique pendant leur installation. Les rafales de vent soulèvent les panneaux avant qu'ils ne soient lestés.
Les fuites trouvent souvent leur origine dans cet écart entre la théorie et la réalité. Par exemple, une conception peut nécessiter qu'une pénétration de tuyau soit scellée avec un manchon standard. Cependant, sur place, ce tuyau peut arriver légèrement incliné plutôt que parfaitement perpendiculaire. Si l’équipe d’installation impose une solution standard à une réalité non standard sans adapter les détails, un point de tension naît. Ce point de stress finira par devenir une fuite.
Pourquoi un « bon matériel » ne peut à lui seul empêcher les fuites
There is a dangerous misconception in our industry that buying the "best" le matériau spécifique offre une immunité contre les fuites. Nous voyons souvent les équipes d'approvisionnement se battre durement pour obtenir un matériau légèrement plus épais ou un mélange de résine spécifique, pensant qu'il s'agit là de leur police d'assurance.
Pensez-y comme si vous construisiez une maison. Vous pouvez acheter les plus belles briques du monde, mais si le maçon utilise un mortier de mauvaise qualité ou pose les briques de travers, le mur échouera. Dans un système de biogaz, le géomembrane est la brique. La soudure, les détails de pénétration et les fixations mécaniques constituent le mortier.
Le gaz, en particulier le méthane, est une petite molécule incroyablement insaisissable. Il agit comme un fluide sous pression, cherchant constamment le chemin de moindre résistance. Ce chemin ne passe jamais par la structure moléculaire d’une feuille HDPE saine. C'est à travers les endroits où la tôle a été coupée, jointée ou perforée lors de la construction. Par conséquent, la prévention des fuites consiste en une sélection de matériaux à 10 % et une stratégie d’exécution à 90 %.
Fuite liée aux coutures : le point faible le plus courant
Si vous deviez analyser les données de centaines d’enquêtes de détection de fuites sur des couvertures de biogaz, les points de données se regrouperaient en grande partie dans une zone spécifique : les joints.
Une couverture de lagune anaérobie typique comprend des dizaines de milliers de mètres linéaires de filons de champ. Ceux-ci sont créés par des techniciens rampant sur leurs mains et leurs genoux, utilisant une soudeuse à coin qui chauffe le plastique à plus de 300°C pour fusionner les feuilles ensemble. Il s'agit d'un processus de fabrication manuel effectué dans un environnement non contrôlé. Il est statistiquement inévitable que ce soit là que résident vos vulnérabilités.
Mauvaises pratiques de soudage et contrôle qualité inadéquat
La physique d’une soudure de géomembrane est exigeante. Pour que deux feuilles de polyéthylène fusionnent en une seule unité monolithique et étanche aux gaz, trois variables doivent être parfaitement équilibrées : température, vitesse et pression.
- Température: If the wedge is too cool, you get a "cold weld." Les feuilles collent ensemble, mais les molécules ne s'emboîtent pas. Au premier test de pression, cela pourrait tenir. Mais une fois que la couverture se gonfle et que les forces de pelage sont appliquées, les couches se séparent. A l’inverse, s’il fait trop chaud, le polymère se dégrade et devient cassant, se fissurant ensuite sous contrainte.
- Préparation: C’est l’étape la plus négligée. La poussière, l'humidité ou même une empreinte digitale sur la trace de soudure peuvent empêcher la fusion. Sur un chantier boueux, garder les chevauchements propres demande une discipline qui manque parfois aux équipes fatiguées.
Dans ce cas, l'échec n'est souvent pas le soudage lui-même, mais le Contrôle qualité (CQ).
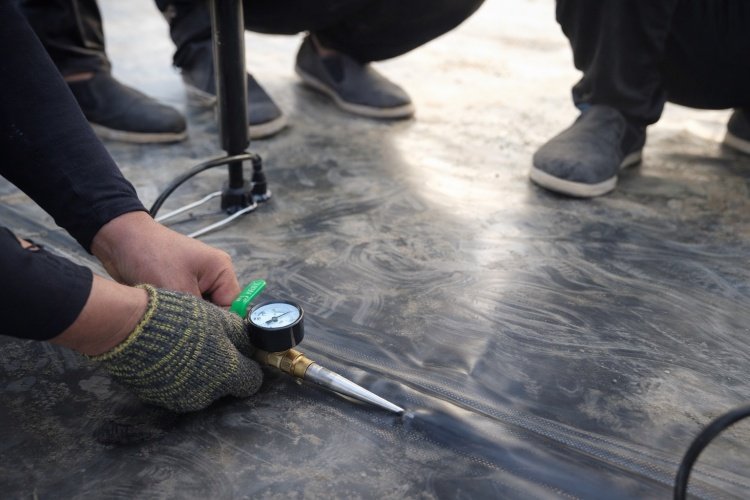
In liquid containment, a small flaw in a double-track weld might not leak water. But in gas containment, that same flaw is a highway for methane. We frequently see projects where the installer performed air channel testing (pressurizing the gap between the two weld tracks) but failed to hold the pressure long enough or ignored a slow pressure drop. A "close enough" la mentalité au Québec est le principal moteur de fuite de couture.
Contrainte à long terme sur les coutures sous pression de gaz
Même une soudure qui réussit l’inspection le premier jour peut échouer au jour 1 000. Cela est dû à un phénomène connu sous le nom ramper ou fissuration sous contrainte.
A generic landfill liner sits passively on the ground. A biogas cover, however, is a dynamic structure. As gas is produced, the cover inflates or "balloons." Cette inflation met "stress du cerceau" sur le matériau en le tirant fermement comme la peau d'un tambour. Cette tension ne s'applique pas uniquement à la feuille solide ; il tire directement sur les coutures.
If a seam has a microscopic imperfection—a tiny air bubble or a speck of dust—the constant tension creates a stress concentration point. Over months and years of inflating (daytime) and deflating (nighttime or during gas off-take), this stress works to enlarge that imperfection. Eventually, the weld peels open or cracks. This is why "peel strength" and "shear strength" dans vos spécifications matérielles, il n’y a pas que des chiffres ; ils permettent de prédire si votre usine aura des fuites dans cinq ans.
Pénétrations, interfaces et détails qui fuient fréquemment
Bien que les coutures soient les plus fréquent localisation des fuites, les pénétrations sont souvent le lieu du le plus grand fuites de volume. Une pénétration est tout point où un corps étranger (un tuyau, un arbre de mélangeur, une colonne en béton ou un câble de pompe submersible) traverse le revêtement.
Géométriquement, le passage d'un tuyau rond à travers une tôle plate crée un défi d'étanchéité complexe. Cela nécessite de couper le liner et de reconstruire le joint manuellement. Ce sont les parties les plus difficiles à réaliser de l’installation.
Gaines de tuyauterie, brides et composants intégrés
La solution standard pour sceller un tuyau est un "botte de tuyau"—a sleeve made of geomembrane that is welded to the liner and clamped to the pipe. Here is why they fail:
- Le joint de serrage : Les bottes sont généralement scellées au tuyau à l'aide d'un collier de serrage en acier inoxydable et d'un produit d'étanchéité (mastic). Mais le revêtement en PEHD et les tuyaux en acier se dilatent et se contractent à des rythmes très différents. En été, le paquebot s'agrandit ; en hiver, il rétrécit. Ce mouvement cyclique desserre souvent la pince ou dégrade le mastic, créant un espace.
- Problèmes de fabrication sur le terrain : Pre-fabricated factory boots are excellent, but often pipes are in odd locations, forcing installers to "field fabricate" une botte. Cela implique une soudure manuelle excessive (soudage par extrusion). Le soudage par extrusion dépend fortement de l’opérateur. Seuls les techniciens les plus qualifiés peuvent réaliser une soudure par extrusion 100 % étanche aux gaz, notamment sur les surfaces verticales ou sur la face inférieure d'un tuyau.
- Vibration: Les pompes et les mélangeurs vibrent. Si le manchon du tuyau n'est pas conçu avec un joint d'isolation flexible, cette vibration est transférée directement à la soudure, provoquant des fissures de fatigue au fil du temps.
Systèmes d'ancrage et terminaisons de bord
Le périmètre de votre digesteur constitue un autre risque de fuite majeur. La couverture doit être ancrée au sol ou au mur en béton pour créer une étanchéité.
In earth-banked lagoons, this is usually done via an "anchor trench." Le revêtement est enterré dans une tranchée et remblayé avec de la terre. L’hypothèse est que le poids du sol crée le joint. Cependant, le sol est poreux. Si la tranchée n'est pas conçue avec un mécanisme de verrouillage à gaz spécifique (comme un bouchon d'argile ou une couche de bentonite compactée), le gaz peut migrer sous le revêtement, traverser la matrice de sol de la tranchée d'ancrage et s'évacuer dans l'atmosphère à quelques mètres de la lagune. Nous avons vu des sites où l’herbe est morte en cercle autour du lagon – un signe révélateur de la migration du méthane à travers le sol de la tranchée d’ancrage.
Pour les réservoirs en béton, le revêtement suppose une garniture mécanique utilisant une barre de latte en acier inoxydable. Une fuite se produit ici si la surface du béton n'est pas parfaitement lisse (écaillage ou vides en nid d'abeille) ou si le matériau du joint derrière la barre de latte se dégrade.
Effets du vieillissement des matériaux et de l’exposition aux produits chimiques
Nous pensons souvent que le plastique est éternel, mais dans l’environnement hostile d’un digesteur anaérobie, le temps est un ennemi. Le matériel que vous installez aujourd’hui n’est pas le même que celui que vous aurez dans dix ans. Les attaques chimiques et environnementales détruisent peu à peu les défenses du paquebot.
Exposition au H₂S, aux condensats et aux environnements acides
Le biogaz ne se limite pas au méthane et au CO₂. Il contient un cocktail de gaz traces agressifs, notamment Sulfure d'hydrogène (H₂S).
Dans l’espace libre du digesteur (la zone située entre le liquide et le couvercle), le biogaz chaud frappe le matériau du couvercle plus froid et se condense. Cette humidité réagit avec le H₂S et le CO₂ pour former une solution douce d'acide sulfurique et carbonique. Ce condensat acide adhère au dessous du revêtement 24h/24 et 7j/7.
Même si le polyéthylène lui-même est généralement résistant aux acides, les additifs dans the plastic—specifically the antioxidants and UV stabilizers—can be depleted by this chemical attack. This process is called "oxidative induction time (OIT) depletion." Une fois les antioxydants consommés, la chaîne polymère elle-même commence à se décomposer. Le matériau devient cassant. Un revêtement fragile ne peut pas fléchir avec les changements de pression du gaz ; au lieu de cela, il développe des microfissures qui permettent au gaz de s'infiltrer ou de s'échapper.
UV, cycles de température et dégradation à long terme
La face supérieure de la couverture fait face à un ennemi différent : le soleil.
Le rayonnement UV est incroyablement destructeur pour les chaînes polymères. Les géomembranes de haute qualité sont chargées de noir de carbone (généralement 2 à 3 %) pour absorber ce rayonnement. Cependant, dans les régions à forte exposition solaire, la température de surface d’un liner noir peut atteindre 70°C ou 80°C.
Cette chaleur extrême a deux effets :
- Vieillissement accéléré : La chaleur accélère chaque réaction chimique, y compris l'épuisement des stabilisants mentionné ci-dessus.
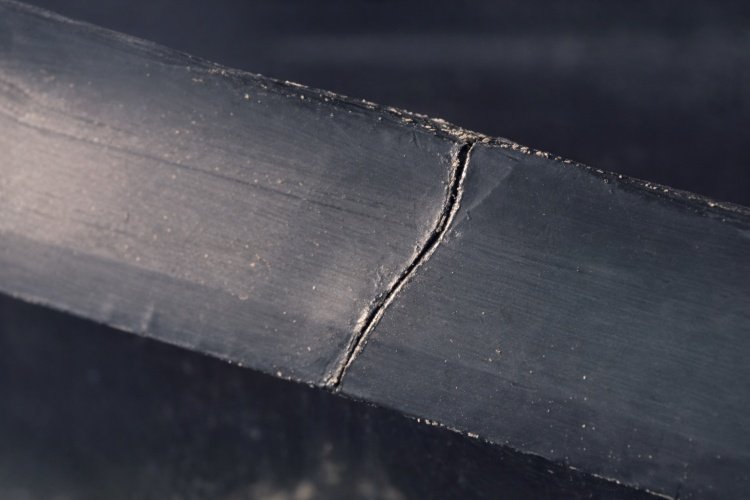
- Fatigue thermique : The cover expands massively during the day (creating wrinkles) and shrinks tight at night. At the top of the wrinkles, the material is bent back and forth daily. This "thermal cycling" peut provoquer des fissures de stress (SC) le long des crêtes des rides après plusieurs années. Ces fissures sont souvent invisibles à l’œil nu jusqu’à ce que le couvercle soit mis sous pression, après quoi elles s’ouvrent et fuient.
Facteurs opérationnels qui augmentent le risque de fuite
Sometimes, the system is built perfectly, and the material is flawless, but the way the plant is operated induces leakage. The operator plays a crucial role in maintaining the "gas-tight" état de l'établissement.
Fluctuations de pression incontrôlées
Une couverture géomembrane est conçue pour fonctionner dans une plage de pression spécifique, généralement très faible (par exemple, 2 à 5 millibars).
Si l'équipement d'utilisation du gaz (moteur de cogénération ou torchère) se met hors ligne, la pression du gaz s'accumule instantanément. Si les soupapes de surpression de sécurité (PRV) sont bloquées, sous-dimensionnées ou mal réglées, la pression sous le couvercle peut augmenter. Cette surpression étire le revêtement au-delà de sa limite d'élasticité.
Bien que le polyéthylène soit ductile et puisse s'étirer, le coutures ne peut pas. Un pic de pression crée souvent des micro-déchirures dans la zone affectée par la chaleur, à côté des soudures. La couverture peut paraître en bon état une fois que la pression revient à la normale, mais le mal est fait. L'intégrité de la barrière anti-gaz a été compromise.
Activités de maintenance et dommages accidentels
We have visited sites where the primary cause of leakage was clearly "human error" lors de l'entretien.
- Service de mélangeur : Tirer de lourds mélangeurs submersibles à travers les trappes de service implique souvent de faire glisser des chaînes ou des câbles à travers le revêtement. Un bord tranchant sur un maillon de chaîne peut ronger ou perforer le matériau.
- Marcher sur les couvertures : Le personnel marchant sur des couvertures flottantes pour inspecter les ports ou éliminer les débris peut causer des dommages s'il y a des pierres coincées dans les marches de leurs bottes.
- Bateaux d'échantillonnage : Dans les grands lagons, les opérateurs utilisent parfois de petits bateaux pour prélever des échantillons de boues. Nous avons constaté des fuites provoquées par les hélices de ces bateaux tranchant le paquebot alors que le niveau de liquide était plus bas que prévu, ou par le raclement de la coque du bateau contre les talus latéraux.
These "accidental" les crevaisons sont souvent petites et passent immédiatement inaperçues, mais ce sont des évents directs permettant au gaz de s'échapper.
Pourquoi les fuites apparaissent souvent des années après la mise en service
Il s’agit d’un paradoxe frustrant : une installation réussit avec brio son premier test de pression de transfert, mais cinq ans plus tard, elle présente des fuites importantes. Pourquoi?
Fatigue cumulative et échec progressif
Leakage is rarely an "on/off" événement. C'est une détérioration progressive.
Pensez à un trombone. Vous pouvez le plier une fois, et tout va bien. Pliez-le dix fois, et tout va bien. Mais pliez-le cinquante fois et il se casse.
Un revêtement biogaz est soumis quotidiennement à ces cycles. Le flottement du vent, la pression de gonflage/dégonflage et la dilatation/contraction thermique plient tous ce trombone. Une soudure dont l'installation était bonne à 90 % pourrait survivre la première année. Mais ces 10 % de faiblesse sont un concentrateur de stress. Après quatre années de fatigue opérationnelle, cette faiblesse se propage jusqu’à devenir une fissure.
C'est pourquoi Résistance aux fissures de contrainte (SCR) est l'une des valeurs les plus critiques sur une fiche technique. Nous recommandons toujours des matériaux qui dépassent les exigences de la norme GRI-GM13 en matière de SCR (généralement >500 hours) because high SCR is essentially "fatigue insurance" pour votre projet.
Signes d’alerte précoces souvent négligés
Often, the system gives warnings before a major leak impacts revenue, but operators miss them because they don't know what to look for:
- "Waving" Covers: If one section of a floating cover is flapping vigorously in the wind while the rest is taut, it suggests that section has lost internal pressure—likely a leak.
- Vegetation Changes: A patch of yellow or dead grass on the slope near the anchor trench usually indicates methane displacing oxygen in the soil.
- Smell: The human nose is incredibly sensitive to H₂S. If you smell "rotten eggs" consistently in one corner of the lagoon, trust your nose—there is a leak nearby.
Conclusion: Preventing Gas Leakage Requires System-Level Thinking
If you take one thing away from this guide, let it be this: Gas leakage is not a product failure; it is a system failure.
You cannot solve leakage by simply buying a thicker liner or a more expensive brand of plastic. You solve it by adopting a holistic approach that respects the unforgiving nature of gas containment.
- Design for Reality: Detail your penetrations and anchor trenches for movement and settlement, not just for static drawings.
- Enforce Rigorous QC: Do not accept "visual inspection" for seams. Demand air channel testing and vacuum box testing on 100% of the welds.
- Respectez la chimie : Ensure your material is formulated with high-performance antioxidants and UV stabilizers designed specifically for the aggressive biogas environment.
- Operate with Care: Formez votre équipe à traiter le paquebot comme une pièce délicate d’infrastructure critique, et pas seulement comme un couvre-sol.
Chez Waterproof Specialist, nous avons constaté que les projets de biogaz les plus rentables sont ceux où les propriétaires et les entrepreneurs traitent le système de revêtement avec le même niveau de respect technique que le moteur du générateur. Lorsque vous comblez l’écart entre la conception et la réalité, vous arrêtez le voleur silencieux et conservez vos revenus énergétiques là où ils doivent être : dans vos canalisations et non dans l’atmosphère.