

غالبًا ما يتعامل أصحاب مناجم النحاس ومهندسو EPC مع تصميم الخطوط الملاحية المنتظمة باعتباره مربع اختيار بسيط للشراء، مع التركيز فقط على سعر المتر المربع. يعد هذا خطأً فادحًا، حيث أن المزيج الفريد من الارتفاعات القصوى للأكوام، وحمض الكبريتيك القوي، ودورات التشغيل التي تمتد لعقود من الزمن، يجعل ترشيح كومة النحاس أحد أكثر التطبيقات تطلبًا في مجال التخليق الجيولوجي.
لضمان النجاح، يجب إعطاء الأولوية لتصميم بطانة وسادة الترشيح النحاسية الاستقرار الهيكلي على المدى الطويل والمتانة الكيميائية، والانتقال إلى ما هو أبعد من الاحتواء الهيدروليكي الأساسي للنظر في التفاعل الميكانيكي بين البطانة وطبقة الصرف والحمل الساكن الضخم لكومة الخام. إن قرارات التصميم التي تم اتخاذها اليوم تملي بشكل أساسي هامش أمان ربح المنجم على مدار العشرين إلى الثلاثين عامًا القادمة.
When I consult with mining clients in Chile, Peru, or the Congo, the conversation shifts quickly from "how much?" to "how long will it last?" إن عطل البطانة تحت كومة من خام النحاس يبلغ طولها 150 مترًا لا يمثل مشكلة تتعلق بالصيانة؛ إنها خسارة دائمة للإيرادات وكارثة بيئية محتملة.
ما هي التحديات الفريدة الموجودة في تصميم وسادة الترشيح ذات الكومة النحاسية؟
غالبًا ما يقلل مهندسو التصميم من مدى اختلاف عملية ترشيح كومة النحاس بشكل كبير عن عمليات التعدين المعدنية الأخرى مثل الذهب. نحن لا نتحدث عن وسادة مؤقتة لمدة خمس سنوات؛ نحن نتحدث عن بنية جيولوجية دائمة تتضمن كيمياء عدوانية ونطاقًا فيزيائيًا هائلاً.
وتتمثل التحديات الأساسية في التآزر المدمر لحمض الكبريتيك المركز، وتوليد الحرارة الداخلية من الترشيح الحيوي، والوزن الساحق للخام منخفض الجودة المكدس على مدى عدة عقود.
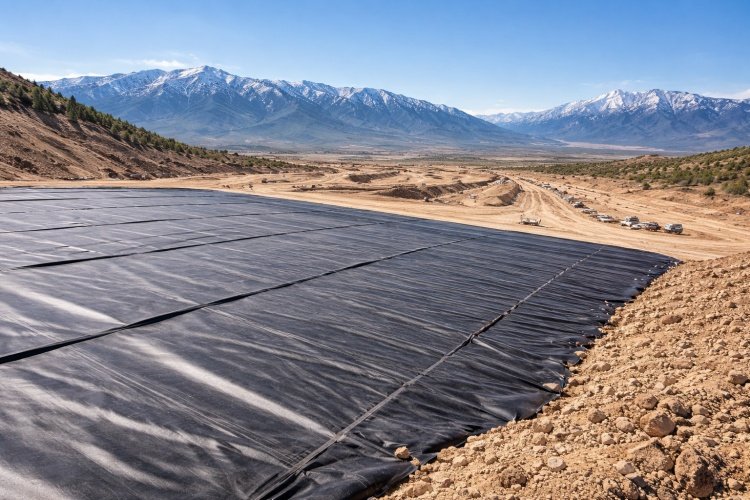
The "Time + Acid + Load" معادلة
خلال السنوات التي قضيتها في تصدير الأغشية الأرضية، رأيت المواصفات التي تناسب خزانات المياه يتم نسخها ولصقها في مناقصات منجم النحاس. هذا أمر خطير.
- مدة: غالبًا ما تعمل مناجم النحاس لمدة تتراوح بين 15 إلى 30 عامًا. لا تزال البطانة التي تقوم بتثبيتها في المرحلة الأولى هي حاجز الاحتواء الأساسي في السنة العشرين.
- حجم: على عكس أكوام الذهب التي غالبًا ما تبقى على عمق أقل من 60-80 مترًا، فإن أكوام النحاس غالبًا ما تتجاوز 100 متر، وتصل أحيانًا إلى 150 مترًا أو أكثر. الحمل الثابت في الخطوط السفلية هائل.
- كيمياء: إن PLS (محلول الترشيح الحامل) حمضي (H2SO4 مخفف). في حين أن HDPE مقاوم للأحماض بشكل طبيعي، فإن مزيج من حمض + إجهاد + درجة حرارة يسرع آليات الشيخوخة التي غالبا ما تفوتها الاختبارات المعملية.
العامل الحراري (الترشيح الحيوي)
أحد الجوانب الفريدة لترشيح النحاس الحديث هو استخدام البكتيريا (الترشيح الحيوي) لأكسدة معادن الكبريتيد. هذه العملية طارد للحرارة. يمكن أن ترتفع درجة الحرارة الداخلية لكومة النحاس بشكل كبير، حيث تصل في بعض الأحيان إلى 30 درجة مئوية إلى 60 درجة مئوية داخل الكومة.
الحرارة هي عدو البلاستيك. أنه يسرع استنفاد مضادات الأكسدة (OIT). التصميم الذي يتجاهل درجة الحرارة الداخلية للكومة سوف يقلل من معدل تدهور البطانة.
ما هي محركات التصميم الرئيسية لبطانات الترشيح النحاسية؟
A liner system must be designed as a structural component, not just a waterproof barrier. If the design focuses only on "stopping liquid," من المحتمل أن تفشل بسبب عدم الاستقرار الجيوتقني أو انهيار الصرف الصحي.
المحركات الرئيسية هي السلوك الهيدروميكانيكي من واجهة الخطوط الملاحية المنتظمة و كفاءة الصرف مطلوب لمنع تراكم ضغط المسام، وهو السبب الرئيسي لفشل المنحدرات في الأكوام الكبيرة.
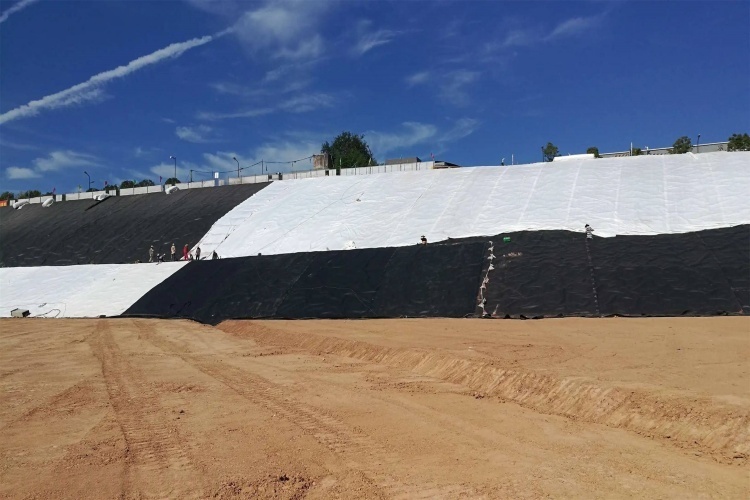
ارتفاع الكومة وضغط التحميل
As a supplier, I always ask: "What is your final design height?"
- عند ارتفاع أكثر من 100 متر، يمكن أن يتجاوز ضغط الضغط على نظام البطانة 2 ميجا باسكال.
- تحت هذا الضغط، تكون البطانة عرضة ل زحف (تشوه بطيء) و ثقب من الطبقة السفلية أو حصى الصرف.
- الآثار المترتبة على التصميم: The subgrade must be perfectly compacted, and the protective geotextile or cushion layer must be engineered based on puncture calculations, not just a generic "500gsm" قاعدة.
واجهة قوة القص واستقرار المنحدر
الخطر الهيكلي الأكثر أهمية هو السطح البيني بين الغشاء الأرضي والتربة (أدناه) أو طبقة الصرف (أعلاه).
- مشكلة الاحتكاك: HDPE سلس. الأسطح الملساء تنزلق. إذا كانت زاوية الاحتكاك بين البطانة والطبقة السفلية من الطين أقل من ميل الوسادة (عادةً 2-5% للقاعدة، 2.5:1 أو 3:1 للمنحدرات الخارجية)، يمكن أن تصبح الكومة بأكملها غير مستقرة.
- الآثار المترتبة على التصميم: يجب أن يحدد المهندسون HDPE محكم للمنحدرات لزيادة معامل الاحتكاك. غالبًا ما نقوم بتزويد بطانات أحادية الجانب (جانب محكم لأسفل) للمناطق الأساسية للإمساك بالتربة مع الحفاظ على الجزء العلوي أملسًا لتحسين تدفق الصرف.
كفاءة الصرف الصحي
في ترشيح النحاس، التدفق هو المال. يجب أن تسهل البطانة التدفق السريع للـ PLS إلى أحواض التجميع.
- If the liner system impedes flow, the "phreatic surface" (مستوى الماء) داخل الكومة يرتفع.
- سطح فرياتيك مرتفع يقلل من قوة القص لكومة الخام، مما يؤدي إلى فشل المنحدرات الكارثية (الانهيارات الأرضية).
- الآثار المترتبة على التصميم: The slope of the liner and the layout of the collection pipes are paramount. The liner is the "slip plane," لذا فإن إبقاء الرأس على البطانة منخفضًا يعد عامل أمان بالغ الأهمية.
ما هي تكوينات نظام البطانة التي تعمل مع منصات الترشيح ذات الكومة النحاسية؟
There is no single "correct" design, but there is a clear distinction between "economy" designs and "high-security" التصاميم. ويعتمد التكوين بشكل كبير على اللوائح المحلية، وحساسية البيئة، ورغبة شركة التعدين في المخاطرة.
نرى عادةً ثلاثة تكوينات رئيسية في المشاريع التي نوفرها: تصميمات المركب المفرد، والبطانة المزدوجة، وتصميم Valley fill.
بطانة مركبة واحدة (المعيارية / الاقتصادية)
في العديد من مشاريع النحاس النائية، وخاصة في المناطق القاحلة ذات المياه الجوفية العميقة (مثل صحراء أتاكاما)، تكون البطانة المركبة الواحدة شائعة.
- إعدادات: تربة محضرة منخفضة النفاذية (طينية) + غشاء أرضي HDPE 1.5 مم أو 2.0 مم.
- رؤيتي: وعلى الرغم من فعاليته من حيث التكلفة، إلا أن هذا يعتمد بشكل كبير على جودة التثبيت. ثقب صغير يساوي تسرب. للتخفيف من هذه المخاطر، تقوم العديد من المناجم بإضافة GCL (بطانة الطين الجيولوجي) تحت HDPE لإنشاء حاجز اتصال حميم يقوم بإغلاق الثقوب البسيطة ذاتيًا.
نظام بطانة مزدوجة (خيار الأمان العالي)
بالنسبة للمشاريع التي تمولها البنوك الدولية (معايير مؤسسة التمويل الدولية/البنك الدولي) أو التي تقع بالقرب من المجتمعات/مصادر المياه، فإن البطانة المزدوجة إلزامية.
- إعدادات:
- البطانة الأساسية (العلوية): 2.0 مم HDPE.
- طبقة كشف التسرب (الوسطى): طبقة الصرف Geonet أو Geocomposite.
- البطانة الثانوية (السفلية): 1.5 مم HDPE أو GCL.
- لماذا تختار هذا: It allows you to monitor leakage. If the primary liner leaks, the PLS is captured by the secondary liner and directed to a monitoring sump. You don't lose the chemical, and you don't contaminate the ground. It turns a "spill" into a "managed process."
Valley Fill Considerations
Many copper mines are in mountainous regions where the heap fills a valley.
- The Challenge: The "inter-lift" liners. As the heap grows, new liners are often placed on top of old ore levels (on-off pads or expansion).
- Design Note: The differential settlement in valley fills is extreme. The liner must have high elongation properties (multi-axial) to stretch without tearing as the massive ore body settles into the valley floor.
What material performance requirements are critical under copper heap leach conditions?
It is easy to focus on short-term specs like "Tensile Strength," but in copper mining, durability is defined by resistance to degradation over time.
The liner must survive a chemical-thermal-mechanical assault for 20+ years. As a professional in this field, I urge buyers to look at the long-term properties in the Technical Data Sheet (TDS), specifically Stress Crack Resistance (SCR) and OIT retention.
Acid Resistance and Oxidative Aging
Copper leaching uses sulfuric acid. While HDPE is chemically resistant to H2SO4 degradation mechanism is oxidation.
- The acid environment, combined with UV (during installation) and heat (during operation), attacks the antioxidants in the resin.
- The Indicator: We look at الضغط العالي OIT (HPOIT). يقيس OIT القياسي مضادات الأكسدة المتطايرة (مثبتات المعالجة)، لكن HPOIT يقيس مثبتات الضوء الأميني المعوقة (HALS) التي توفر حماية طويلة الأمد.
- متطلبات: بالنسبة للوسادات النحاسية، تعد قيم الاحتفاظ بـ HPOIT المحددة بعد تقادم الفرن جزءًا غير قابل للتفاوض من المواصفات.
مقاومة تشققات الإجهاد (SCR)
هذه هي المعلمة الأكثر أهمية لطول العمر تحت الحمل.
- السيناريو: Imagine a wrinkled liner under 100 meters of rock. The fold is under immense "stress." Simultaneously, the chemical "environment" (الحمض / الفاعل بالسطح) يهاجم نقطة التوتر تلك. هذا هو تكسير الإجهاد البيئي (ESC).
- الخطر: إذا كان الراتنج ضعيفًا، فإن نداءات البطانة تخلق شقوقًا هشة في الطيات، حتى بدون ثقب مباشر.
- توصيتي: يتطلب GRI-GM13 القياسي 500 ساعة من SCR (اختبار NCTL). بالنسبة لمنصات ترشيح كومة النحاس، وخاصة حشوات الوادي أو الأحمال الديناميكية، نوصي بتحديد الراتنجات التي تحقق ذلك >1500 ساعة أو حتى 3000 ساعة. Using "pipe-grade" أو الراتنجات عالية الأداء هي علاوة تكلفة صغيرة لزيادة هائلة في السلامة.
سلوك الزحف
الزحف هو ميل المادة الصلبة إلى التحرك ببطء أو التشوه بشكل دائم تحت تأثير الضغوط الميكانيكية المستمرة.
- في الجزء السفلي من كومة بطول 150 مترًا، تكون البطانة تحت ضغط وشد مستمر (تأثير التوسيد).
- التصميم الجيد يحد من الضغط على البطانة.
- فحص الجودة: ضمان التحكم الصارم في كثافة HDPE (>0.940 جم/سم³) يضمن الصلابة والمقاومة للتشوه الزاحف على مدار عقود.
ما هي اعتبارات سمك البطانة واختيار المواد المطبقة؟
"How thick should my liner be?" هو السؤال الأكثر شيوعاً الذي أحصل عليه. في تعدين النحاس، يعد استخدام البطانات الرفيعة أمرًا معيبًا منطقيًا لأن المدخرات ضئيلة مقارنة بالمخاطر.
يجب أن نوازن بين الحاجة إلى القوة البدنية (السُمك) والحاجة إلى المرونة وقابلية اللحام.
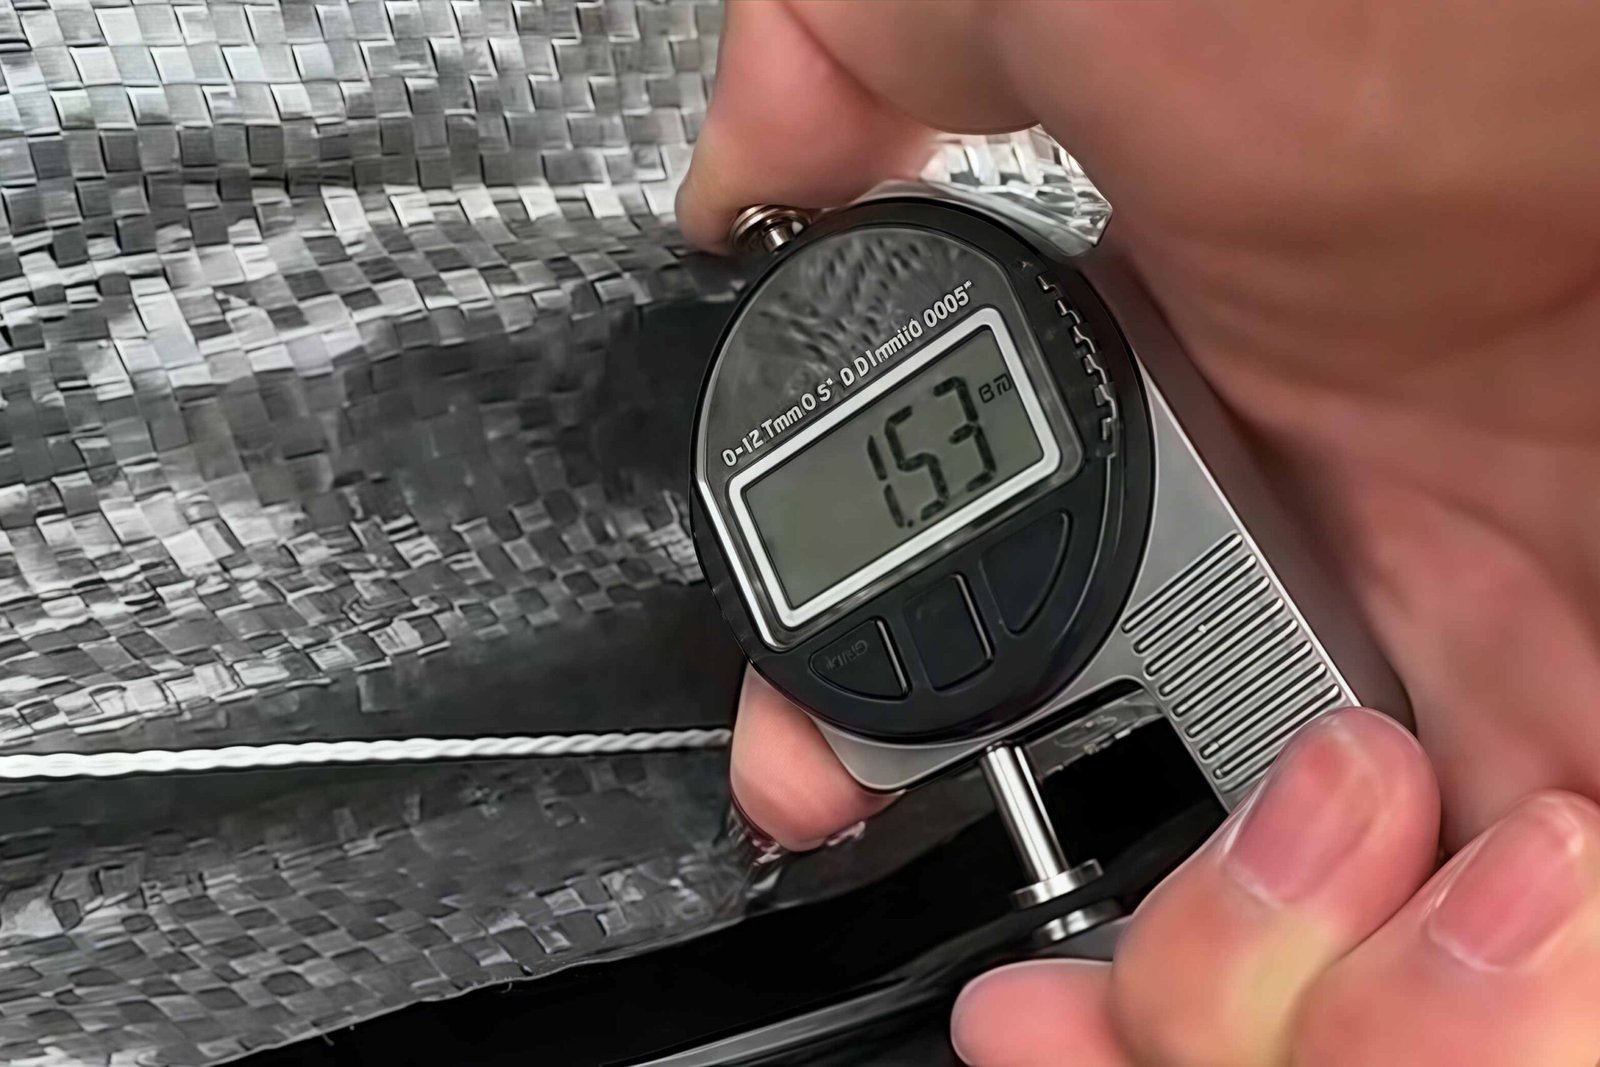
السُمك: المعيار 2.0 مم
بالنسبة لمنصات ترشيح كومة النحاس القياسية، 2.0 ملم (80 مل) HDPE هو معيار الصناعة للبطانة الأولية.
- لماذا لا 1.5 ملم؟ في حين أن 1.5 ملم قد يحمل السائل نظريًا، فإن 2.0 ملم يوفر:
- سمك الذبيحة: ستعمل الأكسدة السطحية والخدوش على إزالة ميكرونات من المادة على مدار 20 عامًا. 2.0 ملم يمنحك حاجزًا مؤقتًا.
- زيادة SCR: بشكل عام، تتمتع الصفائح السميكة المصنوعة من نفس الراتينج بمقاومة مطلقة أفضل للتشقق الناجم عن البيئة.
- متانة البناء: من الصعب ثقب الورقة مقاس 2.0 مم عن طريق الخطأ باستخدام التمهيد أو الأداة المسقطة أثناء التثبيت.
HDPE مقابل LLDPE
- HDPE (البولي إيثيلين عالي الكثافة): الاختيار الافتراضي ل بطانة القاعدة. لديها أعلى مقاومة كيميائية وأعلى قوة بدنية.
- LLDPE (البولي إيثيلين الخطي منخفض الكثافة): يعتبر في بعض الأحيان ل قبعات الإغلاق أو بطانات السطح العلوي حيث من المتوقع التسوية التفاضلية. يعتبر LLDPE أكثر مرونة (يمكن أن يتمدد أكثر قبل أن ينكسر) ولكنه يتمتع بمقاومة كيميائية أقل وقوة شد أقل.
- حكمي: بالنسبة لقاعدة وسادة الترشيح (حيث يوجد الحمض)، التزم بـ HDPE. السلامة الهيكلية أمر بالغ الأهمية. إذا كان التسوية مصدر قلق كبير، استخدم HDPE عالي الجودة مع خصائص استطالة متعددة المحاور محسنة، بدلاً من التحول إلى LLDPE الذي قد يتحلل بشكل أسرع في الحمض.
اتساق الراتنج والكربون الأسود
في مشاريع النحاس، قد تبقى البطانة المكشوفة على المنحدرات الجانبية في الشمس لمدة 5-10 سنوات قبل أن تتوسع الكومة لتغطيها.
- أسود الكربون: يجب أن تكون 2.0-3.0% وموزعة بشكل جيد. هذا هو الشيء الوحيد الذي يحمي البوليمر من الأشعة فوق البنفسجية.
- الراتنج: Only use Virgin Prime resin. Recycled materials have unpredictable "melt flow" مما يؤدي إلى إنشاء لحامات ضعيفة، وغالبًا ما تحتوي على ملوثات تعمل كمواقع بدء للتشقق الإجهادي.
ما هي اعتبارات التثبيت والبناء الموجودة؟
حتى التصميم المثالي يفشل إذا كان التثبيت معيبًا. تقع مناجم النحاس عادةً في مناطق صعبة جيولوجيًا - جبال الأنديز المرتفعة (ارتفاع 4000 متر أو أكثر)، أو صحاري أريزونا، أو أحزمة النحاس الأفريقية. هذه البيئات معادية للتركيب الجيولوجي.
يعد ضمان جودة البناء (CQA) أمرًا حيويًا.
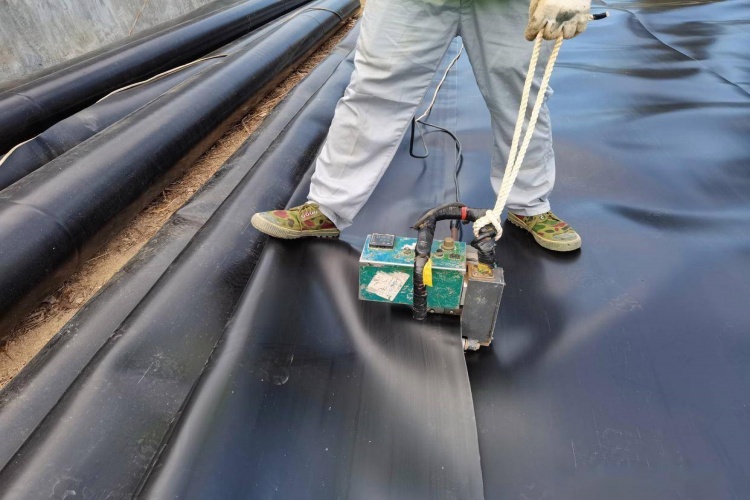
إدارة التمدد الحراري (التجاعيد)
HDPE لديه معامل عالي للتمدد الحراري. وفي أعالي الصحراء، تتأرجح درجات الحرارة من 0 درجة مئوية ليلا إلى 40 درجة مئوية نهارا.
- المخاطر: يؤدي وضع البطانة في حرارة النهار إلى ظهور تجاعيد هائلة. إذا قمت بتغطية هذه التجاعيد بالحصى، فإنها تطوى. تحت 100 متر من الخام، تتشقق هذه التجاعيد المطوية (انظر SCR أعلاه).
- الإصلاح: Installation must be timed. Welding often happens at night or early morning to ensure the sheet is flat ("in intimate contact" with the subgrade).
Welding Quality Control
Given the critical nature of the leachate, we advocate for stricter testing frequencies than the standard GM19.
- Trial Welds: Must be done at the specific start time of work to calibrate for that day’s ambient temperature and machine speed.
- الاختبار المدمر: In copper projects, we often see requirements for destructive shear/peel tests every 120m-150m of seam, rather than the standard 150m-200m.
Logistics and Roll Sizes
For massive projects (e.g., 500,000 m² phases), logistics impacts design.
- Roll Optimization: نقوم بتوريد لفات عريضة العرض (7 م أو 8 م) لتقليل عدد طبقات المجال. طبقات أقل = نقاط فشل أقل + تثبيت أسرع.
- تحميل الحاويات: بالنسبة للمواقع النائية مثل الكونغو، فإن التعبئة الفعالة تقلل من تكاليف الشحن، والتي يمكن أن تكون كبيرة بالنسبة لآلاف اللفات.
كيف يتم تجميع أداء التكلفة مقابل دورة الحياة؟
في مناقشات B2B، غالبًا ما أضطر إلى إبعاد فرق المشتريات عن حافة شراء الخيار الأرخص. في ترشيح كومة النحاس، "تكلفة دورة الحياة" هو المقياس الوحيد الذي يهم.
The Economics of "Unrepairable Assets"
تعتبر بطانة الكومة من الأصول غير القابلة للإصلاح. بمجرد تكديس الخام، لا يمكنك العودة وتصحيح الثقب في الأسفل.
- سيناريو: يمكنك توفير 50000 دولار باستخدام بطانة عامة مقاس 1.5 مم بدلاً من بطانة مميزة مقاس 2.0 مم.
- نتيجة: في السنة الخامسة، يتطور شرخ الإجهاد بسبب ضعف الراتنج. PLS يتسرب إلى الأرض.
- يكلف: تفقد النحاس القابل للاسترداد. عليك حفر الآبار الاعتراضية (بملايين الدولارات). تواجه غرامات. قد تضطر إلى التوقف عن التكديس في هذا القطاع (خسارة الإنتاج).
- خاتمة: غالبًا ما تكون التكلفة الأولية للبطانة أقل من 2-3% من إجمالي تكلفة بناء الوسادة، ومع ذلك فهي تحمل 100% من المخاطر البيئية. إن ترقية مواصفات الخطوط الملاحية المنتظمة هي أرخص بوليصة تأمين يمكن للمنجم شراؤها.
ما هو دور موردي الخطوط الملاحية المنتظمة في المشاريع طويلة الأجل؟
تتوسع مناجم النحاس على مراحل. قد تكون المرحلة الأولى في عام 2024، والمرحلة الثانية في عام 2026، والمرحلة الثالثة في عام 2030.
الاتساق هو المفتاح
أنت بحاجة إلى مورد يمكنه توفير نفس تركيبة الراتنج بعد خمس سنوات من الآن.
- توافق اللحام: إذا استخدمت المرحلة الأولى راتنجًا محددًا/مؤسسة تمويل أصغر (مؤشر تدفق الذوبان) والمرحلة الثانية تستخدم واحدة مختلفة، وقد يكون لحام البطانة الجديدة بخندق الربط القديم مشكلة.
- دعم البيانات: كمورد، فإننا نحتفظ بعينات الاحتفاظ وبيانات الجودة الصارمة. عندما يتوسع المنجم، نقوم بتوفير الجسر التقني لضمان تكامل النظام الجديد بشكل مثالي مع النظام القديم.
- سعة: يمكن أن تتطلب المراحل النحاسية الكبيرة 500 حاوية من المواد في نافذة مدتها 3 أشهر. ولا يستطيع صغار الموردين التعامل مع هذه الزيادة دون المساس بالجودة. أنت بحاجة إلى شريك يتمتع بقدرة التصنيع على تسليم كميات ضخمة بسرعة لتلبية فترة التثبيت في موسم الجفاف.
خاتمة
يعد تصميم بطانة وسادة الترشيح النحاسية تمرينًا في الهندسة الإنشائية طويلة المدى. أنت تقوم ببناء أساس يجب أن يدعم ملايين الأطنان من الصخور الحمضية لعقود من الزمن.
التحديات الفريدة ل ارتفاع الكومة وتركيز الحمض والتراكم الحراري المطالبة بمواصفات الخطوط الملاحية المنتظمة التي تتجاوز المعايير الأساسية.
- سماكة: 2.0 مم HDPE هو خط الأساس الآمن.
- الراتنج: ارتفاع SCR (>1500 ساعة) والضغط العالي OIT أمر بالغ الأهمية لطول العمر.
- بناء: تعتبر الأسطح المنسوجة لتحقيق استقرار المنحدر وتصميمات الصرف القوية أمرًا إلزاميًا.
As an experienced exporter and solution provider, my advice to mine owners is simple: Do not value-engineer the liner into a point of weakness. Invest in high-performance materials and rigorous installation quality. In the lifespan of a copper mine, the liner is the one component that must never fail.