

Высококачественная геомембрана из полиэтилена высокой плотности — это сердце современной системы изоляции, но сам материал — это только половина дела. Наиболее распространенной причиной отказа, которую мы видим в полевых условиях, является не неисправный продукт, а неправильная установка. Один плохой сварной шов может поставить под угрозу целостность всего проекта.
В этом подробном руководстве представлена пошаговая процедура установки и сварки геомембраны из полиэтилена высокой плотности, основанная на нашем опыте реализации глобальных проектов. Мы охватим все: от первоначальной подготовки площадки и выбора оборудования до детальных методов сварки, строгого контроля качества и важнейших мер безопасности, гарантируя долгосрочную и бесперебойную работу вашего проекта.
Прежде чем будет развернута первая панель, важно понять, почему этот процесс требует такой точности, и подготовить подходящие инструменты для работы.
1. Введение: роль геомембран HDPE в проектах защитной изоляции.
Геомембраны из полиэтилена высокой плотности (HDPE) являются предпочтительным материалом для самых требовательных в мире приложений по локализации отходов, от облицовки свалок и площадок кучного выщелачивания в горнодобывающей промышленности до облицовки резервуаров и каналов. Их доминирование обусловлено исключительным сочетанием свойств: превосходной химической стойкостью, превосходной стойкостью к воздействию ультрафиолета и невероятно низкой проницаемостью. Эти характеристики делают ПНД самым надежным барьером для защиты окружающей среды от загрязнений.
Однако эти инженерные свойства реализуются только тогда, когда отдельные панели соединяются вместе, образуя единый, непрерывный и непроницаемый лист. Это достигается за счет термоплавкая сварка. В отличие от других материалов, которые можно склеивать или приклеивать лентой, неполярная молекулярная структура HDPE делает невозможным клеевое соединение. Единственный способ создать прочный, герметичный шов — это расплавить поверхности под контролируемым нагревом и давлением. Это руководство посвящено освоению этого процесса.
2. Основные инструменты и оборудование для сварки геомембраны из полиэтилена высокой плотности.
Прийти на стройплощадку без надлежащего оборудования — это самый быстрый способ гарантировать задержку проекта и некачественную работу. Профессиональная монтажная бригада имеет в своем распоряжении специализированный арсенал инструментов, предназначенных для сварки, испытаний и работы с геомембранами из полиэтилена высокой плотности.

Сварочное оборудование
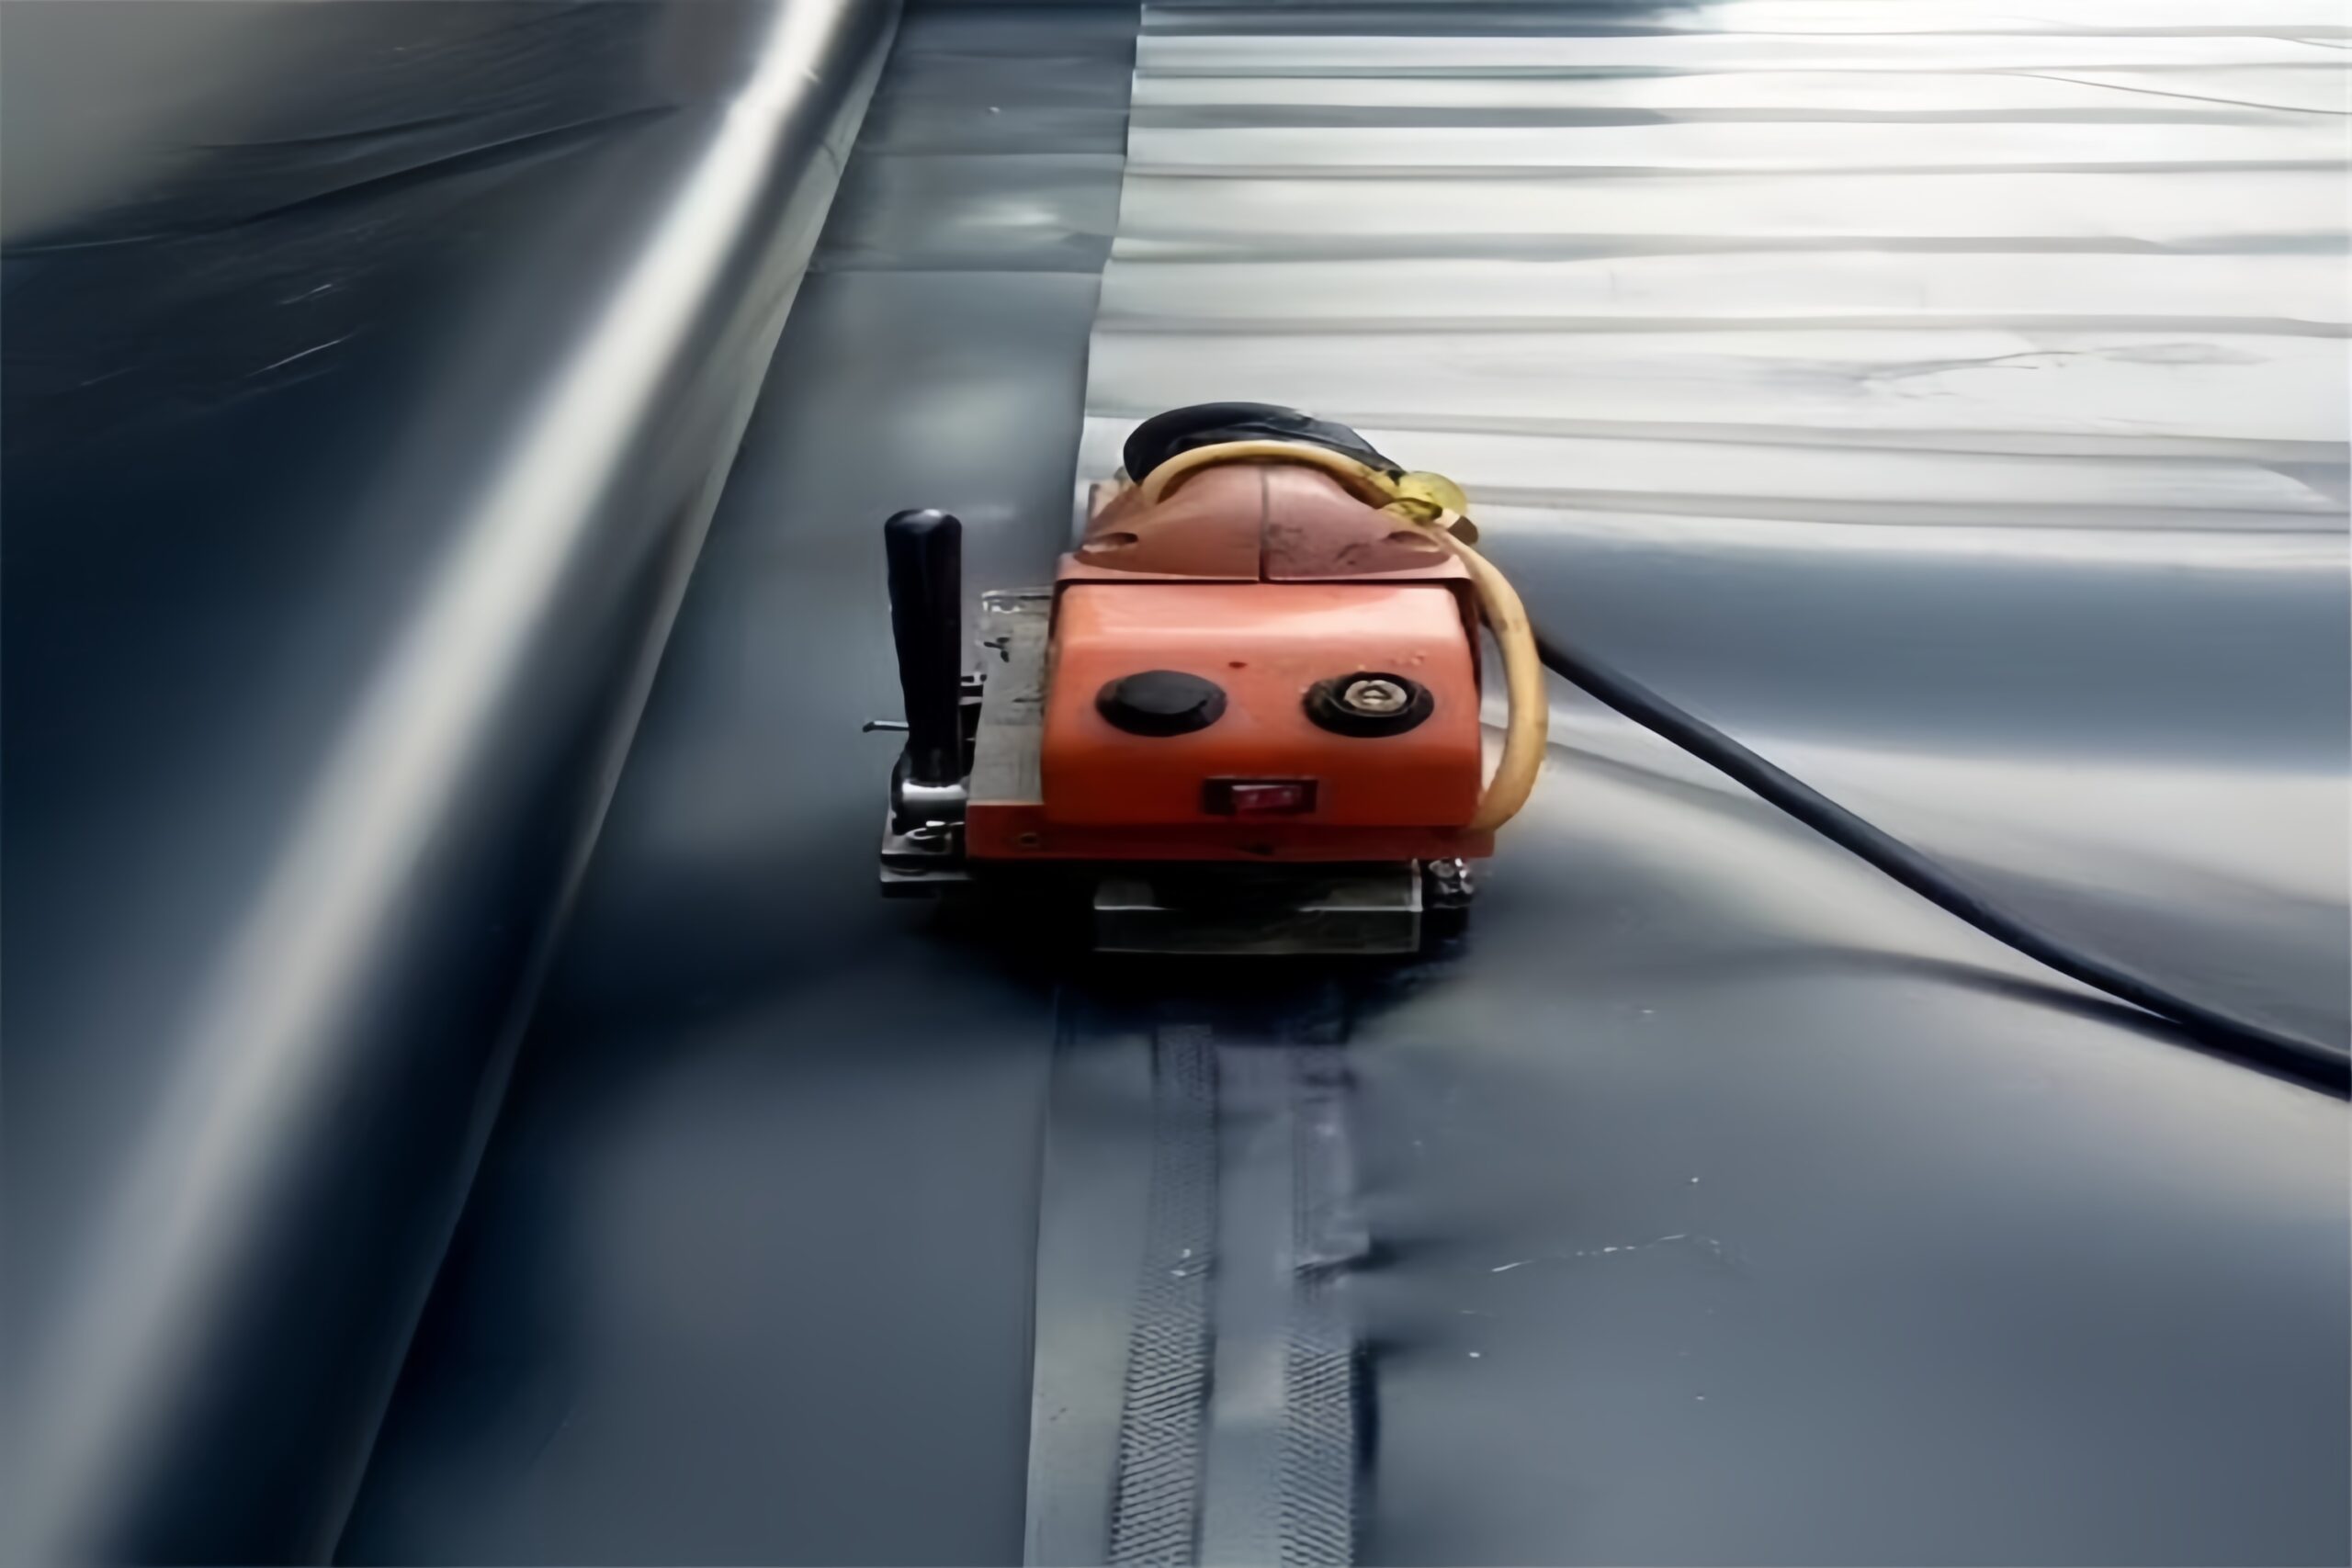
- Автоматический сварочный аппарат с горячим клином: Это рабочая лошадка для длинных прямых швов. Он использует нагретый клин для расплавления перекрывающихся поверхностей двух листов геомембраны, в то время как ролики оказывают постоянное давление для их соединения. Для более толстых мембран (1,0 мм и выше) используются более крупные модели со стальными роликами, обеспечивающие достаточное давление. Для более тонких мембран (менее 1,0 мм) предпочтительны устройства меньшего размера с резиновыми роликами и меньшей мощностью, чтобы избежать повреждения материала.
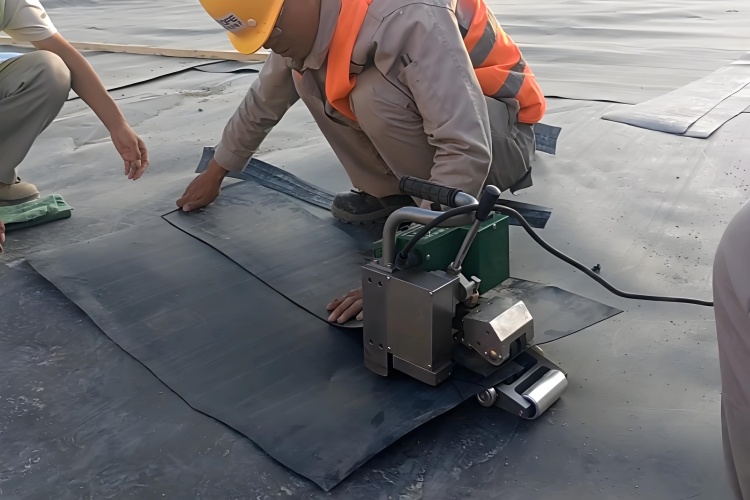
- Ручной экструзионный сварочный аппарат: Этот инструмент необходим для детальных работ, ремонта и сварки в ограниченном пространстве, где не может работать сварочный аппарат горячим клином. Он работает как клеевой пистолет для сварки пластика: нагревает пластиковый сварочный стержень и выдавливает расплавленный шарик HDPE на область шва, чтобы создать прочное и непрерывное соединение. Он используется для заплаток, трубчатых башмаков и угловых деталей.
- Пистолет горячего воздуха: Используется для временной прихватки для удержания панелей на месте перед основным сварочным проходом, а также для мелких ремонтных работ.
Оборудование для контроля качества и испытаний
- Вакуумная коробка: Прозрачная коробка с прокладкой из мягкой резины, используемая с компрессором для проведения неразрушающего контроля экструзионных сварных швов.
- Комплект для проверки давления воздуха: В комплект входит манометр и игла для проверки целостности воздушного канала при двухдорожечных сварных швах.
- Тензиометр: Портативное полевое устройство, используемое для проведения разрушающих испытаний на отслаивание и сдвиг пробных сварных полос, гарантируя правильные параметры сварки.
Общие инструменты
- Шлифмашины для подготовки поверхностей перед экструзионной сваркой.
- Ножи, ножницы и рулетки.
- Мешки с песком для временной фиксации.
- Чистящие средства (тряпки и растворитель, если необходимо, хотя часто бывает достаточно воды).
3. Подготовка и настройка места перед сваркой
Успех установки геомембраны определяется задолго до того, как будет сделан первый сварной шов. Тщательная подготовка не подлежит обсуждению и обеспечивает основу для прочной и долговечной системы вкладышей.
Подготовка земляного полотна
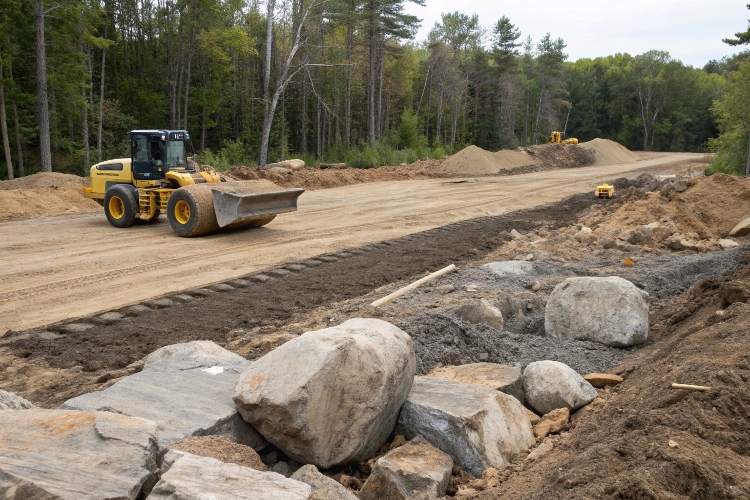
Земляное полотно — это почва или базовый слой, на который будет уложена геомембрана. Поверхность должна быть гладкой, устойчивой и неподатливой. Процесс включает в себя:
- Геодезия и очистка: Территория обследуется на предмет соответствия проектным отметкам. Вся растительность, большие камни, пни, корни и мусор должны быть полностью удалены.
- Уплотнение: Грунт уплотняется до плотности, указанной в проектных планах. Это предотвращает будущую осадку, которая может вызвать нагрузку на лайнер.
- Поверхностная обработка: Окончательная поверхность должна быть гладкой и свободной от острых предметов. Любые выступы или крупный гравий, которые невозможно удалить, необходимо покрыть амортизирующим слоем, например слоем песка толщиной не менее 15 см (6 дюймов). Окончательное прикатывание гладким барабанным катком обеспечивает равномерную поверхность.
Геотекстильная подложка
Во многих случаях, особенно на каменистых или сомнительных грунтах, защитное покрытие нетканый геотекстиль устанавливается непосредственно поверх подготовленного земляного полотна. Это добавляет критический слой защиты от проколов, действуя как прокладка между почвой и вкладышем из полиэтилена высокой плотности. Для этой цели обычно используется геотекстиль плотностью не менее 300 г/м².
Компоновка и развертывание панели
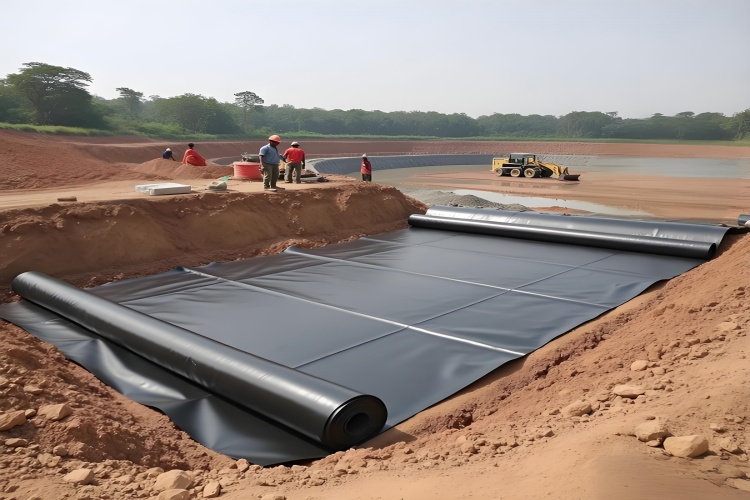
После подготовки площадки геомембранные панели устанавливаются в соответствии с утвержденным планом компоновки панелей.
- Рулоны следует разворачивать с помощью траверсы на экскаваторе или другом оборудовании, чтобы избежать их волочения по земле.
- Работу желательно проводить в безветренные дни, чтобы ветер не проник под листы, что может быть крайне опасно.
- Панели следует располагать с заранее заданным перекрытием, обычно 10–15 см (4–6 дюймов), чтобы обеспечить возможность сварки.
- Важно допускать некоторую провисание материала (3–5%), чтобы учесть тепловое расширение и сжатие, но избегать чрезмерных складок, которые могут создать проблемы во время сварки и засыпки.
4. Пошаговая процедура сварки геомембраны из ПЭВП.
Сварка — это технический навык, требующий обучения, точности и постоянного внимания к деталям. Этот процесс можно разделить на два основных метода: сварка плавлением для длинных швов и экструзионная сварка для деталей.
Сварка плавлением (Метод горячего клина)
Используется для основных швов, соединяющих основные панели.
- Подготовка шва: Убедитесь, что область перекрытия чистая, сухая и свободная от пыли, грязи и влаги. Требуемая ширина перекрытия (обычно 10-15 см) должна быть постоянной.
- Пробная сварка: Каждый день перед началом производственной сварки и в любое время при изменении условий необходимо выполнять пробную сварку на кусках геомембраны проекта. Затем эту контрольную полоску разрезают и проверяют с помощью полевого тензиометра, чтобы убедиться в правильности настроек температуры, скорости и давления, установленных сварщиком.
- Сварка: В перекрытие вводится сварочный аппарат горячим клином. Автоматически перемещаясь по шву, нагретый клин расплавляет противоположные поверхности, и прижимные ролики немедленно сплавляют их вместе. Компетентный оператор управляет машиной, обеспечивая ее прямое движение и поддерживая постоянный темп. В результате этого процесса создается двойной шов с небольшим воздушным каналом посередине, целостность которого можно проверить.
Экструзионная сварка
Этот ручной метод используется для ремонта, заплат и сварки труб, отстойников и углов.
- Подготовка поверхности: Место сварки необходимо слегка отшлифовать шлифовальной машиной, чтобы удалить окисленный поверхностный слой и создать шероховатую текстуру для сцепления расплавленного пластика. Затем это место необходимо очистить от пыли. Для мембран толщиной более 2 мм край заплаты следует скосить под углом 45°, чтобы обеспечить более прочный сварной шов.
- Лавировка: Заплатка или ботинок временно прикрепляются на место с помощью термофена.
- Сварка: Оператор использует экструзионный сварщик на подготовленный шов уложить непрерывную полоску расплавленного ПНД. Оператор должен двигаться с постоянной скоростью, оказывая постоянное давление с помощью тефлонового башмака сварщика, чтобы обеспечить прочный сварной шов без пустот. Экструдат должен вытекать равномерно по обеим сторонам шарика, что указывает на хорошее плавление.

5. Справочник параметров сварки: Справочная информация по толщине, температуре и скорости.
Достижение идеального сварного шва требует баланса трех ключевых переменных: температуры, скорости и давления. Эти параметры не фиксированы; они зависят от толщины геомембраны и погодных условий окружающей среды. Приведенные ниже значения являются общей отправной точкой для пробных сварных швов, но окончательные настройки всегда должны подтверждаться разрушающим испытанием.
| Толщина мембраны | Тип сварщика | Рекомендуемый температурный диапазон (°C) | Рекомендуемый диапазон скоростей (м/мин) | Примечания |
|---|---|---|---|---|
| 00,5 мм – 1,0 мм | Маленький горячий клин | 280 - 360 | 1,5 - 2,5 | Требуется более низкое давление, чтобы избежать утончения материала. Очень чувствителен к перегреву. |
| 1,5 мм | Стандартный горячий клин | 300 - 400 | 1,0 - 1,8 | Это наиболее распространенный диапазон для многих проектов по захоронению отходов и защите окружающей среды. |
| 2,0 мм - 2,5 мм | Большой горячий клин | 350 - 450 | 00,8–1,5 | Требуется более высокое давление и температура для обеспечения полного плавления более толстого материала. |
| Экструзионная сварка | Ручной экструдер | 220–280 (экструдат) / 300–350 (горячий воздух) | 0.2 - 0,5 | Скорость регулируется вручную. Сосредоточьтесь на однородном шарике и равномерном потоке экструдата. |
Важное примечание: Более низкие температуры окружающей среды требуют более высоких температур сварки и/или более низких скоростей. Более высокие температуры окружающей среды требуют более низких температур сварки и/или более высоких скоростей. Всегда выполняйте пробную сварку для калибровки.
6. Методы контроля качества и полевых испытаний (стандарты ASTM)
Контроль качества – это не второстепенная мысль; это неотъемлемая часть процесса установки. Необходимо доказать отсутствие утечек на каждом дюйме сварного шва. Мы используем комбинацию неразрушающих и разрушающих методов контроля на основе международно признанных стандартов ASTM.
Неразрушающий контроль (NDT)
НК проводится на 100% всех швов месторождения для обеспечения их сплошности.
- Испытание давлением воздуха (ASTM D5820): Это испытание используется для двухдорожечных сварных швов плавлением. Воздушный канал между двумя сварными швами герметизируется с обоих концов и вставляется игла. В канале создается давление до определенного уровня (например, 25–30 фунтов на квадратный дюйм) и его контролируют в течение 5 минут. Потеря давления свидетельствует о негерметичности шва.
- Испытание в вакуумной камере (ASTM D5641): Этот метод используется для всех экструзионных сварных швов. На шов наносят мыльный раствор и надевают на него вакуумную коробку, создавая уплотнение ее резиновой прокладкой. Создаётся вакуум. Если в мыльном растворе появляются пузырьки, это указывает на утечку.

Разрушающий контроль (ДК)
Destructive tests are performed on the trial welds made at the start of each day and typically every 4-5 hours of production welding. A sample approximately 30 cm long and 2-3 cm wide is cut from the test seam and tested for both peel and shear strength using a field tensiometer (ASTM D6392). The weld must hold, and the failure must occur in the parent material (a "[Film Tear Bond" или FTB), а не внутри самого сварного шва. Это подтверждает правильность параметров сварки.
7. Выявление и устранение распространенных дефектов сварки.
Даже опытные специалисты могут столкнуться с проблемами. Умение немедленно их выявить и исправить — признак профессиональной бригады.
Распространенные дефекты сварки
- Холодная сварка: Сварной шов можно разобрать вручную. Он выглядит тусклым или имеет неровную поверхность.
- Причина: Слишком низкая температура или слишком высокая скорость.
- Решение: Увеличьте температуру и/или уменьшите скорость. После подготовки поверхности повторно сварите участок.
- Перегретый сварной шов (сгоревший сварной шов): Область сварного шва обожжена, хрупка и может иметь следы дыма.
- Причина: Слишком высокая температура или слишком низкая скорость.
- Решение: Уменьшите температуру и/или увеличьте скорость. Поврежденный участок необходимо вырезать и отремонтировать с помощью экструзионной сварки.
- "Fishmouth" или Морщина: Складка на листе загибается в шов, образуя канал для утечки.
- Причина: Неправильная укладка материала или складки на листе.
- Решение: Разрежьте рыбий рот ровно по шву, а затем закройте всю область заплаткой, сваренной экструзией.
- Неравномерный поток экструдата: При экструзионных сварных швах валик расплавленного пластика неоднороден или имеет зазоры.
- Причина: Непостоянная скорость перемещения, неправильная подготовка поверхности или проблема с экструдером.
- Решение: Отшлифуйте плохой сварной шов, повторно подготовьте поверхность и повторите сварку, уделяя особое внимание постоянной скорости и давлению.
8. Меры безопасности и рекомендации во время установки
Площадка установки геомембраны представляет собой строительную зону с уникальными опасностями. Безопасность должна быть главным приоритетом для каждого члена экипажа.
- Средства индивидуальной защиты (СИЗ): Весь персонал должен носить соответствующие средства индивидуальной защиты, включая каски, защитные очки, ботинки со стальными носками и перчатки, особенно при работе с горячим оборудованием.
- Электробезопасность: Сварочное оборудование потребляет много энергии. Все генераторы, кабели и соединения должны находиться в хорошем состоянии, быть правильно заземлены и храниться вдали от воды.
- Обращение с горячим оборудованием: Сварщики работают при чрезвычайно высоких температурах (до 450°С). С ними следует обращаться осторожно и помещать их на специальные термостойкие подставки, когда они не используются. Никогда не оставляйте горячий сварочный аппарат на геомембране без присмотра.
- Погодные условия: Монтаж необходимо останавливать во время дождя, сильного ветра или других неблагоприятных погодных условий. Ветер может поднять панели, создавая серьезную угрозу безопасности и потенциально повреждая облицовку. Сварка при экстремальных температурах (ниже 4°C или выше 35°C) требует специальных процедур и частых пробных сварок.
- Склоны: Работа на склонах представляет собой опасность поскользнуться и упасть. Могут потребоваться веревки и страховочные ремни.
9. Окончательная проверка и ключевые выводы для долгосрочной эффективности
Заключительные этапы установки фиксируют качество работы и предоставляют документацию, необходимую для утверждения проекта.
- Заключительная проверка: Проводится тщательный визуальный осмотр всей облицованной площади. Все сварные швы проверяются, выявленные дефекты маркируются, устраняются и проходят повторные испытания.
- Привязка: В анкерных траншеях геомембрана укладывается в траншею, а траншея тщательно засыпается уплотненным грунтом, чтобы обеспечить постоянное механическое закрытие системы вкладышей.
- Засыпка и защита: Как только это будет практически возможно после завершения сварки и контроля качества, следует уложить защитный слой (почва, песок или геотекстиль). Это защищает геомембрану от воздействия ультрафиолета, перепадов температур и механических повреждений.
- Документация: Тщательные записи необходимы. Окончательный пакет документации должен включать исполнительные чертежи, показывающие схему всех панелей и швов, журнал всех результатов разрушающих и неразрушающих испытаний, а также записи всех ремонтов.
Заключение
Успешная установка геомембраны HDPE является свидетельством точности, опыта и системного подхода. Речь идет не только об укладке пластика; речь идет о создании целостной, высокоинтегральной системы сдерживания с нуля. Следуя этим шагам — от тщательной подготовки площадки до строгого контроля качества — вы гарантируете, что превосходные свойства материала HDPE будут полностью реализованы, обеспечивая надежную, надежную и длительную защиту вашего критически важного проекта.