

Une géomembrane HDPE de haute qualité constitue le cœur d’un système de confinement moderne, mais le matériau lui-même ne représente que la moitié de l’histoire. La cause de panne la plus courante que nous constatons sur le terrain n’est pas un produit défectueux, mais une installation défectueuse. Une seule mauvaise soudure peut compromettre l’intégrité de l’ensemble d’un projet.
Ce guide complet fournit une procédure étape par étape pour l'installation et le soudage des géomembranes HDPE, basée sur notre expérience dans la fourniture de projets mondiaux. Nous couvrirons tout, de la préparation initiale du site et de la sélection de l'équipement aux techniques de soudage détaillées, en passant par un contrôle qualité rigoureux et des mesures de sécurité critiques, garantissant que votre projet atteigne des performances sans fuite à long terme.
Avant de dérouler le premier panneau, il est crucial de comprendre pourquoi ce processus exige une telle précision et de disposer des outils adéquats pour le travail.
1. Introduction : Le rôle des géomembranes HDPE dans les projets de confinement
Géomembranes en polyéthylène haute densité (PEHD) sont le matériau de choix pour les applications de confinement les plus exigeantes au monde, depuis les revêtements de décharges et les tampons de lixiviation en tas d'exploitation minière jusqu'aux revêtements de réservoirs et de canaux. Leur domination résulte d’une combinaison exceptionnelle de propriétés : une résistance chimique supérieure, une excellente durabilité contre l’exposition aux UV et une perméabilité incroyablement faible. Ces caractéristiques font du PEHD la barrière la plus fiable pour protéger l’environnement des contaminants.
Cependant, ces propriétés techniques ne sont réalisées que lorsque les panneaux individuels sont assemblés pour former une seule feuille continue et imperméable. Ceci est réalisé grâce à soudage par fusion thermique. Contrairement à d'autres matériaux qui peuvent être collés ou scotchés, la structure moléculaire non polaire du PEHD rend le collage impossible. La seule façon de créer un joint permanent et étanche est de faire fondre les surfaces ensemble sous une chaleur et une pression contrôlées. Ce guide est dédié à la maîtrise de ce processus.
2. Outils et équipements essentiels pour le soudage des géomembranes HDPE
Se présenter sur un chantier sans l'équipement approprié est le moyen le plus rapide de garantir des retards dans un projet et un travail de mauvaise qualité. Une équipe d'installation professionnelle dispose d'un arsenal spécialisé d'outils conçus pour le soudage, les tests et la manipulation des géomembranes HDPE.

Équipement de soudage
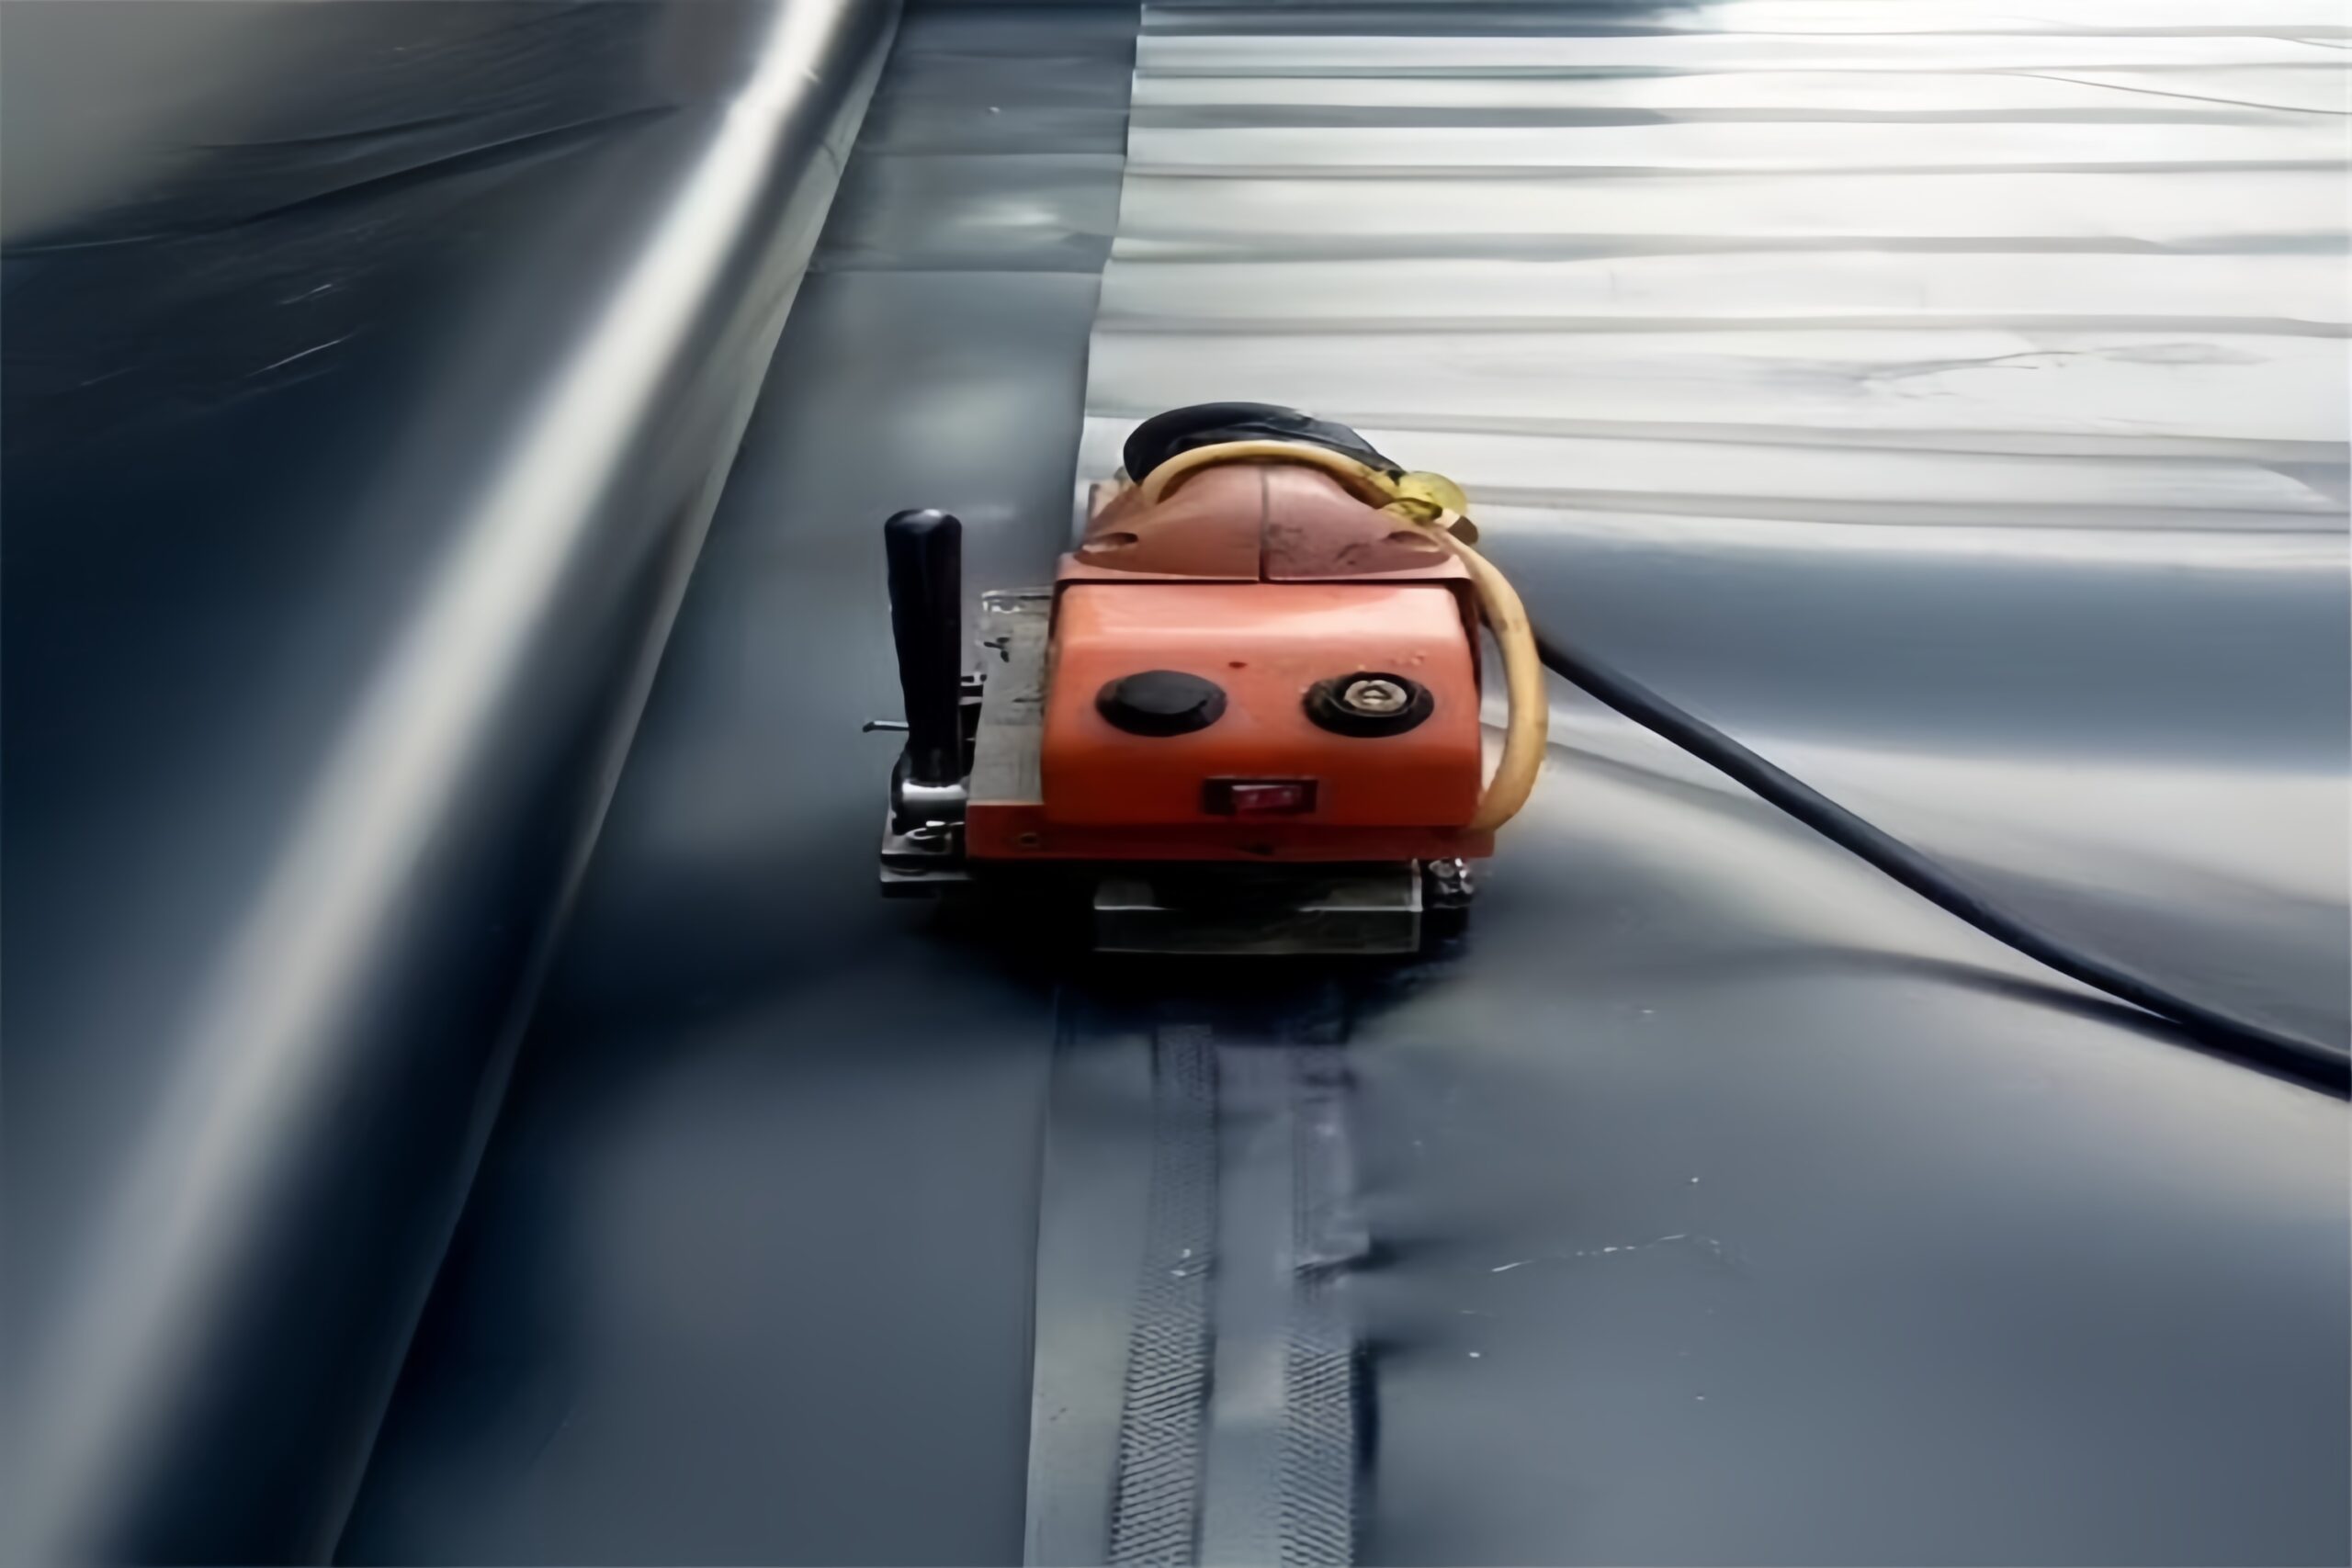
- Soudeuse automatique à cale chaude: C'est le cheval de bataille pour les coutures longues et droites. Il utilise un coin chauffé pour faire fondre les surfaces superposées de deux feuilles de géomembrane tandis que les rouleaux appliquent une pression constante pour les fusionner. Pour les membranes plus épaisses (1,0 mm et plus), des modèles plus grands avec rouleaux en acier sont utilisés pour fournir une pression adéquate. Pour les membranes plus fines (inférieures à 1,0 mm), des unités plus petites avec des rouleaux en caoutchouc et une puissance inférieure sont préférables pour éviter d'endommager le matériau.
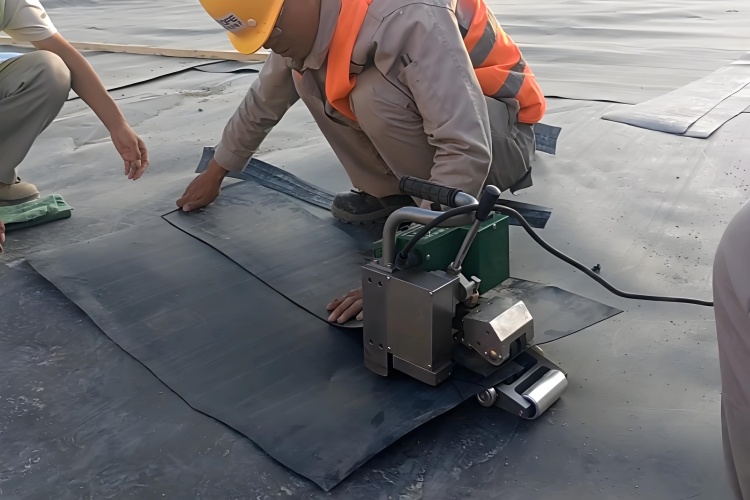
- Soudeuse par extrusion portative : Cet outil est essentiel pour les travaux de détail, les réparations et le soudage dans des espaces restreints où la soudeuse à coin chaud ne peut pas fonctionner. Il fonctionne comme un pistolet à colle pour le soudage du plastique, chauffant une baguette de soudage en plastique et extrudant un cordon fondu de PEHD sur la zone de joint pour créer une liaison solide et continue. Il est utilisé pour les patchs, les bottes et les détails des coins.
- Pistolet à air chaud : Utilisé pour le pointage temporaire afin de maintenir les panneaux en place avant la passe de soudage principale et pour les travaux de réparation mineurs.
Équipement de contrôle de qualité et de test
- Boîte sous vide: Une boîte transparente avec un joint en caoutchouc souple, utilisée avec un compresseur pour effectuer des tests non destructifs sur les soudures par extrusion.
- Kit de test de pression atmosphérique : Comprend un manomètre et une aiguille pour tester l'intégrité du canal d'air dans les soudures par fusion à double piste.
- Tensiomètre : Un appareil de terrain portable utilisé pour effectuer des tests destructifs de pelage et de cisaillement sur des bandes de soudure d'essai, garantissant ainsi que les paramètres de soudage sont corrects.
Outils généraux
- Meuleuses pour préparer les surfaces avant le soudage par extrusion.
- Couteaux, cisailles et rubans à mesurer.
- Sacs de sable pour ancrage temporaire.
- Produits de nettoyage (chiffons et solvant si nécessaire, mais l'eau suffit souvent).
3. Préparation et configuration du site avant le soudage
Le succès de l’installation d’une géomembrane est déterminé bien avant la réalisation de la première soudure. Une préparation méticuleuse n’est pas négociable et constitue la base d’un système de revêtement durable et durable.
Préparation du sol de fondation
Le sol de fondation est le sol ou la couche de base sur laquelle la géomembrane sera placée. Elle doit être préparée pour être une surface lisse, stable et inflexible. Le processus implique :
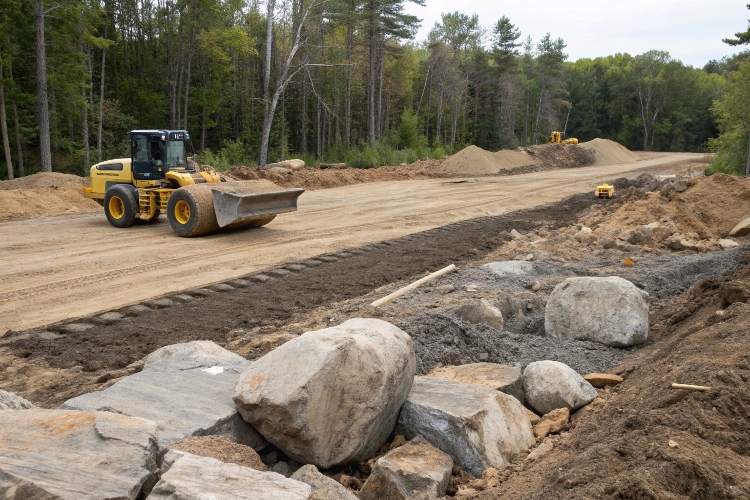
- Arpentage et défrichement : La zone est étudiée pour s’assurer qu’elle respecte les élévations de conception. Toute végétation, gros rochers, souches d’arbres, racines et débris doivent être complètement enlevés.
- Compactage : Le sol est compacté à la densité spécifiée dans les plans du projet. Cela évite tout tassement futur qui pourrait stresser le revêtement.
- Finition des surfaces : La surface finale doit être lisse et exempte de tout objet pointu. Les projections ou les gros graviers qui ne peuvent être enlevés doivent être recouverts d'une couche de rembourrage, telle qu'une couche de sable d'au moins 15 cm (6 pouces). Un retournement final avec un compacteur à tambour lisse assure une surface uniforme.
Sous-couche géotextile
Dans de nombreuses applications, notamment sur des supports rocheux ou douteux, une protection géotextile non tissé est installé directement au-dessus du sol de fondation préparé. Cela ajoute une couche critique de protection contre les perforations, agissant comme un coussin entre le sol et le revêtement en PEHD. Un géotextile d'un grammage minimum de 300 g/m² est courant à cet effet.
Disposition et déploiement du panneau
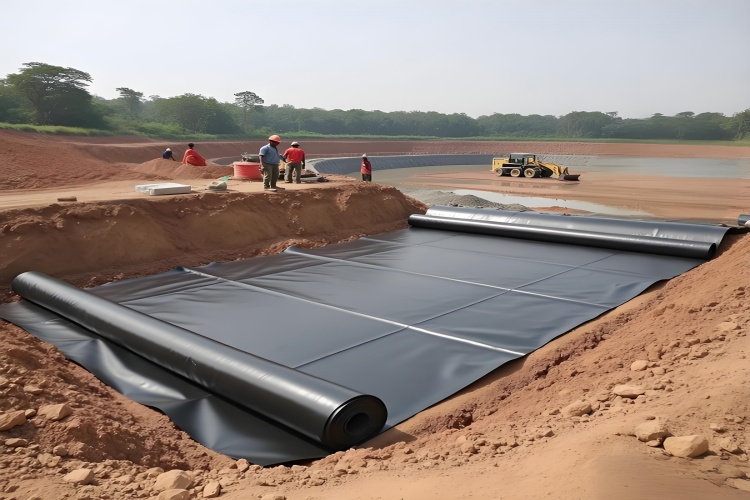
Une fois le site préparé, les panneaux géomembranaires sont déployés selon un plan de disposition des panneaux approuvé.
- Les rouleaux doivent être déployés à l'aide d'une barre d'écartement sur une excavatrice ou un autre équipement pour éviter de les traîner sur le sol.
- Les travaux doivent être effectués de préférence par temps calme pour éviter que le vent ne s'infiltre sous les draps, ce qui peut être extrêmement dangereux.
- Les panneaux doivent être positionnés avec un chevauchement prédéterminé, généralement de 10 à 15 cm (4 à 6 pouces), pour permettre le soudage.
- Il est important de laisser un certain jeu (3 à 5 %) dans le matériau pour tenir compte de la dilatation et de la contraction thermiques, mais d'éviter les plis excessifs, qui peuvent créer des problèmes lors du soudage et du remblayage.
4. Procédure de soudage étape par étape de la géomembrane HDPE
Le soudage est une compétence technique qui nécessite de la formation, de la précision et une attention constante aux détails. Le processus peut être décomposé en deux méthodes principales : le soudage par fusion pour les coutures longues et le soudage par extrusion pour les travaux de détail.
Soudage par fusion (Méthode du coin chaud)
Ceci est utilisé pour les joints de champ primaires reliant les panneaux principaux.
- Préparation des coutures : Assurez-vous que la zone de chevauchement est propre, sèche et exempte de poussière, de boue ou d'humidité. La largeur de chevauchement requise (généralement 10 à 15 cm) doit être constante.
- Soudure d'essai : Avant de commencer le soudage de production chaque jour, et à chaque fois que les conditions changent, un essai de soudure doit être effectué sur les morceaux de rebut de la géomembrane du projet. Cette bandelette de test est ensuite découpée et testée avec un tensiomètre de terrain pour vérifier que les réglages de température, de vitesse et de pression du soudeur sont corrects.
- Soudage: La soudeuse à coin chaud est insérée dans le chevauchement. En se déplaçant automatiquement le long du joint, le coin chauffé fait fondre les surfaces opposées et les rouleaux presseurs les fusionnent immédiatement. Un opérateur compétent guide la machine pour s'assurer qu'elle se déplace en ligne droite et maintient un rythme constant. Ce processus crée une soudure à double piste avec un petit canal d'air au milieu, dont la continuité peut être testée.
Soudage par extrusion
Cette méthode manuelle est utilisée pour les réparations, les réparations et le soudage autour des tuyaux, des puisards et des coins.
- Préparation des surfaces : La zone à souder doit être légèrement abrasée avec une meuleuse pour éliminer la couche superficielle oxydée et créer une texture rugueuse sur laquelle le plastique fondu pourra adhérer. La zone doit ensuite être nettoyée de toute poussière. Pour les membranes d'une épaisseur supérieure à 2 mm, le bord du patch doit être biseauté à un angle de 45° pour permettre une soudure plus solide.
- Virage : Le patch ou la botte est temporairement mis en place à l'aide d'un pistolet à air chaud.
- Soudage: L'opérateur utilise le soudeur par extrusion déposer un cordon continu de PEHD fondu sur le joint préparé. L'opérateur doit se déplacer à une vitesse constante, en appliquant une pression constante avec le sabot en téflon du soudeur pour garantir une soudure solide et sans vide. L'extrudat doit s'écouler uniformément des deux côtés de la perle, indiquant une bonne fusion.

5. Guide des paramètres de soudage : référence d’épaisseur, de température et de vitesse
Pour réaliser une soudure parfaite, il faut équilibrer trois variables clés : la température, la vitesse et la pression. Ces paramètres ne sont pas fixes ; ils dépendent de l'épaisseur de la géomembrane et des conditions météorologiques ambiantes. Les valeurs ci-dessous constituent un point de départ général pour les essais de soudure, mais les réglages finaux doivent toujours être confirmés par des essais destructifs.
| Épaisseur de la membrane | Type de soudeur | Plage de température recommandée (°C) | Plage de vitesse recommandée (m/min) | Notes |
|---|---|---|---|---|
| 00,5 mm - 1,0 mm | Petit coin chaud | 280 - 360 | 1,5 - 2,5 | Nécessite une pression plus faible pour éviter d’amincir le matériau. Très sensible à la surchauffe. |
| 1,5 mm | Coin chaud standard | 300 - 400 | 1,0 - 1,8 | Il s'agit de la gamme la plus courante pour de nombreux projets de décharge et environnementaux. |
| 2,0 mm - 2,5 mm | Grand coin chaud | 350 - 450 | 00,8 - 1,5 | Nécessite une pression et une température plus élevées pour assurer une fusion complète à travers le matériau plus épais. |
| Soudage par extrusion | Extrudeuse portative | 220 - 280 (Extrudat) / 300 - 350 (Air chaud) | 0.2 - 0,5 | La vitesse est contrôlée manuellement. Concentrez-vous sur un cordon constant et un flux uniforme d'extrudat. |
Remarque importante : Des températures ambiantes plus froides nécessitent des températures de soudage plus élevées et/ou des vitesses plus lentes. Des températures ambiantes plus chaudes nécessitent des températures de soudage plus basses et/ou des vitesses plus rapides. Effectuez toujours un essai de soudure pour calibrer.
6. Méthodes de contrôle de qualité et de tests sur le terrain (normes ASTM)
Le contrôle qualité n’est pas une réflexion après coup ; cela fait partie intégrante du processus d'installation. Il faut prouver que chaque centimètre de soudure est sans fuite. Nous utilisons une combinaison de méthodes d’essais non destructifs et destructifs basées sur les normes ASTM internationalement reconnues.
Contrôles Non Destructifs (CND)
Le CND est réalisé sur 100 % de tous les joints de chantier pour assurer leur continuité.
- Test de pression atmosphérique (ASTM D5820): Ce test est utilisé pour les soudures par fusion à double piste. Le canal d'air entre les deux soudures est scellé aux deux extrémités et une aiguille est insérée. Le canal est pressurisé à un niveau spécifié (par exemple, 25 à 30 psi) et surveillé pendant 5 minutes. Une perte de pression indique une fuite dans le joint.
- Test de la boîte à vide (ASTM D5641) : Cette méthode est utilisée pour toutes les soudures par extrusion. Une solution savonneuse est appliquée sur le joint et la boîte sous vide est placée dessus, créant ainsi un joint avec son joint en caoutchouc. Un vide est fait. Si des bulles apparaissent dans la solution savonneuse, cela indique une fuite.

Essais Destructifs (DT)
Destructive tests are performed on the trial welds made at the start of each day and typically every 4-5 hours of production welding. A sample approximately 30 cm long and 2-3 cm wide is cut from the test seam and tested for both peel and shear strength using a field tensiometer (ASTM D6392). The weld must hold, and the failure must occur in the parent material (a "[Film Tear Bond" ou FTB), pas dans la soudure elle-même. Cela confirme que les paramètres de soudage sont corrects.
7. Identification et dépannage des défauts de soudage courants
Même les techniciens expérimentés peuvent rencontrer des problèmes. Savoir les identifier et les corriger immédiatement est le signe d'un équipage professionnel.
Défauts de soudage courants
- Soudure à froid : La soudure peut être décollée à la main. Il semble terne ou présente une surface inégale.
- Cause: La température est trop basse ou la vitesse est trop élevée.
- Solution: Augmentez la température et/ou diminuez la vitesse. Re-soudez la zone après avoir préparé la surface.
- Soudure surchauffée (soudure brûlée) : La zone de soudure est brûlée, cassante et peut présenter des traînées de fumée.
- Cause: La température est trop élevée ou la vitesse est trop lente.
- Solution: Diminuez la température et/ou augmentez la vitesse. La section endommagée doit être découpée et réparée avec une pièce soudée par extrusion.
- "Fishmouth" ou Ride : Un pli dans le drap se plie dans la couture, créant un canal de fuite.
- Cause: Mauvaise disposition des matériaux ou plis dans la feuille.
- Solution: Coupez la bouche du poisson à plat le long de la couture, puis recouvrez toute la zone avec un patch soudé par extrusion.
- Débit d'extrudat irrégulier : Pour les soudures par extrusion, le cordon de plastique fondu est incohérent ou présente des espaces.
- Cause: Vitesse de déplacement incohérente, préparation de surface inappropriée ou problème avec l'extrudeuse.
- Solution: Éliminez la mauvaise soudure, préparez à nouveau la surface et soudez à nouveau, en vous concentrant sur une vitesse et une pression constantes.
8. Mesures de sécurité et meilleures pratiques lors de l'installation
Un site d'installation de géomembrane est une zone de construction présentant des risques uniques. La sécurité doit être la priorité absolue de chaque membre de l'équipage.
- Équipement de protection individuelle (EPI) : Tout le personnel doit porter un EPI approprié, notamment un casque de sécurité, des lunettes de sécurité, des bottes à embout d'acier et des gants, en particulier lors de la manipulation d'équipement chaud.
- Sécurité électrique : Les équipements de soudage consomment beaucoup d’énergie. Tous les générateurs, câbles et connexions doivent être en bon état, correctement mis à la terre et tenus à l'écart de l'eau.
- Manipulation d'équipement chaud : Les soudeurs fonctionnent à des températures extrêmement élevées (jusqu'à 450°C). Ils doivent être manipulés avec soin et placés sur des supports désignés résistants à la chaleur lorsqu'ils ne sont pas utilisés. Ne laissez jamais une soudeuse chaude sans surveillance sur la géomembrane.
- Conditions météorologiques : L'installation doit s'arrêter en cas de pluie, de vents violents ou d'autres conditions météorologiques défavorables. Le vent peut soulever les panneaux, créant un risque sérieux pour la sécurité et potentiellement endommageant le revêtement. Le soudage à des températures extrêmes (inférieures à 4°C ou supérieures à 35°C) nécessite des procédures spéciales et des essais de soudure fréquents.
- Pistes : Travailler sur des pentes présente un risque de glissade et de chute. Des cordes et des harnais de sécurité peuvent être nécessaires.
9. Vérification finale et points clés à retenir pour la performance à long terme
Les dernières étapes de l'installation garantissent la qualité du travail et fournissent la documentation nécessaire à l'approbation du projet.
- Inspection finale : Une inspection visuelle approfondie de toute la zone revêtue est effectuée. Toutes les soudures sont vérifiées et tous les défauts identifiés sont marqués, réparés et testés à nouveau.
- Ancrage : Dans les tranchées d'ancrage, la géomembrane est posée dans la tranchée et la tranchée est soigneusement remblayée avec du sol compacté pour fournir une terminaison mécanique permanente au système de revêtement.
- Remblayage et protection : Dès que possible une fois le soudage et le contrôle qualité terminés, la couche de protection (terre, sable ou géotextile) doit être placée. Cela protège la géomembrane de l’exposition aux UV, des variations de température et des dommages mécaniques.
- Documentation: Des enregistrements minutieux sont essentiels. Le dossier de documentation final doit comprendre des dessins d'après exécution montrant une carte de tous les panneaux et joints, un journal de tous les résultats des tests destructifs et non destructifs et un enregistrement de toutes les réparations.
Conclusion
Une installation réussie de géomembrane HDPE témoigne de la précision, de l’expertise et d’une approche systématique. Il ne s’agit pas seulement de déposer du plastique ; il s'agit de construire un système de confinement transparent et de haute intégrité à partir de zéro. En suivant ces étapes (de la préparation méticuleuse du site au contrôle qualité rigoureux), vous vous assurez que les propriétés supérieures du matériau HDPE sont pleinement exploitées, offrant ainsi une protection robuste, fiable et durable pour votre projet critique.