

In biogas projects, "liner failure" Rara vez parece una ruptura catastrófica el primer día. Más bien, se manifiesta como una hemorragia silenciosa de ganancias: pérdida gradual de gas, caída en picado de la eficiencia de la digestión y costos de mantenimiento que lentamente desangran el proyecto.
La mayoría de las fallas de los digestores anaeróbicos no son accidentales; son errores sistemáticos predecibles causados por tratar el revestimiento como una simple lámina impermeabilizante en lugar de un reactor químico estanco a los gases. La verdadera confiabilidad depende de la selección de materiales diseñados específicamente para la contención de metano, la resistencia química y la fatiga térmica.
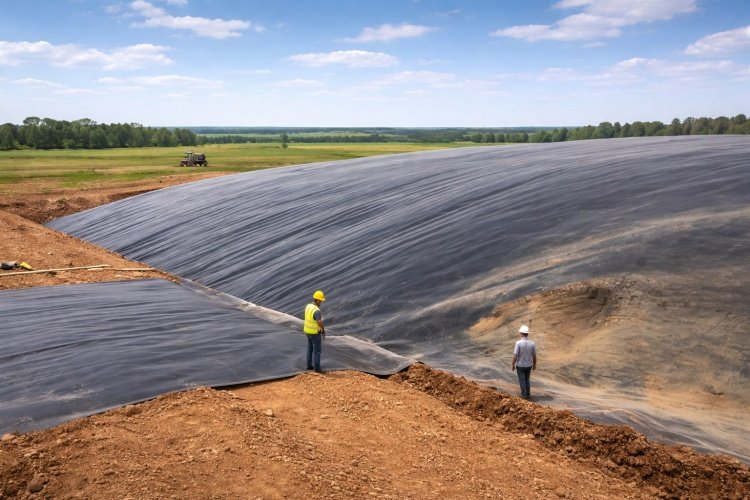
Si bien muchos operadores se apresuran a culpar al equipo de instalación cuando ocurren fugas, mi experiencia en el suministro de materiales para estos proyectos sugiere que la causa raíz a menudo se encuentra en la etapa anterior: en la oficina de adquisiciones. Vemos repetidamente los mismos cinco errores en la selección de materiales y el diseño del sistema que condenan los proyectos incluso antes de que se implemente el primer rollo.
1. La estanqueidad al gas se trata como impermeabilización
El error más fundamental que encuentro es comprar un revestimiento diseñado para retener agua y esperar que contenga metano.
In general civil engineering, a "good liner" es aquel que detiene la filtración de líquido. Sin embargo, la física de un reactor de biogás es completamente diferente. El metano ($CH_4$) es una molécula significativamente más pequeña que el agua ($H_2O$) y se comporta de manera diferente bajo presión.
La trampa de la permeabilidad
Muchos compradores especifican un revestimiento basándose únicamente en una posible fuga de agua, ignorando permeabilidad a los gases.
El HDPE (polietileno de alta densidad) estándar tiene excelentes propiedades de barrera, pero no todos los HDPE son iguales. Las resinas de baja calidad o de uso general suelen tener una densidad cristalina más baja. Si bien pueden retener agua perfectamente, pueden permitir que el metano se difunda a través de la matriz molecular de la propia membrana, especialmente en grandes áreas de superficie, como la cubierta de una laguna de 5 hectáreas.
We call this "diffusive loss." You won't see bubbles, but you will see a yield meter that never quite hits the target. Over 10 years, a material with poor gas barrier properties can lose a significant percentage of potential energy revenue simply through the "skin" de la cubierta.
La estructura de la membrana
Para lograr una verdadera estanqueidad al gas, la selección del material debe priorizar densidad y cristalinidad.
Recomendamos formulaciones de resina específicas que maximicen la densidad del empaque de la cadena de polímero. En algunas aplicaciones avanzadas de cubiertas flotantes, incluso analizamos barreras coextruidas (como capas de EVOH) o resinas de HDPE bimodales específicas que estrechan los espacios moleculares.
La lección: If your datasheet only lists "Hydraulic Conductivity" pero ignora "Coeficiente de permeabilidad al metano" (ASTM D1434), está comprando un revestimiento para estanque, no un recipiente para gas.
2. La selección de materiales ignora la exposición química y biológica
Un digestor anaeróbico no es un depósito de agua limpia; es un ambiente químico hostil.
The slurry inside a digester is a biologically active soup containing organic acids, ammonia ($NH_3$), and hydrogen sulfide ($H_2S$). The liner material is subjected to constant "chemical stress" que intenta extraer los estabilizadores del plástico, provocando su fragilidad.
El H₂S y el factor ácido
Sulfuro de Hidrógeno Es particularmente agresivo. Puede impregnar la superficie del revestimiento. Las geomembranas típicas de uso general suelen utilizar paquetes de antioxidantes estándar diseñados principalmente para resistir la oxidación durante la fabricación. No están diseñados para resistir la naturaleza corrosiva específica de los compuestos de azufre que se encuentran en el biogás.
When these chemical agents attack a generic liner, they strip away the protective antioxidants. Once the antioxidants are depleted (OIT depletion), the polymer chains begin to break down. We see this as "stress cracking"—tiny spiderweb cracks that appear on the surface after 3–5 years.
La temperatura acelera el ataque
Los digestores funcionan a temperaturas elevadas (mesófilas a ~35-40°C o termófilas a ~50-55°C). Las velocidades de reacción química aproximadamente se duplican por cada aumento de 10°C en la temperatura. Un material que sobrevive 20 años en un vertedero frío podría fallar en 5 años en un digestor caliente porque el calor acelera la extracción química de los estabilizadores.
La solución: Aconsejamos a los clientes que seleccionen estrictamente resina virgen geomembranas con un especializado OIT de alta presión (tiempo de inducción oxidativa) paquete. Esta especificación garantiza que el material conserve su flexibilidad e integridad incluso después de años de cocción en lodos ácidos y calientes.
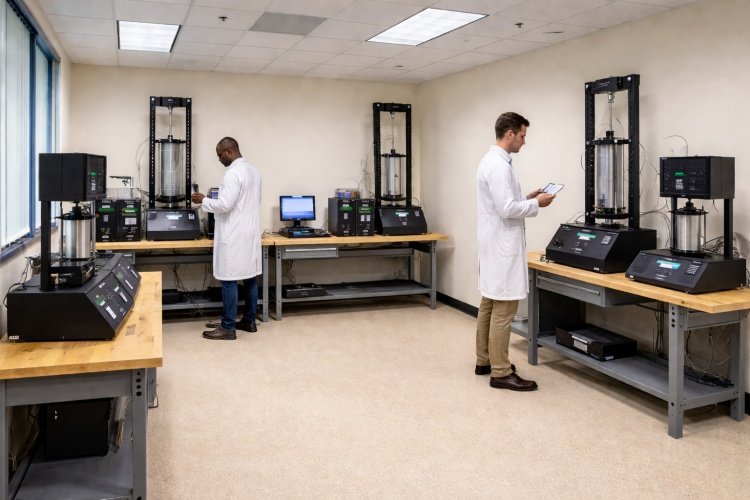
3. Las interfaces críticas se tratan como detalles secundarios
Cuando analizamos datos forenses de proyectos fallidos, las filtraciones rara vez se encuentran en medio de una hoja plana. Casi siempre se encuentran en las conexiones: penetraciones de tuberías, accesorios de hormigón y sumideros.
Si bien la habilidad de instalación juega un papel importante, soldabilidad del material es el factor oculto que dicta si estas conexiones sobreviven.
La soldabilidad del material.
Making a complex shape, like a "pipe boot" (el sello en forma de cono alrededor de una tubería), requiere que el instalador suelde con calor pequeños trozos de material en posiciones difíciles.
Si el material de la geomembrana es inconsistente (por ejemplo, si utiliza contenido reciclado con índices de flujo de fusión variables), soldar se convierte en una pesadilla. El instalador encontrará que a una temperatura estándar, una sección se quema mientras que la otra no se pega.
- Material barato = Soldaduras inconsistentes: El instalador no puede crear una unión molecular confiable si la formulación del material varía de un rollo a otro.
- Material Premium = Amplia ventana de soldadura: High-quality resins offer a verifiable "weld window." Esto significa que el material acepta el calor de manera constante, lo que permite al instalador crear conexiones que son más fuertes que la propia lámina.
Rigidez versus flexibilidad
Otro fallo del material es la elección de una rigidez incorrecta para la conexión. El uso de un HDPE rígido de 2,0 mm para un detalle complejo y de esquinas estrechas a menudo conduce a fallas porque el material lucha contra la forma, creando una tensión constante en la soldadura.
Para estas zonas de interfaz, a menudo recomendamos materiales compatibles con mayor flexibilidad (como LLDPE) o HDPE flexible específicamente formulado que puede moldearse alrededor de obstrucciones sin crear puntos de tensión internos permanentes.
La lección: El éxito de los detalles complejos está determinado por la trabajabilidad del material que compras. Si el material lucha contra el soldador, el gas eventualmente escapará.
4. Se subestiman la expansión térmica y la temperatura de funcionamiento
Un sistema de revestimiento de biogás es un organismo dinámico y en movimiento. Nunca es estático.
Las cubiertas flotantes, en particular, se enfrentan a un ciclo térmico brutal. El sol golpea la superficie negra, elevando las temperaturas a más de 60°C, mientras que la suspensión interna puede alcanzar los 35°C y el aire nocturno desciende a 10°C. Este ciclo hace que el material se expanda y contraiga significativamente todos los días.
Bombeo Térmico y Fatiga
This constant movement is called "thermal pumping."
- Expansión: En un día caluroso, una gran cubierta puede expandirse varios metros. Esto crea arrugas y pliegues.
- Contracción: Por la noche, se tensa, creando tensión en las zanjas de anclaje y en las costuras de soldadura.
Si el material tiene mala Resistencia a la deformación multiaxial o bajo Resistencia al agrietamiento por tensión ambiental (ESCR), este ciclo diario esencialmente dobla el plástico hacia adelante y hacia atrás hasta que se rompe, como un clip doblado demasiadas veces. Vemos fallas en las que el revestimiento se ha agrietado justo al lado de una costura, no debido a una mala soldadura, sino porque el material se fatiga bajo tensión.
Estabilidad dimensional
Las geomembranas de baja calidad suelen tener una estabilidad dimensional deficiente. Después de repetidos ciclos de calentamiento, pueden encogerse permanentemente, desprendiéndose de los bordes y rompiendo los anclajes mecánicos.
Las resinas de alta calidad se endurecen térmicamente durante la fabricación para garantizar que mantengan sus dimensiones. Instamos a los compradores a mirar el ESCR values en la ficha técnica. Un valor estándar de 500 horas es aceptable para un estanque de agua. Para un sistema de biogás, donde la falla significa un riesgo de explosión o pérdida de ingresos, recomendamos materiales que excedan 2000 o incluso 3000 horas de los DESC.
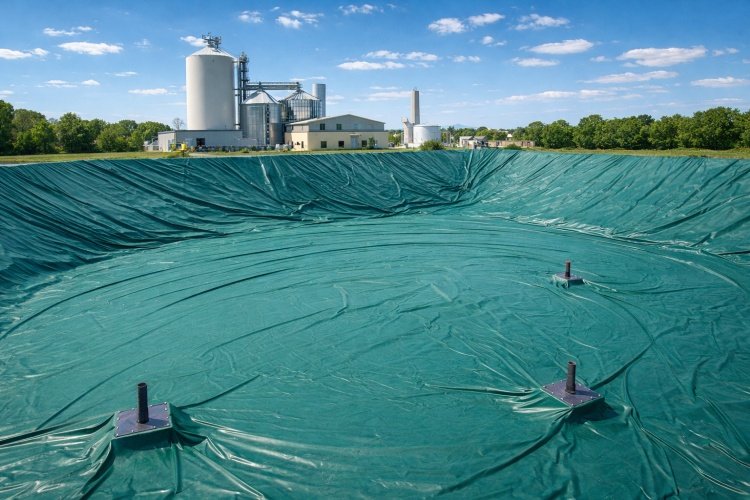
5. La prevención de fallas no se incluye en el proyecto con suficiente antelación
The final, and perhaps most frustrating, reason for failure is the timing of risk management. In too many projects, the "liner" se trata como una compra de productos básicos al final del cronograma de construcción.
The "All Black Plastic is the Same" Falacia
Project buyers often send out an RFQ for "2.0mm HDPE" y adjudicar el contrato al mejor postor. Esto ignora por completo los matices de la densidad de la resina, los paquetes de OIT y los porcentajes de retrabajo discutidos anteriormente.
Para cuando el material llega al sitio, la falla ya está integrada en el pastel. Ninguna instalación especializada puede reparar un material que se degradará químicamente en 3 años o que perderá gas a través de su estructura molecular.
Falta de control de calidad y control de calidad a nivel del sistema
La prevención de fallas requiere un plan de Garantía de Calidad (QA) que dicte el insumos de materiales, no sólo las pruebas in situ.
- Reactivo: Prueba de las costuras después de soldar (Prueba de presión de aire).
- Proactivo: Prueba de la resina antes de la extrusión. Garantizar que el Masterbatch sea compatible con la química del proyecto. Verificar que la consistencia entre rollos permita una soldadura automatizada confiable.
Cuando trabajamos con EPC en las primeras etapas de la fase de diseño, podemos hacer coincidir el material con la materia prima específica del digestor. Por ejemplo, un digestor que procesa residuos de matadero (alto contenido de grasas y aceites) necesita una formulación de revestimiento diferente a la de uno que procesa ensilaje de maíz. Ignorar esta fase de consulta es una de las principales causas de fallo del sistema.
Riesgos, limitaciones y cuándo los revestimientos NO son la respuesta
Si bien las geomembranas de alta calidad son el estándar de la industria para la contención de biogás, es importante reconocer dónde tienen limitaciones. Una evaluación honesta de estos riesgos forma parte de la selección profesional de materiales.
1. Límites de presión positiva:
Los revestimientos flexibles (especialmente las cubiertas flotantes) no son recipientes a presión. Normalmente operan a presiones muy bajas (p. ej., <5 mbar). If the operational design requires high-pressure storage, a flexible liner is not suitable due to the risk of "ballooning" y sobrecargar los puntos de anclaje. En estos casos se requieren tanques de acero u hormigón con recipientes de gas de doble membrana.
2. Riesgos de daños físicos:
Por muy buena que sea la resina, se puede perforar una lámina de 2,0 mm. Los agitadores (mezcladores) que caen, las herramientas afiladas que caen durante el mantenimiento o incluso la intrusión de animales pueden romper el sello. Los materiales seleccionados para las cubiertas expuestas deben tener una alta resistencia física a la perforación, pero dependen de estrictos protocolos de gestión del sitio.
3. "Impossible" Geometrías:
En geometrías de tanques extremadamente complejas con excesivas penetraciones, armaduras y soportes internos, crear un sistema de revestimiento sellado se vuelve excepcionalmente difícil. Cada penetración supone un riesgo de fuga. En tales diseños, depender únicamente de un revestimiento para la estanqueidad al gas puede ser químicamente sólido pero mecánicamente riesgoso. El material no puede compensar un diseño del tanque que imposibilita el sellado.
Conclusión
Biogas liner failure is rarely a single catastrophic event; it is a system failure that begins with the assumption that "plastic is plastic."
Un sistema de digestión anaeróbica confiable se basa en una barrera de contención que puede resistir a los enemigos invisibles: difusión de gases, extracción química, tensión de interfaz y fatiga térmica.
Para el oficial de adquisiciones o el ingeniero de proyectos, la conclusión es clara:
- Datos de demanda: Busque DESC > 2000 horas y valores de OIT de alta presión.
- Verificar soldabilidad: Elija resinas vírgenes con índices de fusión consistentes para garantizar que su instalador tenga éxito.
- Respeta la Química: Haga coincidir la formulación del revestimiento con la composición específica de su lechada.
En Especialista en impermeabilización, no solo vendemos rollos de plástico negro. Proporcionamos la tecnología de barrera de gas que asegura el flujo de ingresos de su proyecto. Prevenir una avería siempre es más barato que repararla. Si se encuentra en la etapa de planificación de un proyecto de biogás, contáctenos para analizar las especificaciones de materiales que garantizarán que su sistema permanezca hermético al gas a largo plazo.