

Un revêtement géomembranaire est aussi solide que son point le plus faible. Bien que nous nous concentrions fortement sur l’intégrité des grands panneaux et des joints, le point où un tuyau pénètre dans le revêtement est souvent le plus vulnérable. Une connexion défaillante signifie ici une fuite garantie, allant à l’encontre de l’objectif de l’ensemble du système de confinement.
Ce guide fournit un aperçu complet des principales méthodes permettant de créer un joint permanent et étanche entre une géomembrane et un tuyau en polyéthylène (PE). Nous couvrirons les méthodes de soudage, d'électrofusion et mécaniques, comparerons leurs performances et recommanderons la meilleure approche pour différents types de projets, des décharges aux réservoirs.
Before we dive into the "how," let's quickly review "why" cette connexion est si critique.
Pourquoi les géomembranes doivent être connectées aux tuyaux en PE
Dans presque tous les systèmes de confinement, les tuyaux sont essentiels. Ils remplissent des fonctions critiques telles que :
- Collecte et élimination des lixiviats dans les décharges.
- Évacuation et gestion des gaz.
- Systèmes de drainage des eaux de surface.
- Tuyaux d'entrée et de sortie pour étangs, réservoirs et réservoirs.
Chacun de ces tuyaux doit traverser un matériau imperméable barrière géomembranaire. La connexion doit être parfaitement étanche pour maintenir l’intégrité du système de confinement. Il doit être suffisamment solide pour résister aux contraintes mécaniques et suffisamment durable pour durer des décennies tout en étant exposé aux produits chimiques, aux intempéries et aux mouvements du sol.
Trois méthodes principales pour les connexions de tuyaux géomemembrane-PE
Il existe trois méthodes principales acceptées par l'industrie pour connecter une géomembrane à un tuyau en PE. Le choix dépend des exigences du projet en matière d'intégrité du joint, des conditions du site et du coût.
Soudage thermofusible : extrusion et coin chaud
Il s'agit de la méthode la plus courante et la plus fiable pour connecter des géomembranes PE aux tuyaux PE. Cela consiste à utiliser la chaleur pour faire fondre les deux matériaux ensemble, créant ainsi une liaison monolithique continue au niveau moléculaire. La soudure qui en résulte est souvent plus résistante que le matériau de base lui-même.
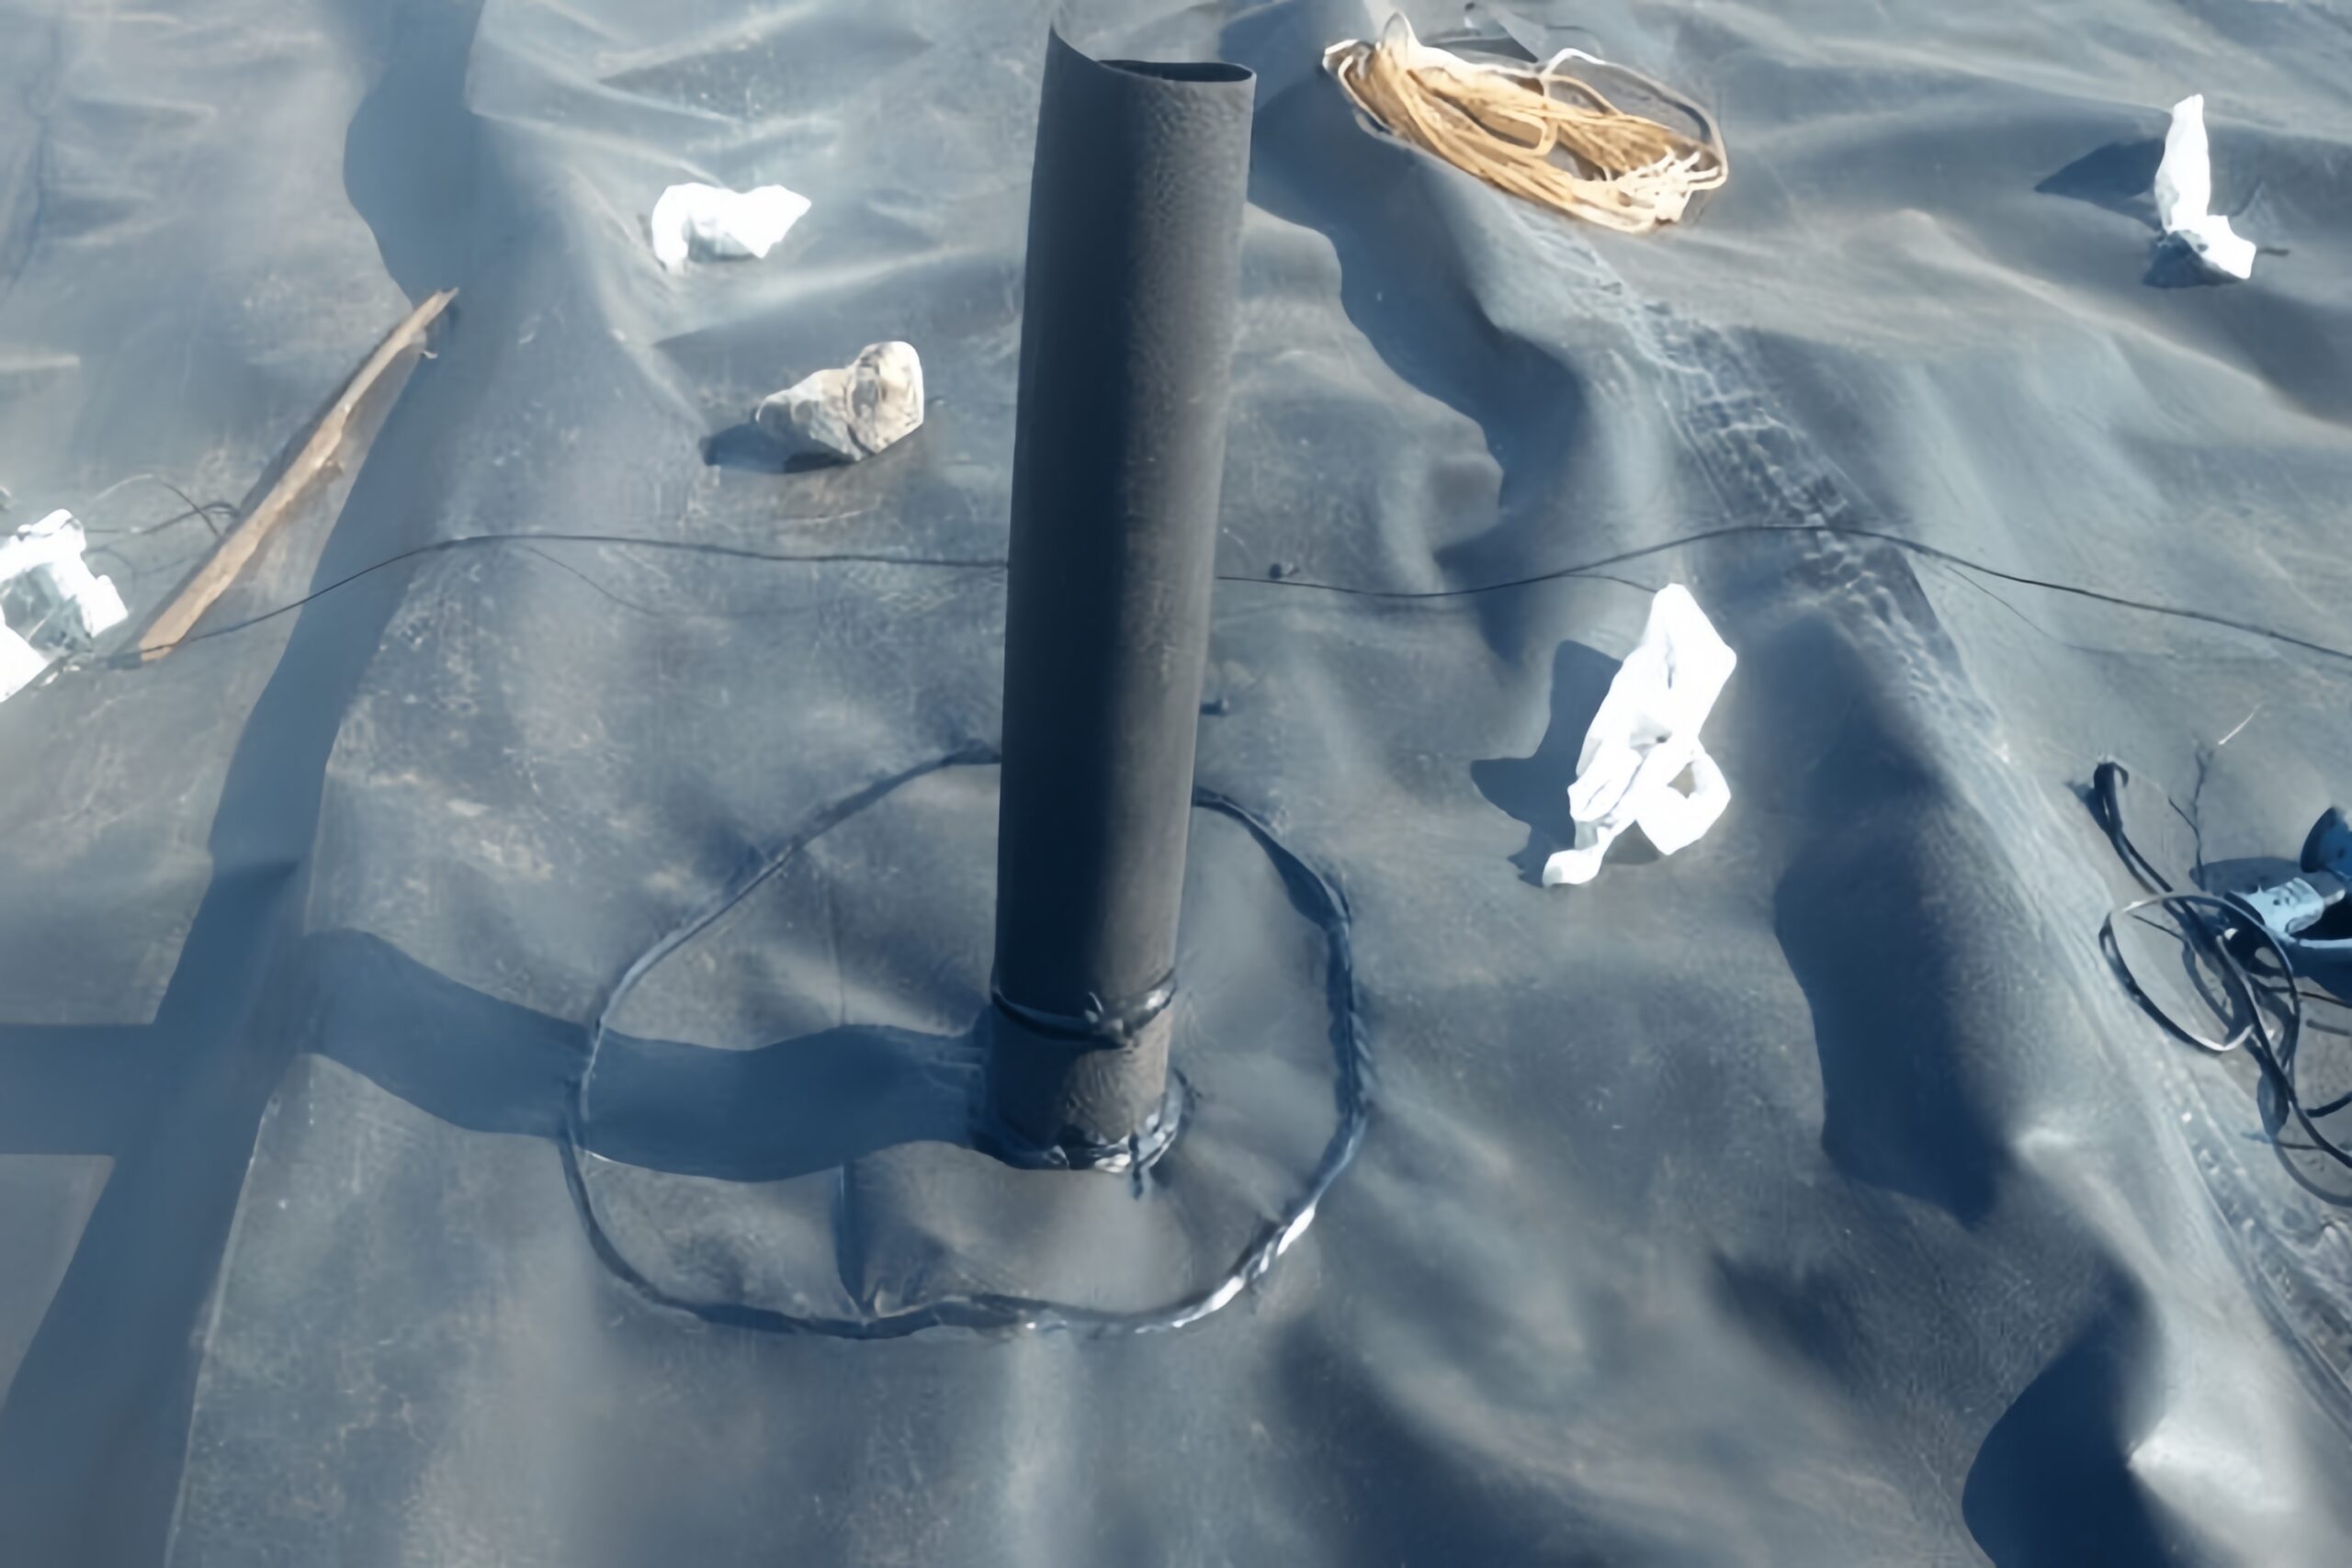
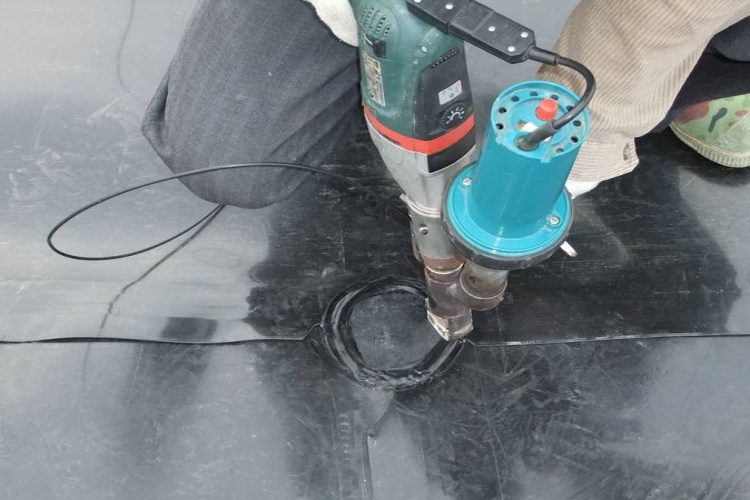
- Soudage par extrusion: In this process, a technician uses a handheld extrusion welder that heats the geomembrane and pipe surfaces while simultaneously laying down a molten bead of PE plastic. This bead fuses the two components together, creating a robust, custom-fitted seal. It's the go-to method for creating "pipe boots"—a detailed collar around the pipe.
- Bottes de tuyaux préfabriquées: Pour améliorer l’efficacité et la fiabilité, des bottes préfabriquées sont souvent utilisées. Ce sont des composants fabriqués en usine avec un manchon dimensionné au tuyau et une large bride. Le manchon est glissé sur le tuyau, et la bride est ensuite soudée directement au revêtement géomembranaire principal à l'aide d'une soudeuse à coin chaud ou par extrusion. Cela réduit les travaux de fabrication complexes sur site.
Cette méthode est standard pour les applications à haut risque comme les décharges en raison de ses performances d'étanchéité exceptionnelles.
Méthode d'électrofusion : utilisation de plaques d'électrofusion
The electrofusion method uses specialized fittings that have built-in heating coils. An "electrofusion saddle" ou une plaque est placée sur l'interface tuyau-géomembrane. Un courant électrique contrôlé passe ensuite à travers les bobines, générant une chaleur précise qui fait fondre et fusionner le raccord au tuyau et à la géomembrane.
Avantages :
- Sceau de haute qualité : Crée une soudure solide et homogène.
- Processus automatisé : Moins dépendant des compétences de l’opérateur que le soudage par extrusion manuel.
- Indépendant de la météo : Le processus est contrôlé et peut être effectué dans une plus large gamme de conditions météorologiques.
Limites:
- Nécessite des raccords et des processeurs d’électrofusion spécialisés.
- Le coût des raccords peut être plus élevé que pour un simple soudage par extrusion.
Cette méthode gagne en popularité pour sa rapidité et sa cohérence, notamment sur les grands projets comportant de nombreuses pénétrations identiques.

Connexion mécanique : brides et bandes de serrage
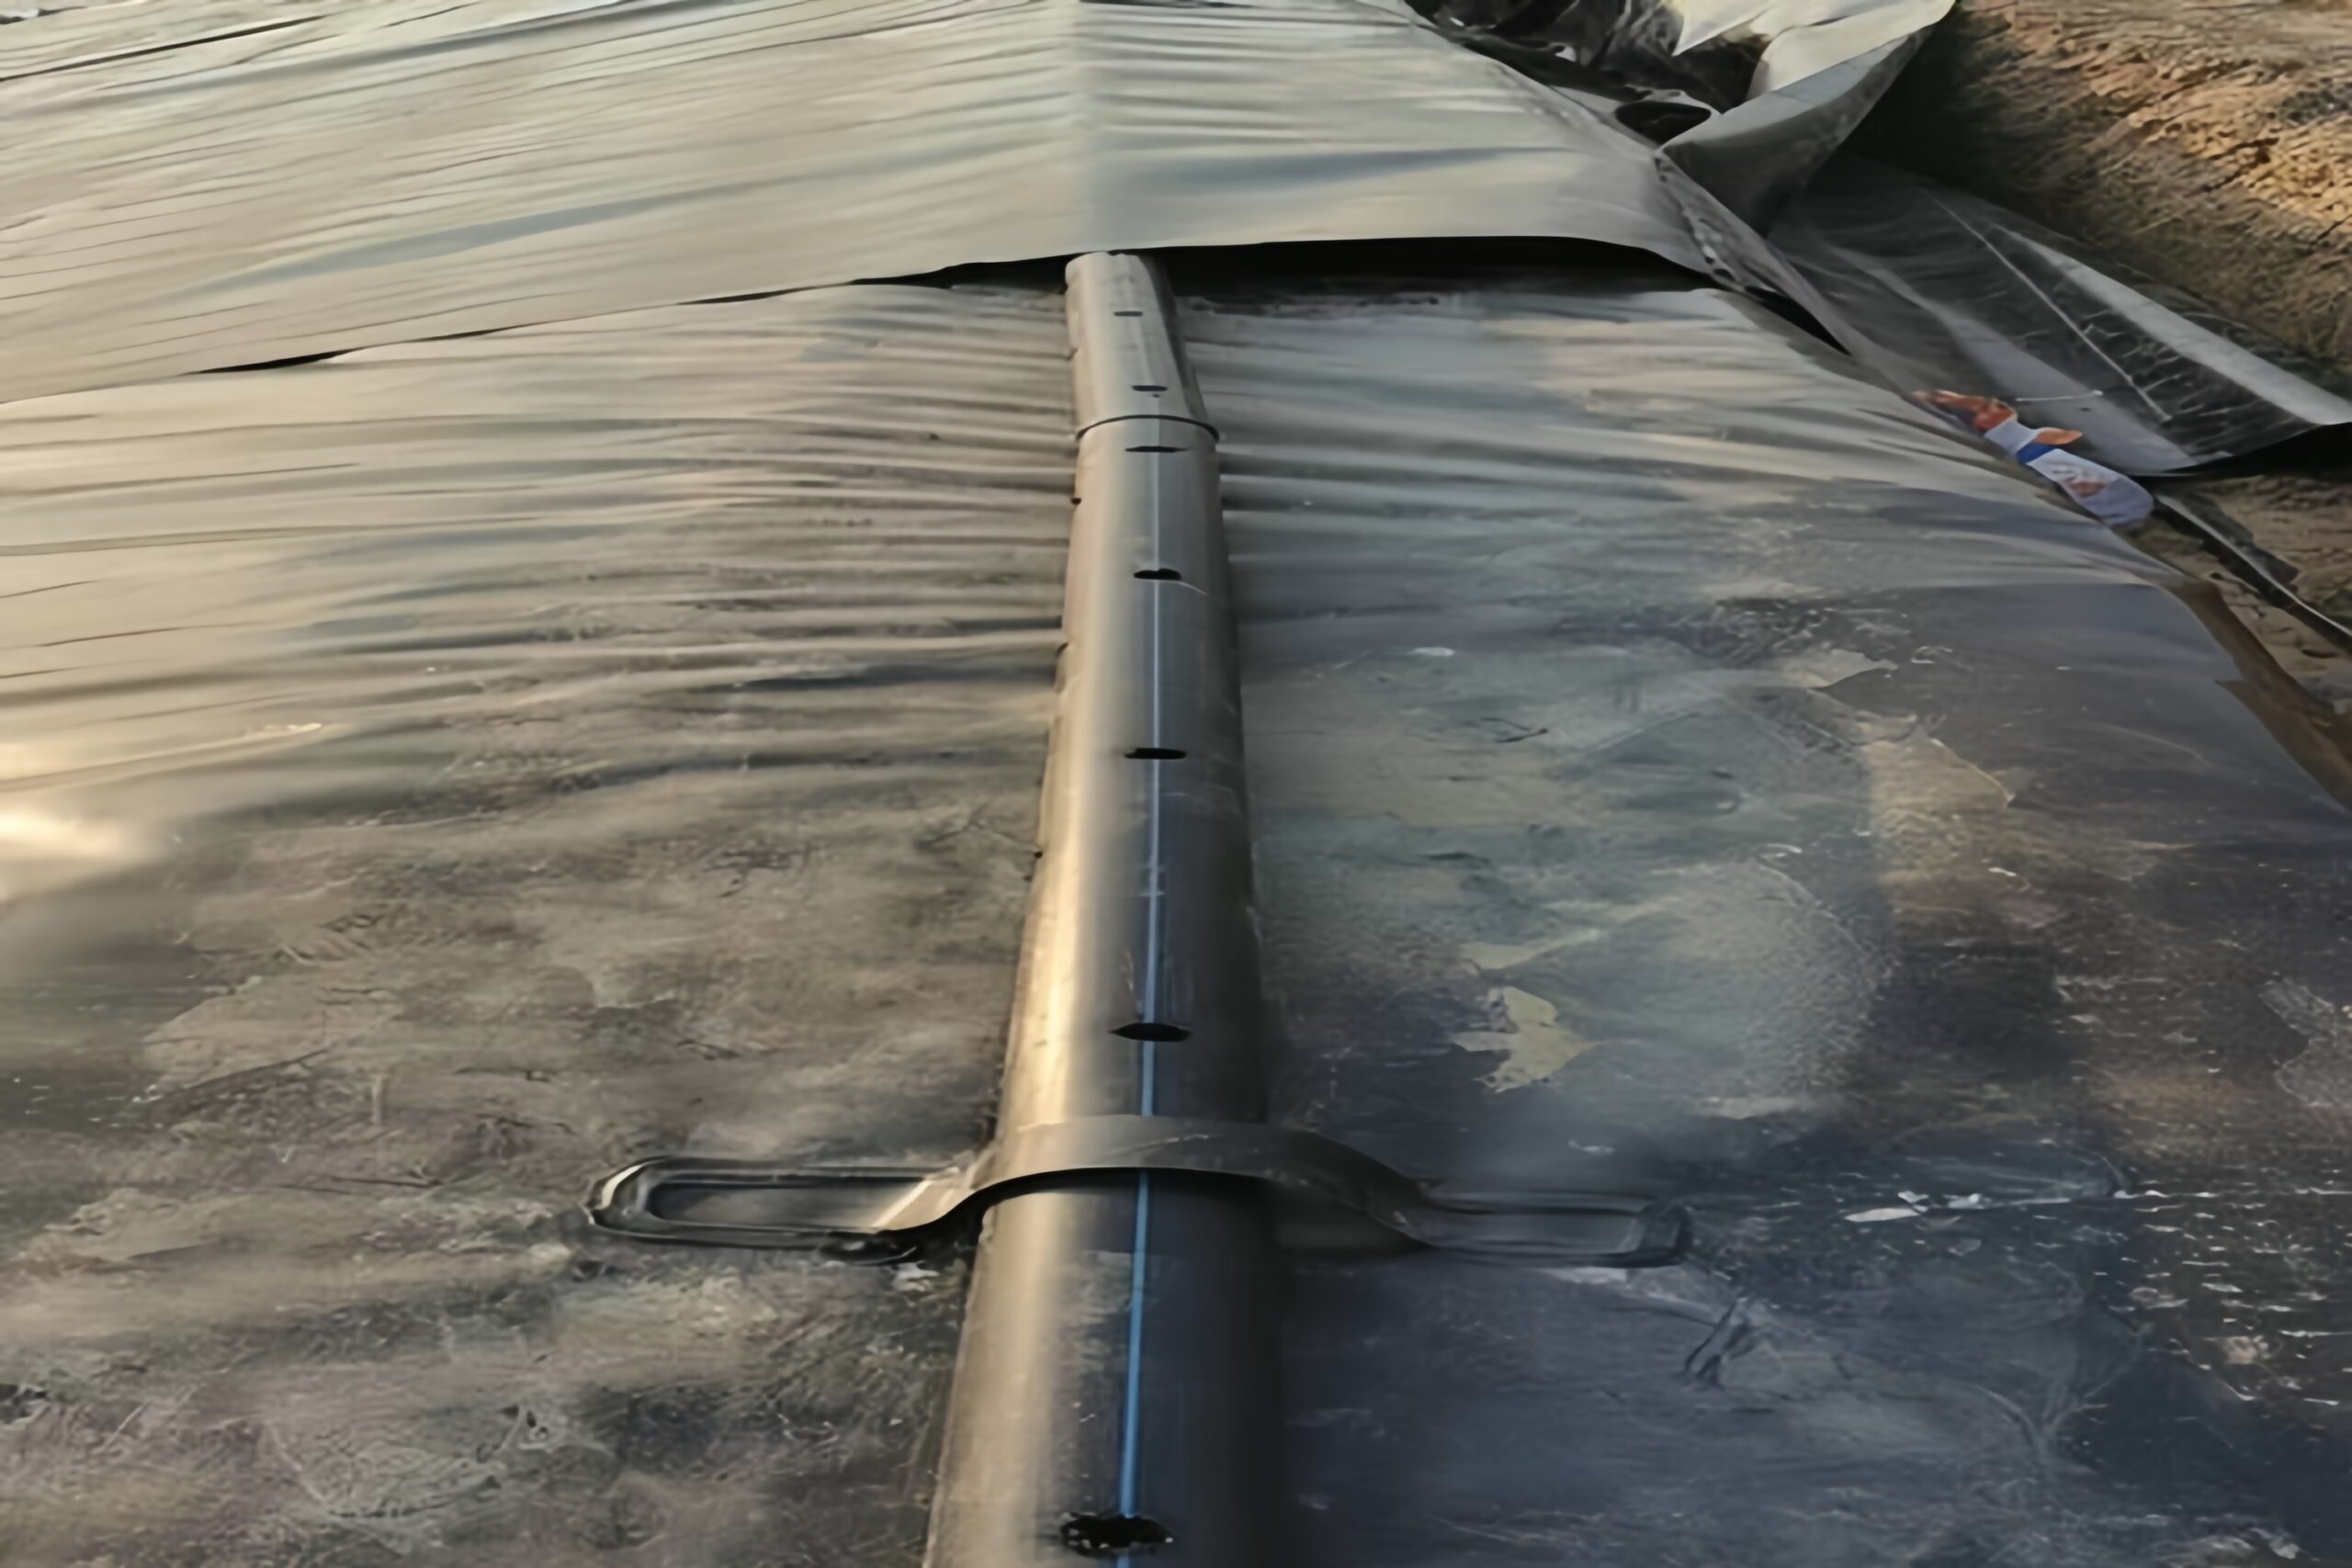
Cette méthode ne repose pas sur le soudage. Au lieu de cela, il utilise force mécanique pour comprimer un joint entre la géomembrane et le tuyau, créant ainsi un joint. Une configuration typique se compose de deux anneaux métalliques (brides) et d'un jeu de boulons. La géomembrane est placée sur le tuyau, un joint en néoprène est ajouté et les brides sont boulonnées ensemble, serrant fermement le revêtement sur le tuyau.
Scénarios appropriés :
- Connexion à différents matériaux : C'est la méthode la plus universelle et peut être utilisée pour relier une géomembrane à n'importe quel matériau de canalisation (PE, PVC, acier, béton).
- Applications à faible risque : Convient aux réservoirs ou aux étangs d'irrigation où l'absence de fuite absolue est moins critique que dans une décharge de déchets dangereux.
- Installations temporaires : Peut être démonté si nécessaire.
Le principal inconvénient est que le joint repose sur le maintien de la compression. Les boulons peuvent nécessiter un resserrage périodique (tous les 5 à 10 ans) et le joint peut se dégrader avec le temps.
Comparaison des méthodes de connexion
| Fonctionnalité | Soudage thermofusible | Soudage par électrofusion | Connexion mécanique |
|---|---|---|---|
| Performances du joint | Excellent. Liaison monolithique, souvent plus forte que le matériau parent. Le plus fiable pour un confinement à long terme. | Excellent. Crée une connexion soudée homogène et hautement fiable avec une qualité reproductible. | Bon à Passable. L'étanchéité dépend de la qualité du joint et d'une pression de serrage constante. Enclin à la relaxation avec le temps. |
| Efficacité sur site | Modéré. Nécessite des techniciens qualifiés et dépend des conditions météorologiques. Les bottes préfabriquées améliorent la vitesse. | Haut. Processus rapide, automatisé et moins affecté par les conditions météorologiques. Idéal pour les connexions répétitives. | Haut. Relativement simple à installer avec des outils standards et ne nécessite pas de travail de soudage spécialisé. |
| Coût & Entretien | Coût de main d’œuvre initial plus élevé mais zéro entretien à long terme. Coût du cycle de vie le plus fiable. | Coût des matériaux plus élevé pour les raccords mais peut réduire la main d'œuvre. Zéro maintenance à long terme. | Coût initial inférieur des matériaux et de la main-d'œuvre, mais nécessite inspection périodique et resserrage des boulons. Potentiel plus élevé de coûts de réparation futurs. |
Méthodes de connexion recommandées pour différents projets
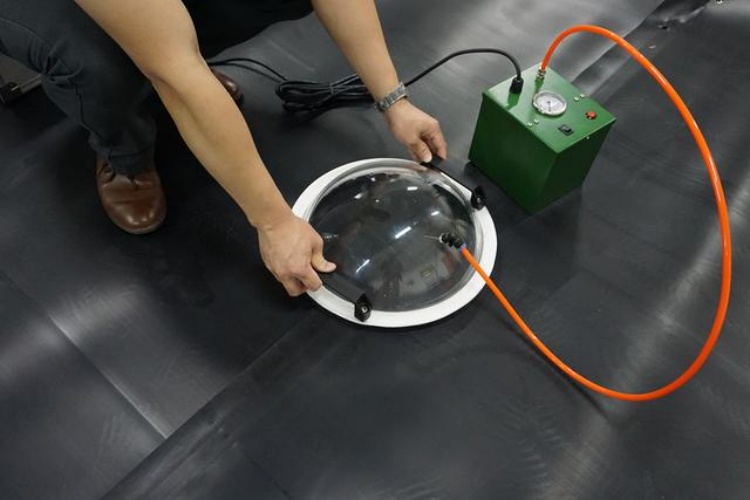
- Décharges (zéro fuite) : La seule méthode recommandée est une botte de tuyau soudée. Nous suggérons une soudure par extrusion primaire pour créer la botte, avec une soudure secondaire par chevauchement de la bride de la botte à la doublure. Cela permet de tester la pression des canaux d'air pour garantir une étanchéité parfaite.
- Réservoirs de traitement des eaux usées : La résistance chimique est essentielle. UN connexion soudée l’utilisation d’une qualité PE correspondante est essentielle pour éviter la dégradation due à l’exposition aux produits chimiques.
- Réservoirs / Étangs à poissons : La pression est plus faible. Gaines de tuyauterie préfabriquées sont un excellent choix pour la vitesse et la fiabilité, mais un système correctement installé bride mécanique peut également être une solution rentable et suffisante.
- Réservoirs chimiques : Pour les environnements à forte corrosion, un connexion soudée par extrusion n'est pas négociable. La soudure doit être réalisée avec un polymère certifié pour résister aux produits chimiques spécifiques stockés.
Erreurs courantes et précautions clés
Selon les données de terrain, les échecs de connexion sont presque toujours dus à une erreur d’installation. Voici les principales erreurs à éviter :
- Mauvaise préparation de la surface : Le fait de ne pas nettoyer l’huile, la poussière et l’humidité des surfaces avant le soudage entraînera une liaison faible, voire inexistante.
- Paramètres de soudage incorrects : L’utilisation d’une température trop élevée ou trop basse, ou d’une vitesse de déplacement trop rapide ou trop lente, créera une soudure défectueuse. Toutes les soudures doivent être effectuées par des techniciens certifiés.
- Compression inégale des brides : Pour les connexions mécaniques, les boulons doivent être serrés en étoile à un couple spécifié (généralement 50 à 150 N·m). Une pression inégale est la première cause de défaillance des garnitures mécaniques, représentant environ 50 % des fuites.
- Ignorer la dilatation thermique : Un système doit s'adapter au mouvement thermique (25 à 40 mm par 100 m de tuyau). Les connexions rigides peuvent concentrer les contraintes, conduisant à une rupture.
Après l'installation, l'AQ/CQ est essentiel. Nous effectuons des tests de pression d'air (généralement 10 à 50 kPa) sur les joints à double soudure pour vérifier l'intégrité du joint à 100 % avant le remblayage.
Comment choisir la meilleure méthode de connexion
Choisir la bonne méthode revient à équilibrer trois facteurs : les exigences d’étanchéité, les conditions du site et le budget. Pour les applications critiques telles que les décharges ou le confinement de produits chimiques, la fiabilité supérieure et la nature sans entretien d'un connexion soudée faites-en le seul choix professionnel. Pour les projets à faible risque ou lorsque des connexions à des tuyaux sans PE sont nécessaires, un connexion mécanique offre une alternative pratique et rentable lorsqu’elle est correctement installée.