Elegir la geomembrana adecuada es sólo la mitad de la batalla; asegurar una instalación perfecta y sin fugas es lo que garantiza el éxito del proyecto. Si bien los revestimientos de HDPE son comunes, las geomembranas de PVC flexibles presentan ventajas únicas y requieren un enfoque de soldadura distinto que muchos ingenieros pasan por alto.
Esta guía proporciona una descripción general definitiva del proceso de soldadura de geomembranas de PVC. Cubriremos los detalles específicos del material, los procedimientos paso a paso, el control de calidad y una comparación detallada con HDPE y LLDPE, brindándole la confianza técnica para administrar su próximo proyecto de revestimiento de manera efectiva.

Comprender los matices de soldar diferentes polímeros es fundamental. Un método que funciona perfectamente para HDPE rígido puede dañar o destruir fácilmente una costura de PVC. Este artículo desglosa la ciencia detrás de los procesos, lo que le ayudará a evitar errores costosos y garantizar la integridad a largo plazo de su sistema de contención.
Propiedades de los materiales que influyen en el comportamiento de soldadura de PVC
Antes de poder soldar PVC, debemos comprender su naturaleza fundamental. A diferencia de la estructura semicristalina del polietileno de alta densidad (HDPE) y del polietileno lineal de baja densidad (LLDPE), el cloruro de polivinilo (PVC) es un polímero amorfo. Sus propiedades están fuertemente influenciadas por los plastificantes, aditivos que lo hacen suave y flexible.
Estas características únicas impactan directamente en su comportamiento de soldadura:
- Temperatura de fusión más baja: El PVC se ablanda y se vuelve soldable a una temperatura mucho más baja (normalmente entre 250 y 400 °C para la soldadura con aire caliente) en comparación con el alto calor necesario para la fusión de HDPE/LLDPE (350 y 450 °C). Esto hace que sea más fácil de manejar con equipos más pequeños pero también lo hace más susceptible al sobrecalentamiento.
- Contenido de plastificante: The presence of plasticizers means we must be careful with heat. Excessive temperature can cause these plasticizers to migrate or "boil off" de la superficie, haciendo que el material se vuelva quebradizo y comprometiendo la flexibilidad y resistencia a largo plazo de la soldadura.
- Soldabilidad química: PVC’s molecular structure allows it to be softened and fused using chemical solvents. This "solvent welding" o la unión adhesiva es un método completamente exclusivo del PVC, ya que la química no polar del HDPE y el LLDPE evita cualquier forma de unión química.
Esta flexibilidad inherente hace que el PVC sea ideal para proyectos con geometrías complejas, como estanques decorativos, canales y túneles, donde el revestimiento debe adaptarse a formas intrincadas sin una gran tensión.
Pasos de preparación antes de soldar geomembranas de PVC
En mi experiencia, más del 90% de los fallos en la soldadura se deben a una mala preparación. Una soldadura perfecta es imposible sobre una superficie contaminada o mal alineada. Antes de aplicar calor o disolvente, se debe seguir un estricto protocolo de preparación.
- Limpieza del área de la costura: La zona de superposición (normalmente de 10 a 15 cm o de 4 a 6 pulgadas) debe estar impecablemente limpia. Utilice un paño limpio, seco y sin pelusa para eliminar todo el polvo, la humedad, el barro o los aceites. Si es necesario, se puede utilizar un disolvente suave aprobado por el fabricante, pero debe asegurarse de que se evapore por completo antes de comenzar a soldar.
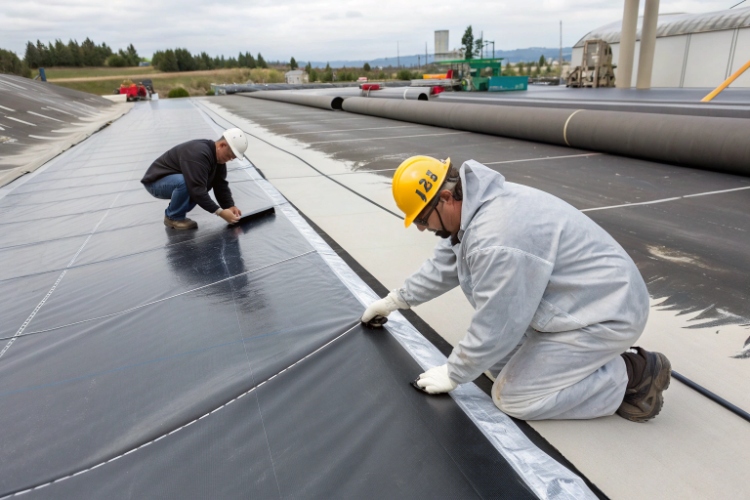
- Alineación y superposición de paneles: Coloque los dos paneles de geomembrana de PVC planos, asegurándose de que no tengan arrugas ni tensiones. La superposición debe ser consistente a lo largo de toda la costura. La superposición inconsistente puede provocar puntos débiles o hacer que el soldador se desvíe.
- Recortar y alisar: Cualquier borde áspero o desigual de las láminas debe recortarse para crear una línea recta y suave que pueda seguir la máquina de soldar. Los cortes afilados o los bordes dentados pueden interferir con los rodillos de presión y crear canales para fugas.
Principales métodos de soldadura para geomembranas de PVC
El PVC ofrece más versatilidad en los métodos de unión que las poliolefinas como el HDPE. Los tres métodos principales utilizados en el campo tienen cada uno aplicaciones específicas.
- Soldadura por aire caliente: Este es el método más común para unir PVC en el campo. Un soldador manual o automático lanza un chorro de aire sobrecalentado entre las dos láminas superpuestas, derritiendo sus superficies. Inmediatamente sigue un rodillo de presión de silicona, que presiona las superficies fundidas para crear una unión homogénea. Es excelente para trabajos de detalle, parches y fundas para tuberías.
- Soldadura de cuña caliente: Para costuras largas y rectas, un soldador de cuña caliente es más eficiente. Esta máquina automatizada utiliza una cuña de metal calentada para derretir las superficies del material, seguida de ruedas motrices que también actúan como rodillos de presión. Los soldadores de cuña de PVC modernos pueden crear una costura de doble vía con un canal de aire central para pruebas no destructivas, que tradicionalmente solo se asociaba con HDPE.
- Soldadura con Solvente (Fusión Química): Este método utiliza un disolvente químico o un adhesivo con cuerpo para suavizar las superficies de las láminas de PVC. Las moléculas de las dos láminas se entremezclan y, una vez que el disolvente se evapora, se forma un enlace fuerte y fusionado. Esta técnica se utiliza a menudo para reparaciones, detalles o en situaciones en las que no hay energía disponible para los soldadores térmicos. Es exclusivo del PVC y no se puede utilizar en HDPE o LLDPE.
Procedimiento de soldadura de geomembrana de PVC paso a paso (método de aire caliente)
A continuación se muestra un procedimiento de campo simplificado, paso a paso, para una soldadura típica con aire caliente, la técnica más común para geomembranas de PVC.
- Realizar un Soldadura de prueba: Antes de comenzar con el revestimiento principal, realice siempre una soldadura de prueba en un trozo de sobra del mismo material de PVC. Esto le permite marcar la temperatura, velocidad y presión correctas para las condiciones ambientales actuales (temperatura, humedad, viento). La soldadura de prueba debe someterse a pruebas destructivas (desprendimiento y corte) para confirmar que cumple con las especificaciones del proyecto.
- Establecer parámetros de soldadura:
- Temperatura: Configure la soldadora a la temperatura óptima, generalmente entre 250 °C y 400 °C. Los materiales más gruesos requieren temperaturas más altas.
- Velocidad: Adjust the travel speed. Moving too fast results in a "cold weld" eso no se unirá correctamente. Si se mueve demasiado lento, se sobrecalentará y quemará el PVC. Una velocidad típica es de 1,5 a 3,5 metros por minuto.
- Presión: Asegúrese de aplicar una presión firme y constante con el rodillo manual inmediatamente detrás de la boquilla de aire caliente. Esto es fundamental para fusionar las capas fundidas y eliminar las bolsas de aire.
- Ejecutar la soldadura: Inserte la boquilla del soldador de aire caliente en la superposición. A medida que mueve el soldador a lo largo de la costura, el aire caliente derrite el material. Siga inmediatamente con el rodillo de presión, aplicando una presión firme y uniforme con un movimiento suave.
- Inspección visual: As the weld is completed, visually inspect the seam. A good weld will have a small "bleed-out" de material fundido a lo largo del borde de la costura, lo que indica una fusión adecuada. No debe haber signos de carbonización (sobrecalentamiento) o decoloración.

Control de calidad y pruebas después de la soldadura
Una soldadura completa no es una soldadura confirmada hasta que haya pasado las pruebas de control de calidad. Este paso de verificación es crucial para la documentación de CQA y brinda la tranquilidad de saber que la costura es hermética.
- Prueba de canal de aire (para soldaduras de doble vía): Esta prueba no destructiva es el método preferido para uniones largas creadas por un soldador de cuña caliente. El canal de aire entre las dos soldaduras paralelas está sellado en ambos extremos y se conecta una bomba de aire con un manómetro mediante una aguja. El canal se infla a una presión específica (por ejemplo, 25-30 PSI). Después de un período de estabilización, la presión no debe caer más de una cantidad especificada (por ejemplo, 2 a 4 PSI) en 5 minutos. Una caída significativa indica una fuga en la costura.
- Prueba de caja de vacío: Esta prueba se utiliza para extrusión o soldaduras de aire caliente de vía única, especialmente en parches y alrededor de detalles. Sobre la costura se coloca una caja de prueba con una ventana de visualización transparente y una junta de goma suave en la parte inferior. Se aplica una solución de agua y jabón a la costura. Una bomba crea un vacío dentro de la caja. Si hay una fuga en la soldadura, se formarán burbujas en la solución jabonosa, lo que indicará la ubicación exacta del defecto.
- Pruebas destructivas (pelar y cortar): Periódicamente, se corta una muestra de la costura instalada (luego se repara el orificio) y se envía a un laboratorio o se prueba en el sitio con un tensiómetro de campo. Se prueba la muestra para determinar su resistencia al pelado (separar las dos hojas) y resistencia al corte (tirar a lo largo de la costura). Los resultados deben cumplir con las especificaciones del proyecto, que generalmente requieren que la unión sea lo suficientemente fuerte como para que la falla ocurra en el material principal, no en la soldadura en sí (conocida como Film Tearing Bond o FTB).
Diferencias clave entre la soldadura de PVC, HDPE y LLDPE
Comprender las distinciones entre soldar estos tres materiales comunes es esencial para cualquier gerente de proyecto o ingeniero. Las suposiciones erróneas pueden provocar fallos críticos.
A continuación se muestra una tabla comparativa resumida que destaca las diferencias más importantes:
| Característica | Soldadura de geomembrana de PVC | Soldadura de geomembrana HDPE / LLDPE |
|---|---|---|
| Método primario | Aire Caliente, Cuña Caliente, Solvente/Adhesivo | Hot Wedge (primario), Extrusión (detalle) |
| Temperatura de soldadura | Más bajo & rango más crítico (250–400°C) | Más alto & rango más amplio (350–450°C) |
| Flexibilidad de materiales | Muy alto. Se adapta fácilmente a la subrasante y a los detalles. | Bajo (HDPE) a Medio (LLDPE). Más rígido, requiere cortes de relieve. |
| Control de temperatura | Crítico. Ventana estrecha para evitar que se queme el plastificante. | Menos sensible debido a la estructura cristalina estable. |
| Tipo de costura | Históricamente de vía única. Los soldadores modernos ofrecen doble vía. | La vía doble con canal de aire es el estándar de la industria. |
| Resistencia de la costura | Alto, normalmente logrando 80-90% de la resistencia del material parental. | Muy alto, logrando 100%+ de la resistencia del material original mediante fusión. |
| Pruebas de control de calidad | Caja de vacío, canal de aire, pelar/cortar | Canal de aire (primario), caja de vacío, pelado/corte |
| Dependencia del clima | Se puede soldar a bajas temperaturas, pero es sensible a la humedad. | Menos sensible a la humedad, pero requiere temperaturas ambiente más altas (>5ºC). |
La conclusión clave es que la soldadura de PVC es un proceso definido por la delicadeza y una cuidadosa gestión del calor, mientras que la soldadura de HDPE es un proceso de fusión térmica de fuerza bruta.
Problemas comunes de soldadura de PVC y cómo evitarlos
Incluso con el mejor equipo, pueden surgir problemas. Aquí hay una guía rápida de solución de problemas para los problemas más comunes que vemos en el campo.
Problema 1: sobrecalentamiento, decoloración o humo
- Causa: La temperatura de la soldadora es demasiado alta o la velocidad de desplazamiento es demasiado lenta. Se trata de quemar el PVC y sus plastificantes.
- Prevención: Realice siempre una soldadura de prueba para establecer los parámetros correctos. Reduzca la temperatura en incrementos de 10°C o aumente la velocidad de desplazamiento hasta que la soldadura esté limpia.
- Solución: Recorta la sección dañada y vuelve a soldar con un parche. El material quemado ha perdido su integridad estructural y no puede repararse.
Problem 2: Weak Bond or "Cold Weld"
- Causa: La temperatura de la soldadora es demasiado baja, la velocidad de desplazamiento es demasiado rápida o se aplicó una presión insuficiente. Los materiales se ablandaron pero no se fusionaron completamente.
- Prevención: Asegúrese de que la soldadura de prueba pase una prueba de pelado destructiva. Limpie bien las superficies, ya que una fina capa de polvo puede impedir una fusión adecuada.
- Solución: A veces, esto se puede reparar volviendo a soldar sobre la costura a una temperatura más alta, pero la mejor práctica es instalar una tira de tapa (una nueva capa de PVC soldada sobre toda la costura defectuosa).
Problem 3: Wrinkles and "Fishmouths" en la costura
- Causa: La geomembrana no se colocó plana y libre de tensión antes de soldar, o el soldador no se dirigió correctamente. A medida que el material se calienta y enfría, esta tensión crea una arruga o canal en el borde de la costura.
- Prevención: Ensure panels are relaxed and have no wrinkles before starting a seam. For large thermal wrinkles ("bridging"), wait for cooler temperatures when the sheet lays flat.
- Solución: Una pequeña boca de pez se puede cortar a lo largo, colocarla plana y parchearla. Uno grande puede requerir cortar toda la sección arrugada y soldar un panel nuevo.
Mejores prácticas para garantizar el rendimiento a largo plazo de los revestimientos de PVC
Una instalación exitosa va más allá de unas buenas soldaduras. Implica un enfoque holístico para el manejo de materiales y la gestión del sitio.
- Almacenamiento adecuado: Mantenga los rollos de PVC cubiertos y protegidos de la luz solar directa hasta su despliegue. La exposición prolongada a los rayos UV antes de la instalación puede degradar la superficie del material.
- Protección de superficies: Asegúrese de que la subrasante esté lisa y libre de rocas o escombros afilados. Se recomienda encarecidamente una base protectora geotextil no tejida.
- Conciencia Ambiental: Si bien el PVC se puede soldar a temperaturas más frías que el HDPE, evite soldar durante la lluvia o en condiciones extremadamente húmedas o polvorientas, ya que pueden comprometer la calidad de la costura.
- Documentación completa: Mantenga un registro detallado de cada costura. Registre la fecha, la identificación del soldador, el nombre del técnico, la configuración de la máquina y los resultados de todas las pruebas de control de calidad. Esto crea un registro CQA invaluable.
Si sigue estas mejores prácticas, podrá asegurarse de que su revestimiento de PVC flexible proporcione una contención confiable a largo plazo.
Conclusión
La soldadura de geomembranas de PVC es un conjunto de habilidades distinto, independiente de las técnicas utilizadas para HDPE y LLDPE. Sus requisitos de temperatura más bajos y su opción de soldadura con solvente lo convierten en una opción versátil, pero su sensibilidad al sobrecalentamiento exige una mayor precisión del operador. Comprender estas diferencias específicas de los materiales no es solo un detalle técnico: es fundamental para garantizar la seguridad, la durabilidad y el éxito de su proyecto de ingeniería.