"How long will my HDPE liner last?" Como proveedor de geosintéticos para la industria minera, es la pregunta más común (y más crítica) que escucho. La respuesta no es nada sencilla. He visto revestimientos de HDPE en algunas aplicaciones diseñadas para 30 años fallar en menos de 8, mientras que otros en diferentes entornos están en camino de durar siglos.
Esta guía proporciona una visión basada en datos de la vida útil real de Geomembranas de HDPE en minería. Desglosaremos los factores clave (entorno químico, temperatura y estrés) que dictan la longevidad del revestimiento, ayudándole a ir más allá de las simples especificaciones de espesor para tomar decisiones informadas para la seguridad y rentabilidad de su proyecto.

Comprender el papel de los revestimientos de HDPE en las operaciones mineras
Las geomembranas de polietileno de alta densidad (HDPE) son el material de contención más utilizado en la minería moderna. Su función principal es actuar como una barrera impermeable para evitar que las soluciones de proceso y el agua contaminada se escapen al medio ambiente. Los encontrarás en:
- Plataformas de lixiviación en pilas: Contiene cianuro o soluciones ácidas que se utilizan para extraer metales preciosos como oro, plata y cobre.
- Estanques de Relaves: Proporcionar una barrera segura en la base de las instalaciones de almacenamiento de relaves para contener los lodos residuales.
- Estanques y Canales de Proceso: Revestimiento de estanques de evaporación, estanques de aguas pluviales y canales de solución para evitar la pérdida de producto y la contaminación ambiental.
Expectativas típicas de vida útil de los revestimientos de HDPE en minería
La vida útil de un revestimiento de HDPE no es un número único; es un proceso de degradación predecible de tres etapas. Comprender esto es clave para tener una expectativa realista.
- Etapa 1: Agotamiento de antioxidantes: Los revestimientos de HDPE contienen un paquete antioxidante para proteger el polímero. Esta etapa es cuando esos antioxidantes se consumen lentamente por el calor, la exposición química y la oxidación. Las propiedades físicas del revestimiento permanecen prácticamente sin cambios durante este tiempo.
- Etapa 2: Tiempo de Inducción: Una vez que los antioxidantes se agotan por completo, sigue un breve período en el que el polímero comienza a reaccionar, pero la degradación aún no es rápida.
- Etapa 3: Degradación acelerada: La estructura del polímero comienza a descomponerse rápidamente. La resistencia a la tracción disminuye, el material se vuelve quebradizo y se acelera el agrietamiento por tensión.
La industria normalmente define la función vida útil como el tiempo que tarda el revestimiento en alcanzar el 50% de su resistencia o alargamiento inicial. Más allá de este punto, el riesgo de fracaso aumenta exponencialmente. En condiciones ideales, enterrado a 20°C y sin ataque químico, esto podría llevar más de 400 años. Sin embargo, los entornos mineros están lejos de ser ideales.
Impacto de diferentes tipos de minería y entornos químicos
La química específica de una operación minera es un factor importante en la vida útil de un revestimiento.
Lixiviación en pilas de oro y plata (soluciones de cianuro)
La lixiviación de oro normalmente utiliza una solución de cianuro de alto pH (pH 10-13). Este entorno es relativamente suave para el HDPE. Las condiciones alcalinas no atacan agresivamente al polímero, por lo que la degradación se debe principalmente a la temperatura y al agotamiento de los antioxidantes naturales. En un clima templado, un revestimiento bien cubierto en una plataforma de lixiviación en pilas de oro puede tener una vida útil realista de 40 a 60 años.
Minería de Cobre (Soluciones de Sulfato Ácido)
Esta es una de las aplicaciones más desafiantes para el HDPE. La lixiviación en pilas de cobre utiliza una solución de ácido sulfúrico de bajo pH (pH <2), que es agresivo por sí solo. El verdadero problema, sin embargo, es la efecto catalítico de los iones metálicos. Los iones de cobre (Cu²⁺) y especialmente de hierro (Fe³⁺) disueltos actúan como catalizadores, acelerando drásticamente el agotamiento del paquete antioxidante del revestimiento. Este efecto catalítico puede reducir la vida útil de un revestimiento entre un 50 y un 75 % en comparación con un entorno ácido no metálico. Un revestimiento que podría durar 30 años en ácido puro podría fallar en 8 a 15 años en una solución de lixiviación de cobre caliente.
Otros entornos desafiantes
- Minería de Potasa y Sal: La alta salinidad generalmente no es una amenaza química importante para el HDPE, pero estas operaciones a menudo implican altas temperaturas, lo que se convierte en la preocupación dominante.
- Minería de Níquel y Cobalto: Algunos procesos utilizan ácidos extremadamente agresivos (pH <1) y altas temperaturas (50-70°C). HDPE es no recomendado en estas condiciones, ya que puede fallar en tan sólo 3-8 años. Materiales como el polipropileno (PP) son una opción más adecuada.
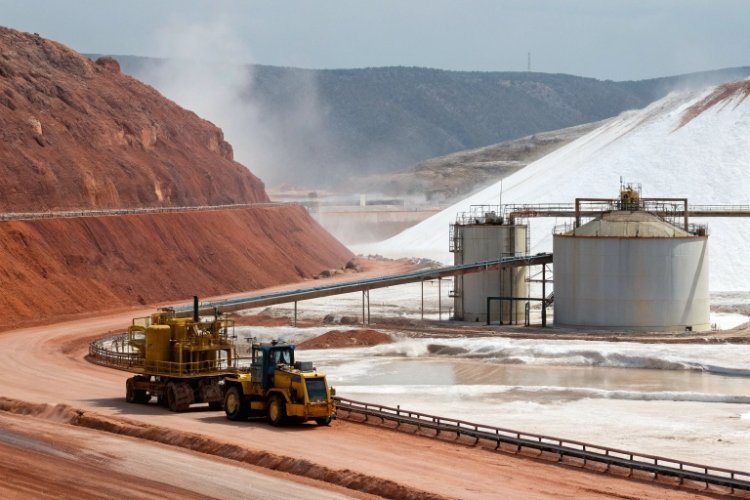
Efecto de la temperatura y las condiciones climáticas sobre la longevidad del HDPE
Si hay un único factor que domina la vida útil del revestimiento de HDPE, es temperatura. La relación es exponencial: un pequeño aumento de temperatura provoca una gran disminución de la vida útil.
| Temperatura promedio del revestimiento | Vida útil esperada (química ideal) | Notas |
|---|---|---|
| 10-20°C | 400+ años | Aplicaciones árticas o de gran altitud, completamente enterradas. |
| 20-35°C | 100-200 años | Típico de climas templados. |
| 35-45°C | 30-60 años | Climas cálidos o revestimientos parcialmente expuestos. |
| 45-55°C | 10-25 años | Común dentro de plataformas de lixiviación en pilas calientes. |
| 55-65°C | 5-12 años | Operaciones de alta temperatura. |
| >65ºC | <5 años | No se recomienda HDPE; Considere los revestimientos de PP. |
Las temperaturas más altas aceleran la degradación de tres maneras: aumentan la tasa de difusión de oxígeno en el polímero, aumentan la solubilidad del oxígeno en la solución del proceso y aceleran la tasa de oxidación de la reacción química.
Otros factores climáticos también influyen:
- Exposición a los rayos UV: La luz solar directa es extremadamente dañina. El negro de carbón en los revestimientos de HDPE brinda protección UV, pero cualquier revestimiento expuesto tendrá una vida útil significativamente más corta (a menudo solo 10-20 años) que uno enterrado.
- Ciclos de congelación y descongelación: En climas fríos, el congelamiento y descongelamiento repetidos pueden causar tensión mecánica y fatiga, particularmente en las costuras.
Estreses mecánicos y operativos en aplicaciones mineras
Las tensiones físicas pueden provocar fallos prematuros mucho antes de que la degradación química se convierta en un problema.
- Carga desde el apilamiento de mineral: El inmenso peso del mineral o los relaves (a menudo apilados a más de 100 metros de altura) somete al revestimiento a una gran tensión de compresión.
- Punción y abrasión: Las rocas angulares y afiladas en el mineral o la subrasante pueden crear cargas puntuales que perforan o desgastan el revestimiento. Este riesgo es mayor en la base del montón.
- Liquidación Diferencial: El asentamiento desigual de la subrasante o de los relaves puede estirar el revestimiento, creando una alta tensión de tracción y provocando grietas por tensión, especialmente en áreas con un paquete de antioxidantes agotado.
Selección de la geomembrana de HDPE adecuada para uso en minería
Elegir el revestimiento adecuado implica algo más que elegir el grosor.
- Espesor: Los espesores comunes para la minería son 1,5 mm, 2,0 mm y 2,5 mm. Los revestimientos más gruesos ofrecen una mayor resistencia a las perforaciones y un camino de difusión más largo para el oxígeno, lo que prolonga directamente la vida útil. Para aplicaciones de alto estrés (por ejemplo, plataformas de lixiviación en pilas profundas), a menudo se especifican 2,5 mm o 3,0 mm.
- Textura de la superficie: Los revestimientos lisos se utilizan en zonas planas, pero en pendientes, revestimientos texturizados Son esenciales para aumentar la fricción entre el revestimiento y el suelo o geosintéticos superpuestos, asegurando la estabilidad del talud.
- Calidad de resina y paquete de antioxidantes: This is the liner's "secret recipe." Para aplicaciones mineras exigentes, debe utilizar un revestimiento hecho de resina 100 % virgen con un paquete antioxidante robusto y de alto rendimiento diseñado para exposición química y térmica a largo plazo. Se utilizan especificaciones como el tiempo de inducción oxidativa a alta presión (HP-OIT) para medir la calidad de este paquete.
Factores de diseño e instalación que influyen en la vida útil
Un revestimiento premium puede arruinarse por un diseño e instalación deficientes.
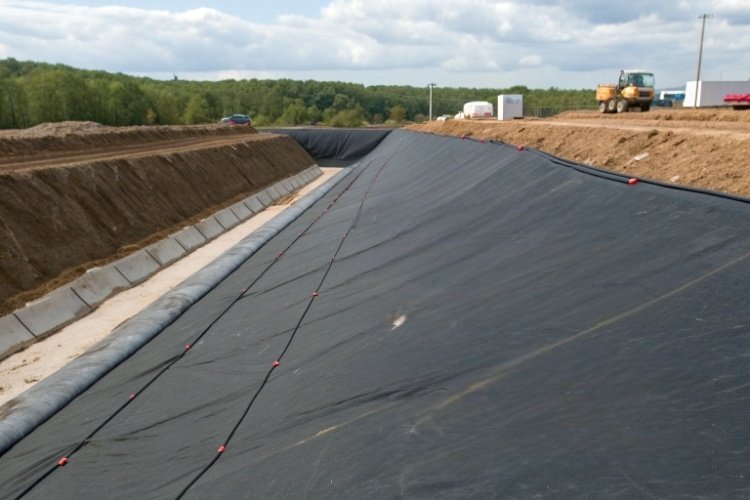
- Preparación de subrasante: El suelo debajo del revestimiento debe ser liso, uniforme y libre de objetos punzantes. A menudo se coloca una capa protectora de geotextil o tierra como cojín.
- Calidad de soldadura: Las costuras son la parte más vulnerable de un sistema de revestimiento. Toda la soldadura debe ser realizada por técnicos certificados que utilicen soldadores de fusión de doble vía que crean un canal de aire para pruebas de presión.
- Drenaje y Capas Protectoras: Una capa de drenaje bien diseñada sobre el revestimiento no solo gestiona las soluciones del proceso sino que también reduce la carga hidráulica en el revestimiento y puede ayudar a disipar el calor.
Control de calidad, selección de proveedores y seguimiento
Para asegurarse de obtener la vida útil para la que diseñó, debe aplicar un estricto control de calidad.
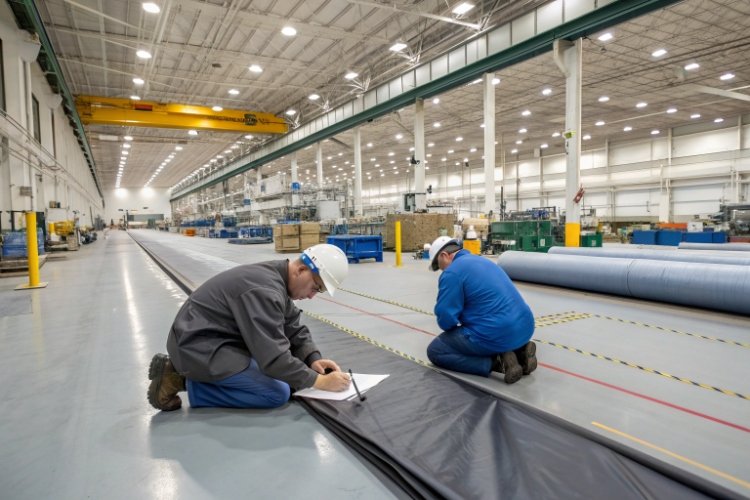
- Pruebas de fábrica y de campo: Fabricantes de renombre prueban sus revestimientos para cumplir con estándares como GRI-GM13. Durante la instalación, los técnicos de campo deben realizar un riguroso control de calidad en cada unión, incluidas pruebas de presión de aire y pruebas de muestras destructivas.
- Selección de proveedores: Trabaje solo con fabricantes establecidos que puedan proporcionar una trazabilidad completa de su fuente de resina y documentación completa de Garantía de calidad del fabricante (MQA). Tenga cuidado con los revestimientos inusualmente baratos, ya que pueden contener contenido reciclado, lo cual es inaceptable para la contención minera crítica.
- Monitoreo a largo plazo: La instalación de un sistema de detección de fugas y la realización de inspecciones periódicas son partes cruciales de la gestión del revestimiento durante su vida útil.
Cómo maximizar la vida útil de los revestimientos de HDPE en la minería
No puede cambiar su yacimiento, pero puede tomar medidas para aprovechar al máximo su sistema de revestimiento:
- Seleccione de forma conservadora: Elija un paquete de espesor y antioxidante que proporcione un amortiguador para su temperatura y condiciones químicas específicas.
- Diseñar un sistema integrado: Utilice geotextiles protectores y capas de drenaje bien diseñadas para reducir la tensión mecánica y térmica en el revestimiento.
- Priorice la calidad de la instalación: Invierta en un instalador certificado y un riguroso programa CQA. Una instalación impecable es el mejor seguro que puedes contratar.
- Minimizar la exposición: Cubra los revestimientos con tierra o mineral lo más rápido posible para protegerlos del daño de los rayos UV y del impacto mecánico.
Conclusión: Expectativas realistas para la longevidad del revestimiento de HDPE
La vida útil de un revestimiento de HDPE en una aplicación minera no es un atributo fijo del material en sí; es el resultado de una interacción compleja entre química, temperatura, estrés y calidad. Un revestimiento de 2,0 mm en una mina de oro de clima frío podría durar 50 años, mientras que exactamente el mismo revestimiento en una mina de cobre caliente podría fallar en 10. Al evaluar con precisión las condiciones específicas de su proyecto e invertir en el material, el diseño y la calidad de instalación correctos, puede construir un sistema de contención con una vida útil predecible y confiable.